
A mekanisk kraftpress är en verktygsmaskin som applicerar kraft på arbetsstycken genom mekaniska system, främst med hjälp av svänghjul och excentriska mekanismer för att leverera konsekvent, repeterbart tryck för formning, stansning och formningsoperationer . Dessa industrimaskiner utgör ryggraden i modern tillverkning, vilket möjliggör massproduktion av metallkomponenter, bildelar och industriella sammansättningar. Mekaniska kraftpressar omvandlar elektrisk eller motordriven rotationsrörelse till kontrollerad linjär rörelse, och applicerar enorm kraft för att forma råmaterial till färdiga produkter med precision och konsistens.
Klassificeringen av mekaniska pressar i konstruktioner av öppen typ och sluten typ representerar en grundläggande distinktion baserat på ramkonstruktion och driftssäkerhetsegenskaper. Mekaniska kraftpressar finns tillgängliga i olika konfigurationer, från små bänkmodeller som producerar tiotals kilonewtons kraft till stora industriella installationer som överstiger flera tusen kilonewtons applicerat tryck . Att förstå skillnaderna mellan presstyper gör det möjligt för tillverkningsingenjörer och anläggningschefer att välja utrustning som är optimalt lämpad för specifika produktionskrav, säkerhetsmiljöer och kvalitetsmål.
Utvecklingen av mekanisk pressteknik sträcker sig över ett sekel, med design som kontinuerligt förfinas för att förbättra produktivitet, precision och förarsäkerhet. Moderna mekaniska pressar integrerar avancerade styrsystem, automatiserade matningsmekanismer och omfattande säkerhetsfunktioner som inte var tillgängliga i tidigare generationer. Trots framväxten av hydrauliska och pneumatiska alternativ förblir mekaniska kraftpressar dominerande i många tillverkningssektorer på grund av deras tillförlitlighet, hastighet, kostnadseffektivitet och förmåga att leverera konsekvent kvalitet över produktionsserier som spänner över tusentals identiska komponenter.
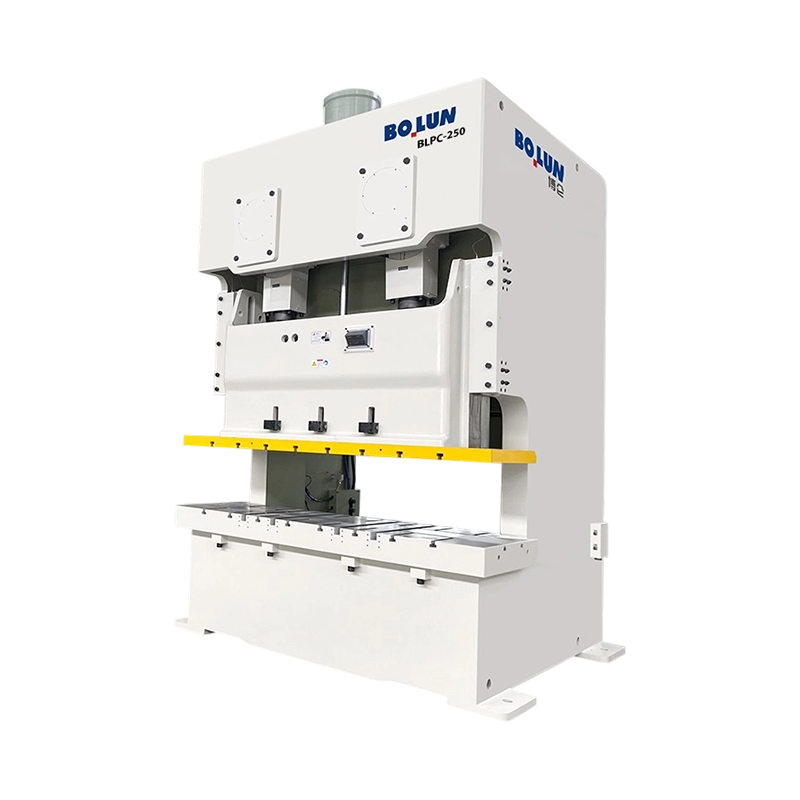
An Öppna Typ Power Press Machine har en tillgänglig ramdesign med öppna sidor och minimalt skydd, vilket ger enkel åtkomst till arbetsområdet för att placera arbetsstycken och ta ut färdiga delar . Denna konfiguration gör pressar av öppen typ särskilt lämpade för engångs- eller korttidsproduktion där materiallastning och lossning sker ofta. Frånvaron av omfattande ramstruktur som omger arbetsområdet ger operatörer tydlig sikt och bekväm åtkomst, vilket minskar produktionscykeltiderna för applikationer som kräver manuell komponentplacering mellan presscyklerna.
Kraftpressmaskiner av öppen typ använder vanligtvis en C-ram- eller spaltramsdesign, med den öppna sidan som ger åtkomst till arbetsområdet. Strukturen består av en robust bas, vertikala pelare som stöder presshuvudet, och vanligtvis en enda fast kolv som rör sig nedåt. Den öppna konfigurationen gör att arbetsstycken enkelt kan placeras från sidan, vilket gör dessa maskiner idealiska för pressoperationer som involverar stora eller oregelbundet formade material. Den enklare ramkonstruktionen leder till lägre tillverkningskostnader jämfört med slutna ramkonstruktioner, vilket gör pressar av öppen typ ekonomiskt attraktiva för små till medelstora tillverkningsoperationer.
Den främsta fördelen med kraftpressmaskiner av öppen typ ligger i deras tillgänglighet för manuella operationer. Operatörer kan placera stora arbetsstycken eller sammansättningar i arbetsområdet utan att kräva komplex fixtur eller positioneringsutrustning. Materialhanteringen blir enklare, eftersom komponenter kan föras in från flera vinklar genom de öppna ramsidorna. Denna tillgänglighet visar sig vara särskilt värdefull i skräddarsydda tillverkningsmiljöer där arbetsstyckeskonfigurationer varierar avsevärt mellan produktionskörningar, vilket kräver flexibla maskinkonfigurationer snarare än specialiserade verktyg.
Öppen typ av kraftpressmaskiner utmärker sig i applikationer inklusive metallstansning för dekorativa eller relativt enkla komponenter, riktningsoperationer på böjda metalldelar, präglings- och präglingsoperationer, nitnings- och monteringsoperationer och formningsoperationer på plåt- eller plåtmaterial. Dessa maskiner fungerar bra för prototyputveckling och kort batchtillverkning där verktygsinställningstiden motiverar dedikerad maskintid. Exempel inkluderar stämpling av fordonskarosser, montering av elektriska komponenter och tillverkning av möbelkomponenter.
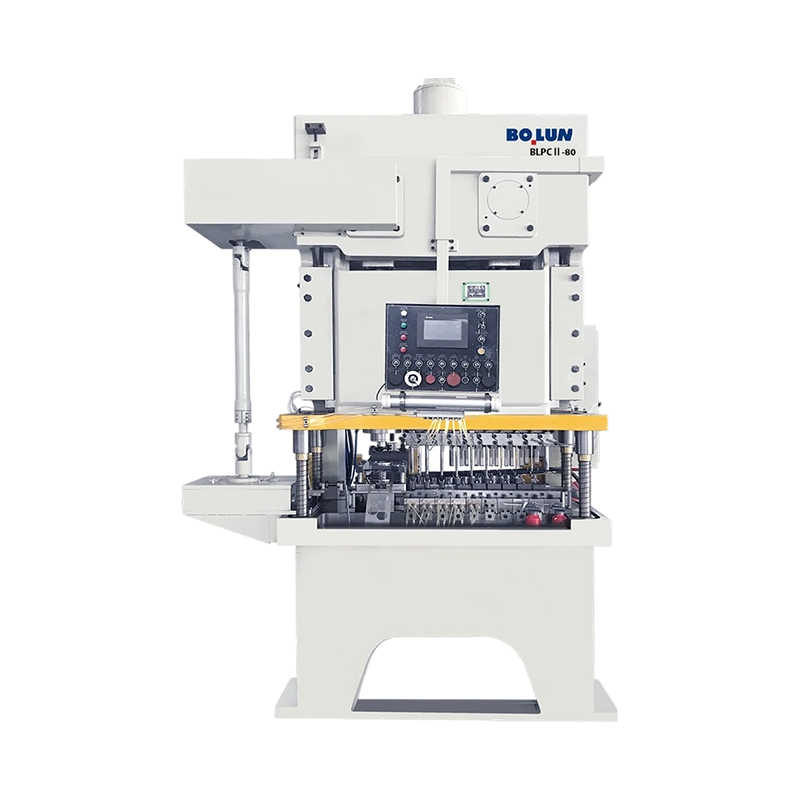
A Sluten typ Power Press Machine använder en helt sluten ramkonstruktion som omger arbetsområdet, vilket ger maximalt skydd för operatörer och möjliggör integration av avancerade säkerhetssystem inklusive förreglingsskydd och automatiserade matningsmekanismer . Denna design prioriterar operatörssäkerhet och produktionseffektivitet framför tillgänglighet på arbetsområdet, vilket gör pressar av sluten typ lämpliga för kontinuerliga produktionsoperationer med stora volymer. Den inneslutna designen skapar en begränsad arbetsmiljö där potentiella faror är fysiskt isolerade från operatörens kontakt, vilket minskar risken för allvarliga skador från rörliga presskomponenter eller flygande skräp.
Kraftpressmaskiner av sluten typ har kompletta ramkapslingar med endast avsedda åtkomstpunkter för materialladdning och borttagning. Den robusta strukturen omsluter pressmekanismen, svänghjulet och drivkomponenterna, vilket förhindrar operatörens kontakt med rörligt maskineri under drift. Säkerhetsförreglingar vid åtkomstpunkter stoppar automatiskt pressfunktionen om skydden öppnas, vilket säkerställer att operatörer inte oavsiktligt kan nå in i arbetsområdet under aktiva presscykler. Den inneslutna designen innehåller även driftsljud och ger strukturell styvhet som möjliggör exakt kontroll av pressrörelse och krafttillförsel.
Kraftpressmaskiner av sluten typ integrerar flera lager av säkerhetsskydd inklusive mekaniska förreglingar som förhindrar att skyddet öppnas under drift, nödstoppsknappar tillgängliga från flera platser och avkänningssystem som upptäcker obehöriga åtkomstförsök . Modern design inkluderar elektroniska övervakningssystem som spårar presscykelstatus och möjliggör automatisk avstängning om avvikelser upptäcks. Närvaroavkänningsanordningar kan upptäcka om händer eller andra föremål kommer in i riskzonen under drift, vilket utlöser omedelbart pressstopp. Dessa omfattande säkerhetsfunktioner gör pressar av sluten typ lämpliga för stora anläggningar där flera operatörer interagerar med utrustningen under produktionsskiften.
Kraftpressmaskiner av sluten typ ger betydande fördelar i produktionsmiljöer med hög volym. Automatiserade utfodringssystem kan placera material exakt mellan cyklerna, vilket minskar manuell hantering och mänskliga fel. Dysset utformade speciellt för maskiner med slutna ramar uppnår snabbare cykeltider genom optimerad kolvrörelse och uppehållsegenskaper. Konsistensen och repeterbarheten av sluten maskindrift ger enhetlig komponentkvalitet över produktionsserier som spänner över tusentals identiska delar. Produktionsgenomströmningen ökar dramatiskt jämfört med maskiner av öppen typ, med vissa industriella slutna pressar som producerar över 100 delar per minut i höghastighetsapplikationer.
Att förstå de mekaniska systemen som driver kraftpressar visar sig vara avgörande för att optimera deras prestanda och bibehålla utrustningens tillförlitlighet. Mekaniska kraftpressar använder svänghjul och excentriska eller vevmekanismer för att omvandla rotationsmotorkraften till kontrollerad linjär pressrörelse, vilket ger maximal kraft i botten av slaget oavsett belastningsmotstånd . Denna egenskap skiljer mekaniska pressar från hydrauliska alternativ, som bibehåller konstant kraft under hela slaget. Det mekaniska drivsystemet ger inneboende säkerhetsfördelar genom självreglerande beteende, vilket automatiskt minskar krafttillförseln om pressen stöter på oväntat motstånd.
Svänghjulet fungerar som energilagringskomponent i mekaniska presssystem, och ackumulerar rotationsenergi under perioder mellan presscyklerna när den elektriska motoreffekten överstiger nuvarande belastningskrav. När pressen kopplas in och börjar formningsslaget frigör svänghjulet lagrad energi för att bibehålla slaghastigheten trots ökande belastningsmotstånd när formen kommer i kontakt med arbetsstycket. Denna energilagringsförmåga gör det möjligt för mekaniska pressar att leverera enorm kraft över relativt korta slagavstånd utan att kräva proportionellt stora elmotorer. En mekanisk press med en 1000 kilowatts motor kan leverera presskrafter motsvarande en hydraulpress som kräver 3000 kilowatt eller större effekt.
Excentriska mekanismer eller vevaxlar omvandlar svänghjulets rotationsrörelse till linjär ramrörelse. En excentrisk kam eller vevtapp skapar den fram- och återgående rörelsen när kammen roterar, trycker vevstaken och kolvenheten nedåt under pressslaget och dras sedan tillbaka uppåt när excentern fullbordar sin rotation. Den mekaniska fördelen varierar under hela slaget, vilket ger maximal mekanisk fördel vid den punkt där presskraften når sin topp. Moderna excentriska konstruktioner uppnår extremt jämna rörelser med minimal vibration genom precisionsbearbetning och balanserade roterande komponenter, vilket möjliggör presshastigheter som når 100 till 200 slag per minut eller högre i specialiserade applikationer .
Kopplingsmekanismer kopplar motorn till svänghjulet och drivsystemet, vilket gör att pressen kan kopplas in och ur vid behov. Pneumatiska kopplingar ger snabb in- och urkoppling, vilket möjliggör ett slag eller kontinuerliga driftlägen. Moderna styrsystem har lastkännande funktioner som automatiskt justerar kopplingsingreppet för att optimera cykeltiderna baserat på faktiska arbetsbelastningar. Bromssystem stoppar pressrörelsen och stoppar kolven helt efter att formningsslaget har slutförts, kontrollerar kolvens returhastighet och förhindrar momentuminducerad skada på verktyg eller arbetsstycken.
| Prestandaparameter | Öppna Typ Tryck | Stängd typ Tryck | Hydraulisk press |
|---|---|---|---|
| Cykelhastighet | 20 till 60 cykler per minut | 60 till 200 cykler per minut | 5 till 30 cykler per minut |
| Operatörens tillgänglighet | Utmärkt | Begränsad av vakter | Måttlig med automation |
| Forcera leveransprofil | Maximalt i botten av slaget | Maximalt i botten av slaget | Konstant under hela stroke |
| Underhållskrav | Måttlig | Måttlig to High | Betydande vätskeunderhåll |
| Initial kapitalkostnad | Låg till måttlig | Måttlig to High | Hög |
| Energieffektivitet | Hög (Flywheel energy storage) | Hög (Flywheel energy storage) | Måttlig (Continuous pump operation) |
| Precision och repeterbarhet | Bra | Utmärkt | Utmärkt with CNC controls |
| Bullergenerering | Måttlig to High | Måttlig (enclosed) | Låg |
Mekaniska kraftpressar av sluten typ arbetar vanligtvis med hastigheter 2 till 3 gånger snabbare än konstruktioner av öppen typ, som kan producera 100 till 200 färdiga komponenter per minut i höghastighetsapplikationer. Denna hastighetsfördel återspeglar den strömlinjeformade designen, optimerade verktygsintegration och automatiserade matningssystem inbyggda i slutna maskiner. Pressar av öppen typ arbetar med 20 till 60 cykler per minut, vilket återspeglar den manuella positioneringstid som krävs för varje komponent och förenklade verktygsarrangemang. De högre hastigheterna hos pressar av sluten typ leder till avsevärt större dagliga produktionsvolymer, vilket kompenserar för högre utrustningskostnader genom ökad genomströmning.
Mekaniska kraftpressar av sluten typ uppnår överlägsen dimensionell konsistens genom styv ramkonstruktion och exakt kontrollerad ramrörelse, vilket ger komponentvariationer inom plus eller minus 0,1 millimeter över produktionskörningar som spänner över tusentals delar . Den styva ramen minimerar avböjning under full arbetsbelastning, medan excentermekanismer med precision ger repeterbar slaglängd och hastighet. Pressar av öppen typ uppnår god dimensionell konsistens men producerar vanligtvis variationer inom plus eller minus 0,2 till 0,3 millimeter på grund av ramavböjning och mindre exakta styrsystem.
Mekaniska kraftpressar av sluten typ ger överlägset operatörsskydd genom omfattande kapsling och integrerade säkerhetssystem. Moderna maskiner av sluten typ uppfyller internationella säkerhetsstandarder inklusive ISO 12100 och OSHA-föreskrifter, med flera redundanta säkerhetssystem som förhindrar operatörens åtkomst under aktiva presscykler. Öppna pressar förlitar sig mer på operatörens medvetenhet och disciplin för att upprätthålla säkra metoder, vilket kräver konstant vaksamhet för att förhindra kontakt med rörliga kolvkomponenter eller pressverktyg. Den slutna presskonstruktionen innehåller buller inom 80 till 90 decibel jämfört med 90 till 100 decibel för maskiner av öppen typ, vilket minskar kraven på hörselskydd och förbättrar arbetsmiljökvaliteten.
Specifikationerna för mekanisk kraftpress varierar avsevärt beroende på avsedda applikationer och produktionsvolymkrav. Att förstå nyckelspecifikationer möjliggör korrekt val av press för tillverkningskrav.
Mekaniska kraftpressar klassificeras efter deras maximala presskraft, mätt i kilonewton eller metriska ton. Tillgängliga kraftvärden sträcker sig från 5 till 10 kilonewton för små specialmaskiner till 5000 kilonewton eller mer för stora industriella installationer . Vanliga storlekar inkluderar maskiner med kapacitet på 25, 50, 100, 250, 500, 1000 och 2000 kilonewton, där varje storlek är anpassad till olika applikationskrav. Att välja lämplig kraftkapacitet visar sig vara avgörande, eftersom underdimensionerade maskiner producerar otillräckligt formningstryck vilket resulterar i ofullständiga delar, medan överdimensionerade maskiner slösar energi och ökar cykeltiderna i onödan. Typiska tillverkningsoperationer kräver kraftval baserat på arbetsstyckets materialhårdhet, formningskomplexitet och formkonstruktionskrav.
Pressslaglängden definierar det maximala avståndet som kolven färdas nedåt under formningscykeln, mätt i millimeter. Typiska slaglängder sträcker sig från 50 millimeter i precisionspressningsmaskiner till 500 millimeter eller mer i tunga formningsapplikationer. Val av slaglängd beror på arbetsstyckets tjocklek, formhöjd och krav på delkonfiguration. Flera slag inom en enda press kan uppnå olika formningssteg, med mellanliggande positionering som möjliggör komplex flerstegsdelbildning i slutna pressar utrustade med automatiserade matningssystem.
Stänghöjd avser avståndet mellan formytan och pressbädden när kolven når sitt lägsta läge utan belastning. Denna dimension bestämmer den maximala tjockleken på komponenter som kan bearbetas, inklusive formhöjd och arbetsstyckets tjocklek kombinerat. Arbetsytans dimensioner definierar det horisontella utrymmet som är tillgängligt för montering av stansar och arbetsstyckets positionering. Moderna mekaniska kraftpressar erbjuder arbetsytor som sträcker sig från 200 gånger 300 millimeter i kompakta maskiner till 2000 gånger 3000 millimeter eller större i industriella installationer, med plats för arbetsstycken från små precisionskomponenter till stora plåtenheter .
Mekanisk pressfunktionalitet beror kritiskt på formdesign och verktygsintegration, eftersom formarna bestämmer de specifika formningsoperationer som pressen utför. Val och konfiguration av munstycken påverkar avsevärt produktionskvalitet, cykelhastighet och tillverkningskostnadseffektivitet.
Progressiva matriser innehåller flera formningsstationer i en enda formenhet, vilket möjliggör komplexa flerstegsoperationer under enkla presscykler. Remsmaterial avancerar genom progressiva stationer allteftersom pressen cyklar, där varje station lägger till funktioner eller modifierar delens geometri. Progressiva stansar producerar färdiga komponenter på minimal cykeltid, och utför ofta klippning, bockning, formning och prägling inom en cykel på 2 till 5 sekunder. Progressiva formapplikationer kräver mekaniska kraftpressar av sluten typ utrustade med automatiserade bandmatningssystem, vilket ger komponentkostnader så låga som några cent per del i applikationer med stora volymer . Vanliga progressiva formapplikationer inkluderar fästelement för fordon, elektriska kontakter och apparatkomponenter.
Sammansatta stansar utför flera operationer samtidigt inom ett enda tryckslag, klipper omkretsen samtidigt som de bildar inre detaljer i samma cykel. Dessa stansar minskar komponentbearbetningstiden jämfört med progressiva stansar genom att eliminera mellanliggande ompositioneringssteg. Sammansatta stansar passar applikationer som producerar måttliga volymer där verktygskostnaderna förblir rimliga men produktionshastigheten överstiger enkla enoperations stansar. Exempel på applikationer inkluderar lagerbanor, elektriska komponenthus och strukturella komponenter som kräver precisionsformade egenskaper.
Moderna mekaniska kraftpressar av sluten typ integrerar automatiserade överföringssystem som flyttar delvis färdiga arbetsstycken mellan flera pressstationer utan manuellt ingripande. Överföringssystem minskar dramatiskt arbetskraftskraven och ökar den totala produktionsgenomströmningen genom att eliminera manuell positioneringstid. Mekaniska överföringssystem använder kammekanismer som aktiveras av pressrörelse för att flytta och positionera komponenter, medan hydrauliska och pneumatiska system ger alternativa automatiseringsmetoder. Avancerade överföringssystem med avkännings- och återkopplingskontroller möjliggör komplexa tillverkningssekvenser som involverar upp till 10 eller fler separata pressoperationer inom en kontinuerlig automatiserad produktionslinje .
Mekaniska kraftpressar fyller viktiga roller i tillverkningsindustrier, allt från biltillverkning till apparatproduktion, vilket möjliggör kostnadseffektiv massproduktion av precisionsmetallkomponenter . De olika applikationerna återspeglar flexibiliteten och tillförlitligheten hos mekanisk pressteknik i olika tillverkningsmiljöer.
Bilindustrin representerar den största konsumenten av mekanisk presskapacitet globalt, med tusentals pressar som producerar karosspaneler, strukturella komponenter, fästelement och elektriska kopplingar. Progressiva och överföringspressar producerar fästelement med hastigheter som överstiger 10 000 delar per timme, vilket håller kostnaderna minimala för bulkapplikationer. Kroppspaneler kräver stora slutna pressar som applicerar krafter på upp till 3000 kilonewton eller mer, med integrerad automation som styr presssekvenser och materialhantering. Pressar av sluten typ dominerar fordonstillämpningar på grund av säkerhetskrav och höga produktionsvolymer som motiverar investeringar i utrustning.
Elektriska anslutningsskal, kontaktbärarkomponenter och transformatorlamineringar produceras i enorma mängder med hjälp av mekaniska pressar. Dessa applikationer kräver vanligtvis måttliga kraftnivåer på 50 till 500 kilonewton och höga cykelhastigheter för att uppfylla produktionsmål som mäter miljontals komponenter årligen. Precisionskraven visar sig vara stränga, med toleranser som ofta specificeras inom plus eller minus 0,05 millimeter för att säkerställa korrekt elektrisk kontakt och kontaktkoppling. Slutna pressar med precisionskontrollsystem uppfyller dessa krävande specifikationer konsekvent.
Kylskåpsfoder, tvättmaskinsskåp och kokkärlkomponenter formas genom djupdragnings- och formningsoperationer med hjälp av mekaniska pressar. Dessa applikationer använder vanligtvis pressar av sluten typ med måttliga kraftvärden på 250 till 1000 kilonewton och integrerade dragsträngskontroller för konsekvent materialflöde. Automationssystem positionerar ämnen och hämtar färdiga komponenter, vilket möjliggör produktionshastigheter på 20 till 60 färdigställda apparater per timme beroende på komplexitet.
Smyckestillverkare använder mindre mekaniska pressar av öppen och stängd typ för prägling, prägling och formning av ädelmetaller. Precisionen och den repeterbara kraftleveransen möjliggör konsekvent kvalitetsreproduktion av dekorativa mönster och mönster. Manuell manövrering lämpar sig för produktion av små serier av anpassade smyckesdesigner, med öppna pressar att föredra för flexibilitet vid hantering av olika komponentstorlekar.
Modern mekanisk kraftpressdesign innehåller omfattande säkerhetssystem och regulatoriska överensstämmelsefunktioner som skyddar operatörer och säkerställer förutsägbart utrustningsbeteende i nödsituationer. Säkerhet är en avgörande skillnad mellan modern och äldre utrustning, med modern design som uppfyller stränga internationella standarder.
Moderna mekaniska kraftpressar av stängd typ integrerar mekaniska och elektroniska förreglingssystem som förhindrar kolvdrift om skydden är öppna, vilket säkerställer att operatörer inte kan nå in i riskzoner under aktiva presscykler . Ljusridåer och tryckkänsliga mattor upptäcker operatörens närvaro och utlöser omedelbar pressavstängning om någon går in i skyddade områden. Dessa system fungerar oberoende av styrelektronik, vilket ger ett felsäkert skydd även om elektriska system inte fungerar. Förreglingssystem får inte förbigås under drift, med säkerhetsförreglingar som övervakas kontinuerligt och eventuella fel som automatiskt stoppar pressdriften.
Nödstoppsknappar placerade på flera ställen gör det möjligt för förare att stoppa pressoperationen omedelbart om farliga situationer uppstår. Elektroniska övervakningssystem spårar pressens position och cykelstatus, vilket förhindrar oregelbundet beteende om mekaniska komponenter misslyckas. Redundanta bromssystem säkerställer att kolven stannar helt oavsett utrustningsförhållanden. Styrsystem förhindrar omstart tills alla säkerhetsförhållanden har verifierats, vilket skyddar operatörer från oväntat pressingrepp.
Moderna mekaniska kraftpressar måste uppfylla ISO 12100 standarder för industriell maskinsäkerhet och OSHA-regler i USA. Internationella standarder specificerar skyddets design, säkerhetsanordningens prestanda, kontrollsystemets tillförlitlighet och krav på operatörsutbildning. Tillverkningsanläggningar måste upprätthålla efterlevnad genom regelbundna säkerhetsinspektioner, underhållsscheman och utbildningsprogram för operatörer. Överensstämmelseverifiering säkerställer att utrustningen fungerar säkert och uppfyller försäkringskraven.
Korrekt underhåll visar sig vara avgörande för att förlänga den mekaniska pressens livslängd och bibehålla säkerhet och precisionskapacitet. Välskött utrustning fungerar tillförlitligt i årtionden, medan försummade pressar försämras snabbt.
Mekaniska kraftpressar kräver daglig inspektion av skyddstillstånd, kontrollsystemfunktion och synliga komponenter för skador eller felinriktning. Veckovis underhåll inkluderar smörjning av excentriska mekanismer, kopplings- och bromskomponenter och överföringssystem enligt tillverkarens specifikationer. Korrekt smörjning minskar slitage, förlänger komponenternas livslängd och förbättrar precisionen genom minskad friktion och glapp i mekaniska system . Tätade lagerkonstruktioner har minskat smörjbehov jämfört med äldre utrustning, även om periodisk inspektion fortfarande är nödvändig.
Schemalagt förebyggande underhåll innebär systematisk inspektion och utbyte av komponenter som närmar sig slutet av livslängden innan fel inträffar. Svänghjulsbalansen bör verifieras årligen för att förhindra överdriven vibration och för tidigt lagerslitage. Kopplings- och bromskomponenter kräver vanligtvis byte vartannat till vart femte år beroende på användningsintensitet. Byte av tätningar i hydrauliska systemkomponenter förlänger läckagefri drift. Schemalagda underhållsintervaller varierar beroende på pressmodell, användningsintensitet och specifika driftsförhållanden.
Mekaniska pressar som drivs i 20 till 40 år får ofta en omfattande renovering inklusive byte av drivsystem, modernisering av elektroniska styrsystem och uppgraderingar av säkerhetssystem. Renoverad vintageutrustning ger betydande kostnadsbesparingar jämfört med nya pressar samtidigt som den uppfyller gällande säkerhetsstandarder och produktivitetskrav. Moderna styrsystem med programmerbara logiska styrenheter möjliggör flexibel produktionsschemaläggning och integrerad kvalitetsövervakning otänkbara i originalutrustningsdesigner.
Ett korrekt val av press kräver noggrann analys av produktionskrav, tillverkningsmiljö och kvalitetsmål. Att välja utrustning med lämplig kapacitet säkerställer effektiv drift och optimal kostnadseffektivitet.
Börja med att bestämma den faktiska presskraften som krävs för specifika formningsoperationer genom materialtestning eller beräkningar av formleverantören. Välj presskapacitet 10 till 20 procent över beräknade krav för att säkerställa tillräcklig marginal och förhindra kronisk överbelastning. Analysera nödvändiga produktionsvolymer för att bestämma nödvändig cykelhastighet, inse att cykelhastigheten beror på presstyp, formkonfiguration och automatiserad systemkomplexitet. En enda öppen press som producerar 30 delar per timme kan vara otillräcklig för tillverkningskrav som kräver 300 delar dagligen, vilket kräver val av stängd typ av press eller flera mindre maskiner som arbetar parallellt .
Produktionsvolymen påverkar dramatiskt optimalt val av utrustning. Liten satsproduktion på 1000 till 5000 delar årligen motiverar ofta användning av öppen press eller uthyrning av bärbar utrustning snarare än kapitalinvesteringar i slutna maskiner. Mediumvolymproduktion på 10 000 till 100 000 delar årligen stöder vanligtvis en pressinvestering av sluten typ. Högvolymproduktion som överstiger 500 000 delar årligen motiverar ofta flera specialiserade pressar, progressiva stansar och integrerade automationssystem som kompenserar utrustningskostnaderna genom lägre tillverkningskostnad per enhet.
Verifiera att den valda pressen rymmer formset utformade för specifika tillverkningstillämpningar. Pressarbetsytans dimensioner måste ge tillräckligt med utrymme för stansuppsättning och verktygsbyten. Stängningshöjden måste anpassas till kombinerade form- och arbetsstyckeshöjder. Verifiera att presskraftens klassificering överstiger formkraven för att säkerställa fullständig formning utan utrustningsbelastning. Äldre formsatser kan endast vara kompatibla med specifika pressmodeller, vilket påverkar utrustningsvalet för operationer som kräver formkompatibilitet med befintliga verktygsinvesteringar.
Mekanisk pressteknik fortsätter att utvecklas genom integration av avancerade kontroller, förbättrad materialvetenskap och automationsinnovationer. Framtida utveckling lovar förbättrade möjligheter samtidigt som de grundläggande effektivitets- och tillförlitlighetsfördelarna med mekaniska system bibehålls.
Moderna mekaniska pressar införlivar alltmer programmerbara logiska styrenheter och realtidsövervakningssystem som möjliggör integration med fabriksautomationsnätverk. Internet of Things-anslutning möjliggör fjärrövervakning av pressstatus, förutsägande underhållsschemaläggning och produktionsoptimering. Avancerade styrsystem justerar pressens driftsparametrar i realtid baserat på feedback från positionssensorer och kraftmätningsenheter, kompenserar för materialvariationer och verktygsslitage för att bibehålla konsekvent komponentkvalitet .
Utveckling av pumpar med variabelt deplacement och förbättrade kopplingskonstruktioner minskar energiförbrukningen genom att eliminera onödig motordrift mellan produktiva presscykler. Regenerativa bromssystem återvinner kinetisk energi från kolven under returslag och omvandlar denna energi till nyttigt arbete snarare än att avleda den som värme. Moderna svänghjulskonstruktioner som innehåller kompositmaterial ger likvärdig energilagring med minskad vikt och förbättrade säkerhetsegenskaper.
Utveckling av verktygsstål och keramiska material som möjliggör högre driftstemperaturer och snabbare cykelhastigheter förlänger verktygets livslängd och förbättrar produktiviteten. Beräkningsanalys under formkonstruktionsoptimering minskar utvecklingstiden och möjliggör design av komplexa geometrier som tidigare ansetts vara opraktiska. Additiv tillverkningsteknik möjliggör anpassade verktygskomponenter och accelererar prototypframställning för specialiserade applikationer.
Som tillverkare av mekaniska kraftpressar och en fabrik för industriella verktygsmaskiner är Zhejiang Bolun High-Precision Machinery Co., Ltd. beläget i Zhejiang – hjärtat av Kinas precisionstillverkningsindustri . Med två decennier av idog ackumulering och tekniska genombrott har Bolun Machinery utvecklats till ett modernt, ledande företag specialiserat på högprecisionsformningsutrustning och industriella verktygsmaskiner.
Vårt företag integrerar forskning och utveckling, design, produktion, försäljning och omfattande service efter försäljning i en enhetlig professionell verksamhet. Från vår tidiga grund genom uthålliga industriutmaningar till vår nuvarande ledande position inom smides-, gjutnings- och mekaniska formningsmaskiner har Bolun Machinery etablerat ett moget, effektivt och industribeprövat produktionsledningssystem. Vi är fast beslutna att förse globala kunder med överlägsna mekaniska kraftpresslösningar, oavsett om du behöver öppna pressar för flexibel specialtillverkning eller slutna maskiner för högvolymproduktion.
Vår expertis spänner över hela sortimentet av mekanisk pressteknik, från traditionella konstruktioner till moderna system med avancerad elektronisk styrning och automationsintegration. Vi förstår de olika behoven hos tillverkare inom olika branscher, inklusive fordonsindustri, apparattillverkning, tillverkning av elektriska komponenter och specialiserade industriella tillämpningar. Oavsett om du söker nya utrustningslösningar, renovering av utrustning eller teknisk rådgivning för att optimera dina formningsoperationer, tillför Bolun Machinery djup branschkunskap och beprövad tillverkningsexpertis till varje projekt.
Kontakta Zhejiang Bolun High-Precision Machinery Co., Ltd. idag för att upptäcka hur våra mekaniska kraftpresslösningar och industriella verktygsmaskiner kan förbättra din tillverkningskapacitet och förbättra din produktionseffektivitet och kvalitetsresultat.
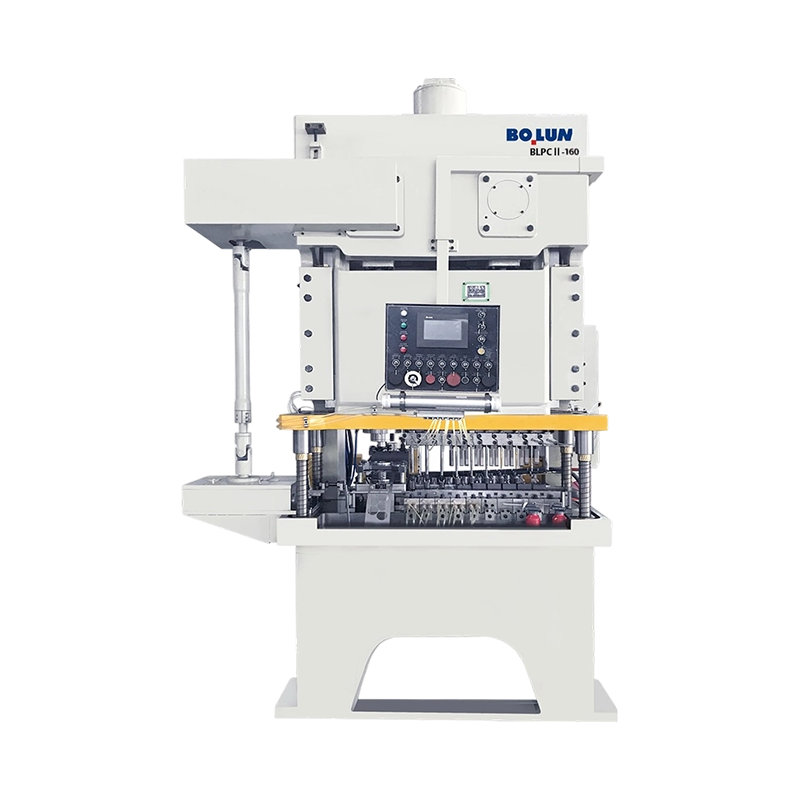


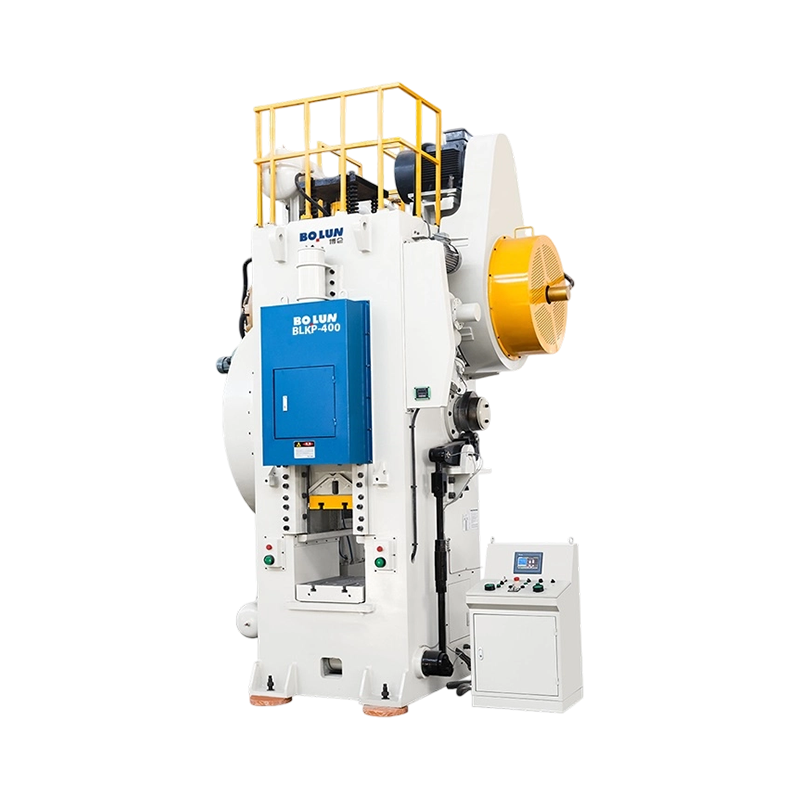
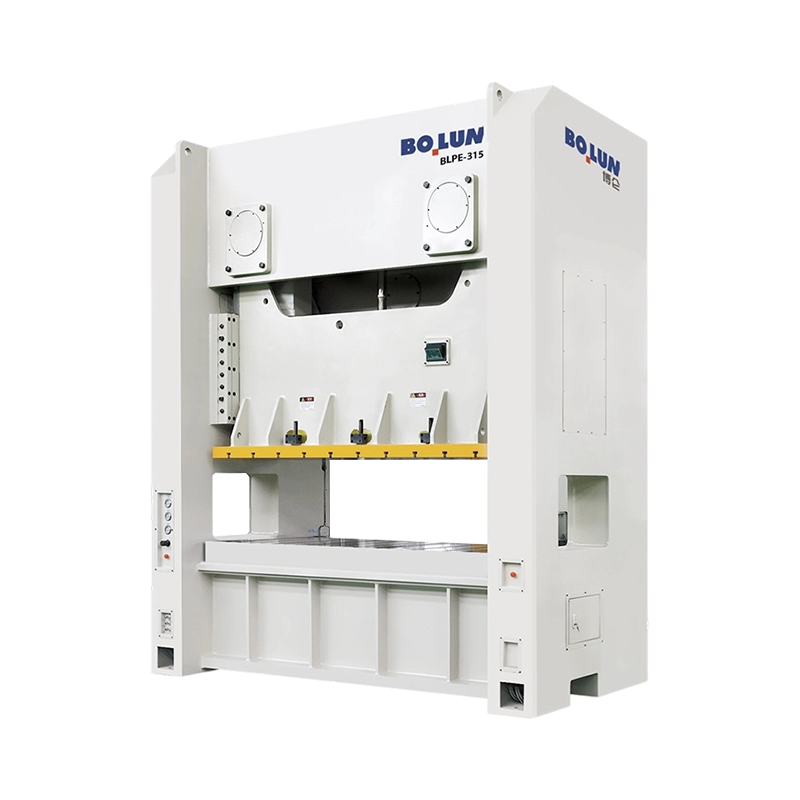
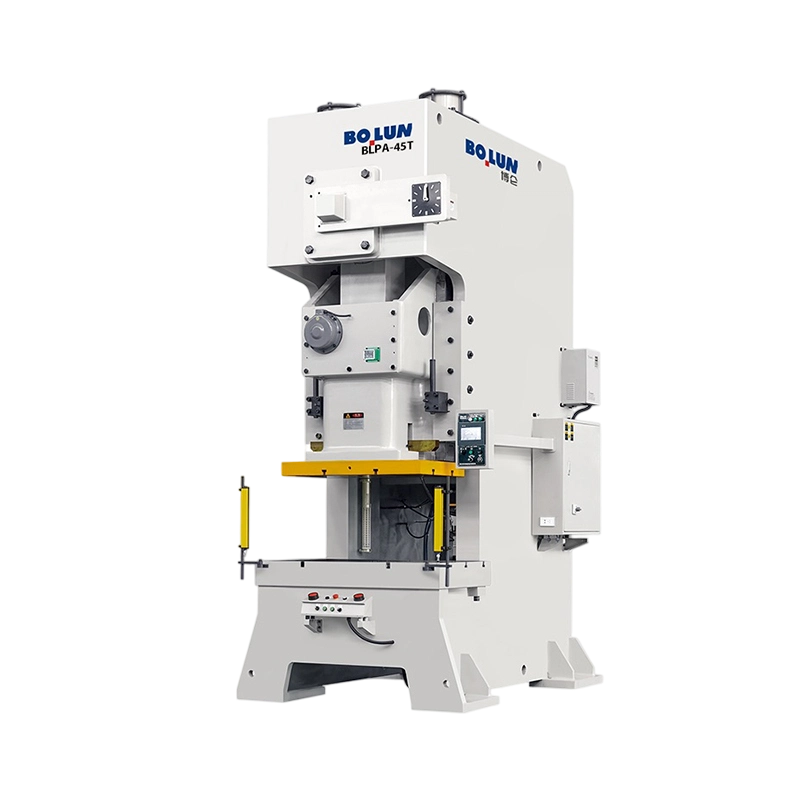
En press är inte en maskinkategori. Det är en familj av metallformningsmas...
En köpare som jämför en 45-tons press med öppet gap för en konsollinje får...
Kraftpressmaskiner klassificeras på två huvudsakliga sätt: genom ...
En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
Det korta svaret: Vilken ramtyp passar ditt arbete An kr...
Två pressar kan både bära en 200-tons namnskylt och fortfarande producera ...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

