
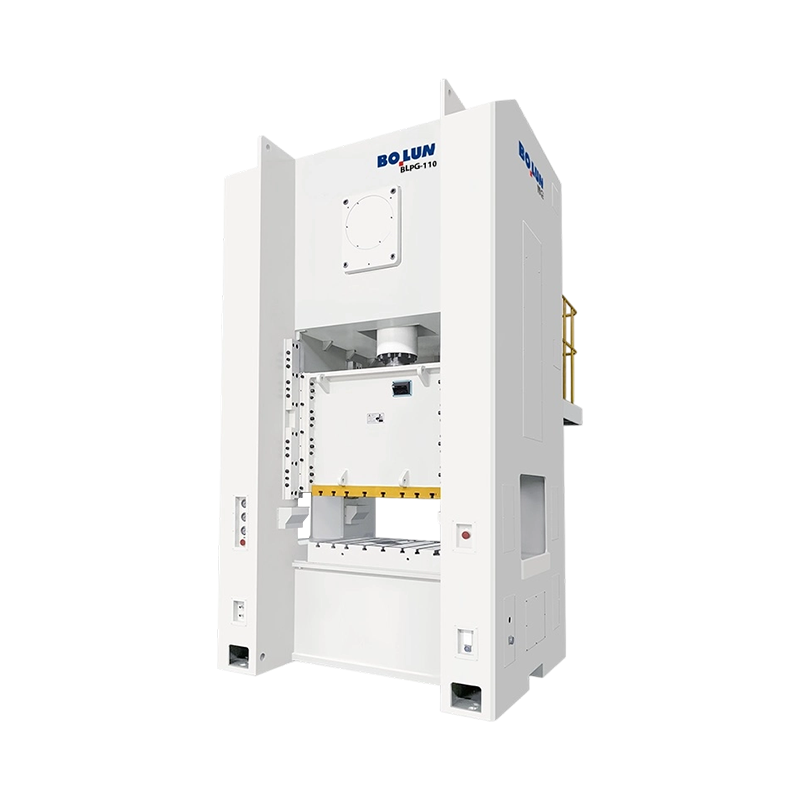


BLPG-110 High-Speed Precision Power Press med sluten typ med bred dörr ger en nominell kapacitet på 1100 ...
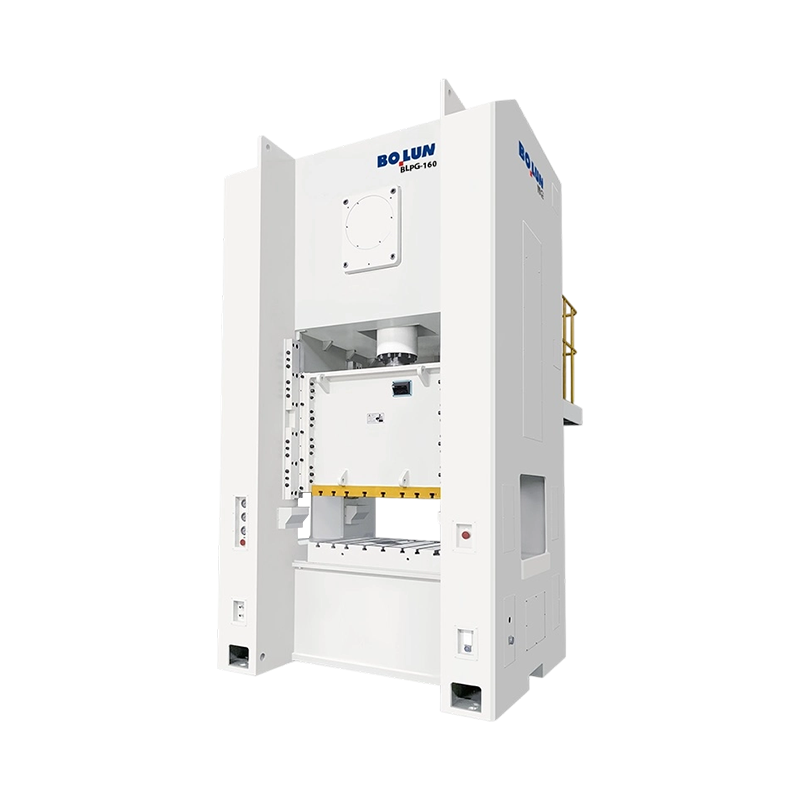
BLPG-160 mångsidig stabil ram med sluten typ av enkelpunkts breddörrskraftpress är lämplig för precisionsst...
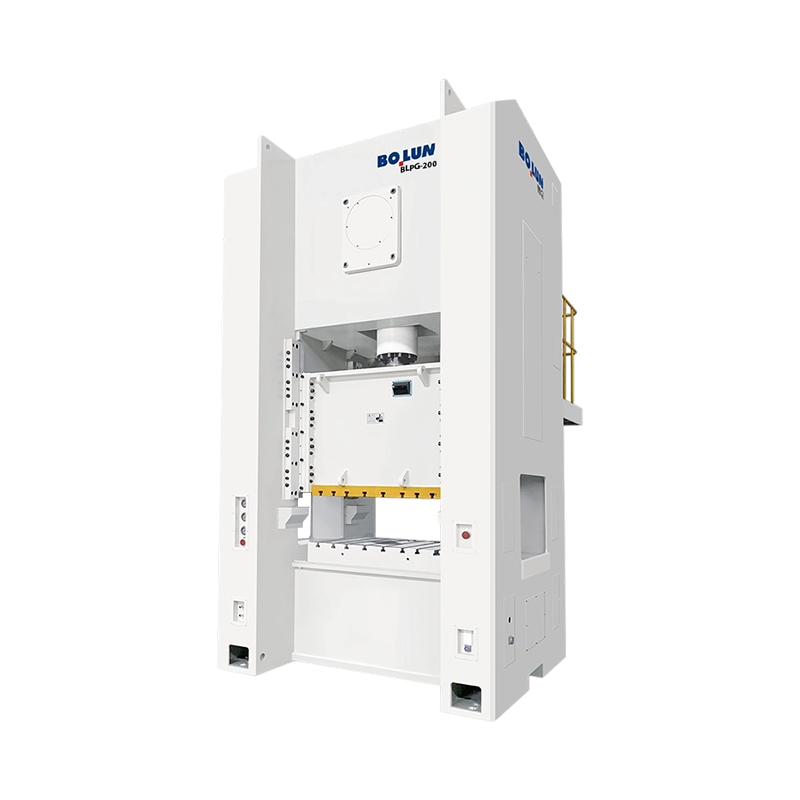
BLPG-200 High-Capacity Large-Format Closed-Type Single-Point Wide-Door Power Press är designad för storskal...
Vår BLPA-serie sluten enpunkts kraftpress representerar toppen av precision, tillförlitlighet och effektivitet i modern metallformning. Speciellt utformad för att hantera rigorösa stämplingsuppgifter – som den 3,2 mm tjocka materialbearbetningen som är vanlig inom fordons- och apparatindustrin – den här maskinen är din ultimata partner för högproduktion.
Strukturell integritet med hög styvhet
Maskinen har en höghållfast stålplåtsvetsad ram som genomgår en specialiserad värmebehandlingsprocess för avspänning. Detta säkerställer maximal strukturell styvhet och minimal nedböjning under tunga belastningar, vilket direkt resulterar i överlägsen detaljnoggrannhet och avsevärt förlängd verktygslivslängd.
Överlägsna transmissions- och kärnkomponenter
I hjärtat av pressen finns en smidd 42CrMo-legerad stålvevaxel, som erbjuder exceptionell utmattningsmotstånd jämfört med traditionella gjutna komponenter. Tillsammans med högkvalitativa CuSn12-tennbronsbussningar säkerställer vårt transmissionssystem smidig kraftleverans och minskad värmealstring, även under kontinuerliga treskiftsdrift.
Avancerad pneumatisk kontroll och säkerhet
Utrustad med en högpresterande pneumatisk friktionskoppling och bromsenhet, ger maskinen snabb respons och exakt stoppnoggrannhet. Säkerheten är av största vikt; sålunda integrerar vi en säkerhetsventil med dubbla magneter och ett hydrauliskt överbelastningsskydd för att förhindra oavsiktliga kontinuerliga slag och skydda maskinen från tonnagetoppar.
Precisionsvägledning för komplexa uppgifter
De förlängda 6-sidiga (eller valfria 8-sidiga) långa styrskenorna ger exceptionell glidstabilitet. Denna högprecisionsstyrning minimerar rörelse i sidled och säkerställer konsekvent stansavstånd även under belastning utanför centrum, vilket är avgörande för komplexa, progressiva stansapplikationer.
Sömlös automationsintegration
Drivs av ett PLC-baserat styrsystem med ett användarvänligt HMI, vår press är helt optimerad för synkronisering med NC servomatare och robotsystem. Oavsett om du producerar arkitektoniska fästen eller fordonskomponenter, erbjuder vår utrustning den flexibilitet och "Handshaking"-kapacitet som krävs för en helautomatiserad smart fabrik.
Välj Bolun High-Precision Machinery – där hållbarhet möter digital automation.
Som Kina Enpunktspress av sluten typ Tillverkare och Enpunktspress av sluten typ Leverantörer, Zhejiang Bolun High-Precision Machinery Co., Ltd. ligger i Zhejiang, hjärtat av Kinas precisionsindustri. Med två decenniers djupa rötter i maskintillverkningsbranschen har företaget utnyttjat omfattande branscherfarenhet och tekniska genombrott för att utvecklas till ett modernt ledande företag inom utrustning för högprecisionsformning. Vi integrerar forskning och utveckling, design, produktion, försäljning och service. Från våra tidiga dagar av uthållighet genom utmaningar till vår nuvarande ledande ställning inom smides- och gjutmaskinteknik har Bolun Machinery etablerat ett professionellt, moget och effektivt produktionsledningssystem. Vi är dedikerade till att erbjuda globala kunder överlägsna lösningar för industriella verktygsmaskiner.
 Mer om oss
BOLUN

0+
år
Branscherfarenhet

0+
Tillverkade enheter (föregående år)

0+
Antal anställda

0+
$
Miljoner i årlig produktionsvolym

Single Point Design En drivanslutning i mitten av sliden Dubbelpunktsdesign Två drivanslutningar utspridda över sliden Det korta svaret: Enkelpunkt kontra dubbelpunkt för öppna pressar En enkelpunktspress med...
Det korta svaret: Vilken ramtyp passar ditt arbete An kraftpressmaskin av öppen typ använder en C-formad eller spaltram som lämnar tre sidor av arbetsområdet åtkomliga, vilket gör det lätt att ladda stansar och mata delar, medan en sluten typ av kraftpressmaskin använder en rak sida eller...
En press är inte en maskinkategori. Det är en familj av metallformningsmaskiner som definieras av ram, drivning, kolvanslutningspunkter och avsedd process. Det är därför två maskiner med samma tonnage kan bete sig väldigt olika på samma stans: en kan hålla en bred panel platt, en annan kan nå in i en djup hals oc...
I höghastighets-, dygnet-runt-tillverkningsmiljöer, är det en primär utmaning att bibehålla den exakta positionen där rutschkanan når sin lägsta punkt, känd som Bottom Dead Center eller BDC. Under ett kontinuerligt tjugofyra-sju produktionsschema utsätts en enpunktspress av sluten typ för upprepade mekaniska cykler som genererar friktion i lagren, kugghjulen och glidstyrningarna. Denna friktion genererar värme, som gradvis överförs till huvudvevaxeln, vevstakar och själva pressramen. Eftersom stål och gjutjärn expanderar när de värms upp, gör denna värmeuppbyggnad att de mekaniska länkarna förlängs, vilket trycker släden något lägre än dess kalibrerade nollläge. Denna långsamma vertikala förskjutning är den primära orsaken till BDC-drift, som direkt påverkar verktygets penetrationsdjup och kan resultera i inkonsekventa deldimensioner.
Utöver termisk expansion bidrar dynamiska faktorer också till BDC-variationer. Vid drift med höga hastigheter ökar tröghetskrafterna hos den fram- och återgående sliden och verktyget. Denna tröghet skapar tillfällig elastisk sträckning i ramen och anslutningslänkarna under slagets omkastningsfas. När maskinen snabbar upp eller saktar ner för att tillgodose materialmatningsvariationer, ändras dessa dynamiska belastningar, vilket gör att BDC växlar dynamiskt. För att förhindra kvalitetsproblem måste stämplingsoperatörer ta itu med både den gradvisa termiska tillväxten och de snabba dynamiska variationerna som uppstår under långa produktionsserier.
För att mildra den gradvisa termiska tillväxten av kritiska drivkomponenter använder moderna stansningssystem avancerade strategier för smörjning och värmehantering. Huvudlagren och excentriska axeln på enpunktspress av sluten typ levereras kontinuerligt med olja från ett centraliserat smörjsystem. Istället för att bara återvinna denna olja leder högpresterande pressar smörjmedlet genom en aktiv värmeväxlare utrustad med exakta temperatursensorer. Genom att kyla oljan till en standardiserad driftstemperatur innan den återinförs till lagerytorna, fungerar systemet som en aktiv kylfläns som för bort den termiska energin som genereras av höghastighetsfriktion och stabiliserar den inre temperaturen i den mekaniska drivlinan.
Stabilisering av smörjmedelstemperaturen minimerar temperaturskillnaden mellan början av ett skift och timmars kontinuerlig drift. Zhejiang Bolun Hög-Precision Machinery Co., Ltd. bygger robusta termiska styrsystem som övervakar ram- och drivtemperaturerna i realtid. Genom att upprätthålla en stabil termisk gradient över hela maskinstrukturen hålls den fysiska expansionshastigheten i vevaxeln och glidanslutningen inom snäva gränser, vilket gör att pressen kan köras kontinuerligt med minimal mekanisk förskjutning och undviker behovet av frekventa manuella avstängningar för att låta komponenterna svalna.
Medan termisk stabilisering begränsar tillväxthastigheten, kräver högprecisionsoperationer aktiv realtidskorrigering för att helt eliminera BDC-drift. Moderna pressstyrningsnätverk integrerar dynamiska slutna kompensationssystem som använder högupplösta sensorer, såsom virvelströmssensorer eller linjära pulsgivare, installerade direkt på pressbädden eller styrpelare. Dessa sensorer mäter det exakta avståndet mellan objektglaset och bolsterplattan vid botten av varje slag, och överför dessa data till centralenheten på mikrosekunder. Om styrenheten upptäcker att sliden glider lägre på grund av värme eller belastningsförändringar, utlöser den automatiskt en mikrojustering av glidhöjdsmekanismen under den icke-arbetande delen av slaget.
Denna on-the-fly-justering utförs av ett motoriserat justeringssystem med högt vridmoment som är integrerat i glidenheten. Systemet gör submikronkorrigeringar av kopplingsstavens längd, vilket kompenserar för termisk förlängning utan att avbryta produktionsflödet. Denna integrering av sensoråterkoppling och exakt motorkontroll säkerställer att den slutna enpunktspressen bibehåller ett konsekvent formdjup över miljontals på varandra följande cykler, vilket stöder högautomatiserade produktionslinjer där manuella ingrepp måste undvikas.
Tabellen nedan ger en översikt över olika tillvägagångssätt som används för att hantera BDC-drift under kontinuerlig drift, och framhäver deras implementeringskomplexitet och korrigeringsmöjligheter.
| Kontrollstrategi | Verksamhetsprincip | Genomsnittligt avdriftsområde för BDC (mm) | Implementeringskostnad | Underhållskrav |
|---|---|---|---|---|
| Standard luftkylning | Passiv avledning genom omgivande luftflöde | 0,080 till 0,150 | Baslinje | Låg (endast rengöringsfläktenheter) |
| Aktiv oljekylning | Oljekylning med sluten krets via extern värmeväxlare | 0,030 till 0,060 | Måttlig | Periodiska filterbyten och kylvätskekontroller |
| Statisk kompensation | Förberäknade matematiska formler baserade på körtid | 0,025 till 0,045 | Låg (mjukvara integrerad) | Kräver regelbunden sensoromkalibrering |
| Sluten slinga i realtid | Dynamisk sensorövervakning med motoriserad glidkorrigering | 0,005 till 0,015 | High | Regelbunden kalibrering av förskjutningssensorer |
Som indikeras i jämförande data är passiva metoder i allmänhet otillräckliga för tillämpningar som kräver mikronivåtoleranser. För att uppnå den högsta nivån av konsistens krävs ett kombinerat tillvägagångssätt där aktiv oljetemperaturstabilisering hanterar huvuddelen av den termiska energin, medan sensoråterkoppling i realtid hanterar de återstående minutvariationerna. Genom att implementera dessa dubbla system kan tillverkare uppfylla stränga kvalitetskrav under höghastighets, kontinuerlig stämplingsoperationer.
Pressramens geometriska layout spelar en avgörande roll för hur termisk expansion påverkar den totala noggrannheten. Asymmetriska ramar, såsom standardstrukturer med öppen rygg, tenderar att expandera ojämnt när de utsätts för temperaturförändringar, vilket gör att ramen lutar framåt och felriktar stansen. En enpunktspress av sluten typ använder en symmetrisk, sluten ramkonfiguration som fördelar den termiska belastningen jämnt över både vänster och höger vertikala stolpar. Denna strukturella symmetri säkerställer att all termisk expansion sker jämnt i vertikal riktning, vilket håller släden perfekt parallell med bädden och förhindrar horisontella skjuvkrafter som kan skada verktyget.
Förutom strukturell design är valet av material med lämpliga termiska egenskaper avgörande. Bolun Machinery använder högdensitet, spänningsavlastade stålplåtar och gjutna komponenter som har mycket förutsägbara värmeutvidgningskoefficienter. Före bearbetning genomgår dessa strukturer termiska spänningsavlastande cykler för att säkerställa att metallens inre kornstruktur är helt stabiliserad. Denna tillverkningsprocess förhindrar ramen från att deformeras eller förvrängas när den upplever den termiska cyklingen som är förknippad med övergången mellan aktiva produktionslägen och tomgångsförhållanden i fabriken, vilket bibehåller den långsiktiga geometriska inriktningen av pressstyrningarna.
Att hantera BDC-drift är inte enbart en funktion av pressdesignen; det kräver också noggrann samordning med verktygen och formtillbehören. I progressiva stansar används kvävgasflaskor ofta för att ge en jämn hållkraft för ämnet. Men under kontinuerliga 24/7-körningar kan dessa cylindrar värmas upp på grund av högfrekvent kompression, vilket leder till interna tryckförändringar som förändrar den totala motståndskraften som presssliden känner. Om tonnagekraven skiftar dynamiskt på grund av ändrat cylindertryck, kommer pressramens elastiska avböjning att variera, vilket orsakar mindre fluktuationer i det fysiska BDC-läget.
För att förhindra dessa variationer, integrerar tillverkningslinjer externa kvävegrenrörssystem med tryckregleringsventiler som håller cylindertrycket konstant oavsett temperaturförändringar. Att säkerställa en enhetlig motståndskraft hjälper till att stabilisera det totala formningstonnaget, vilket i sin tur håller den elastiska avböjningen av den slutna enpunktspressen konstant över alla skift. Genom att kombinera stabila verktygskrafter, styv symmetrisk ramkonstruktion och lyhörda kompensationssystem med slutna slinga kan moderna fabriker framgångsrikt köra högprecisionsstämplingsoperationer dygnet runt med mycket jämn detaljkvalitet.
F: Vilka åtgärder är integrerade i din slutna enpunktspress för att stabilisera Bottom Dead Center (BDC) under intensiva körningar dygnet runt?
S: Termisk expansion av mekaniska länkar hanteras genom ett aktivt smörjningskylsystem som stabiliserar oljetemperaturerna, kombinerat med slutna deplacementsensorer i realtid. Zhejiang Bolun High-Precision Machinery Co., Ltd. bygger dessa system för att övervaka glidpositionen dynamiskt, och utför submikronjusteringar av glidhöjdsmekanismen för att kompensera för eventuell gradvis termisk drift utan att stoppa linan.
F: Varför är en enpunktspress av sluten typ att föredra framför ett alternativ av öppen typ vid tillverkning av högtolerans elektriska eller fordonskomponenter?
S: Den symmetriska konstruktionen med sluten ram eliminerar helt den vinkelavböjning, eller ramöppningseffekten, som är vanlig i maskiner med spaltram under tung belastning. Genom att rikta alla reaktionskrafter längs en perfekt vertikal bana säkerställer den slutna ramen att verktygsinriktningen förblir mycket exakt, förhindrar ojämnt slitage på formen och bibehåller snäva deltoleranser.
F: Hur hanterar drivlinan i din enpunktspress den kraftiga mekaniska stöten som är förknippad med bearbetning av höghållfasta strukturmaterial?
S: Den enda anslutningspunkten stöds av höglegerade vevaxlar och kraftiga, oljefyllda bussningar utformade för att fördela svåra stötbelastningar jämnt. Denna design stöds av Bolun Machinerys robusta ramkonstruktion, som genomgår grundlig termisk spänningsavlastning för att absorbera plötsligt energiutsläpp av metallsprickor eller blankning utan mikroskiftning.
F: Hur skyddar din press dyra, känsliga verktyg från skadliga överbelastningar under högfrekventa produktionscykler?
S: Varje press är utrustad med ett mycket känsligt hydrauliskt överbelastningsskydd placerat inuti glidenheten. I händelse av en dubbel arkmatning eller verktygsstopp sjunker det hydrauliska trycket omedelbart, vilket stoppar glidrörelsen på millisekunder för att förhindra strukturella skador på både verktyget och själva pressramen.
F: Kan glidtaktsprofilerna och stängningshöjdsjusteringarna modifieras för att passa specialiserade progressiva stansar med olika stängningshöjder?
S: Ja, våra omfattande design- och tillverkningssystem tillåter oss att utrusta dessa pressar med motoriserade glidjusteringsmekanismer och avancerade programmerbara styrenheter. Den här konfigurationen möjliggör snabba, repeterbara verktygsinställningar och enkla justeringar för att tillgodose olika formhöjder och komplexa stämplingssekvenser i flera steg.
Kontakta oss

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Redo att börja?
Hör av dig

nu!

ZHEJIANG BOLUN
