
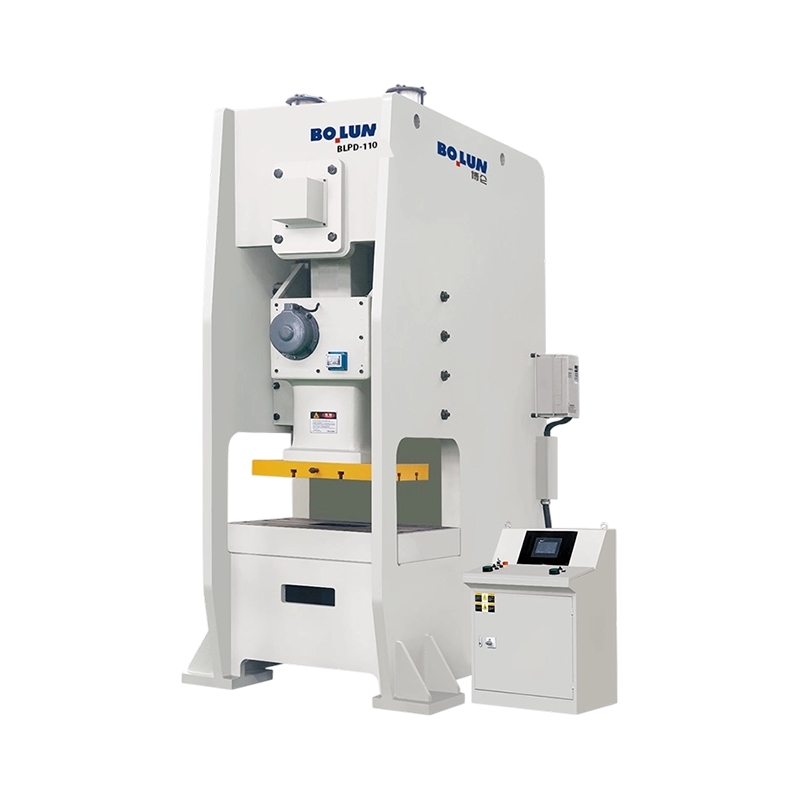


BLPD-110 Agile Precision Semi-Closed Single-Point Power Press är utvecklad för högeffektiva stämplingsopera...
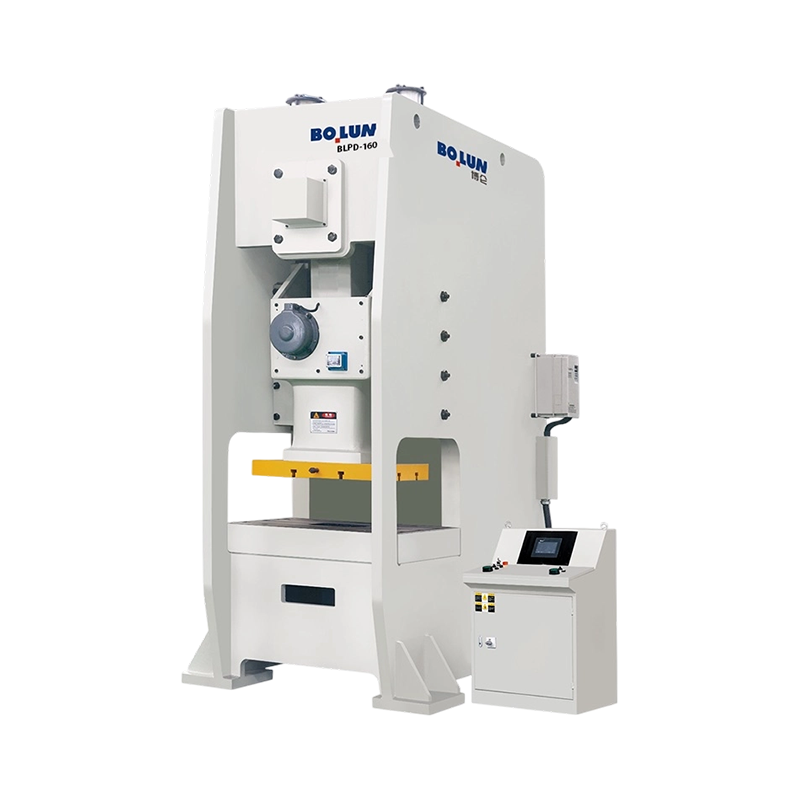
BLPD-160 Mångsidig Balanserad Stabilitet Halvstängd Single-Point Power Press levererar en nominell kapacite...
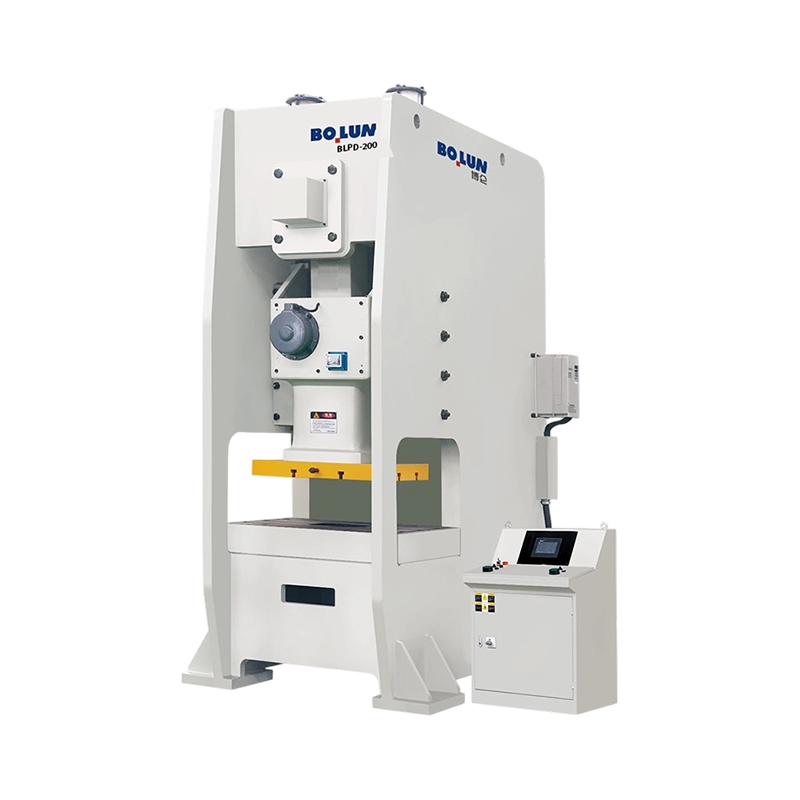
BLPD-200 Heavy-Duty Large-Format Semi-Closed Single-Point Power Press levererar en nominell kapacitet på 20...
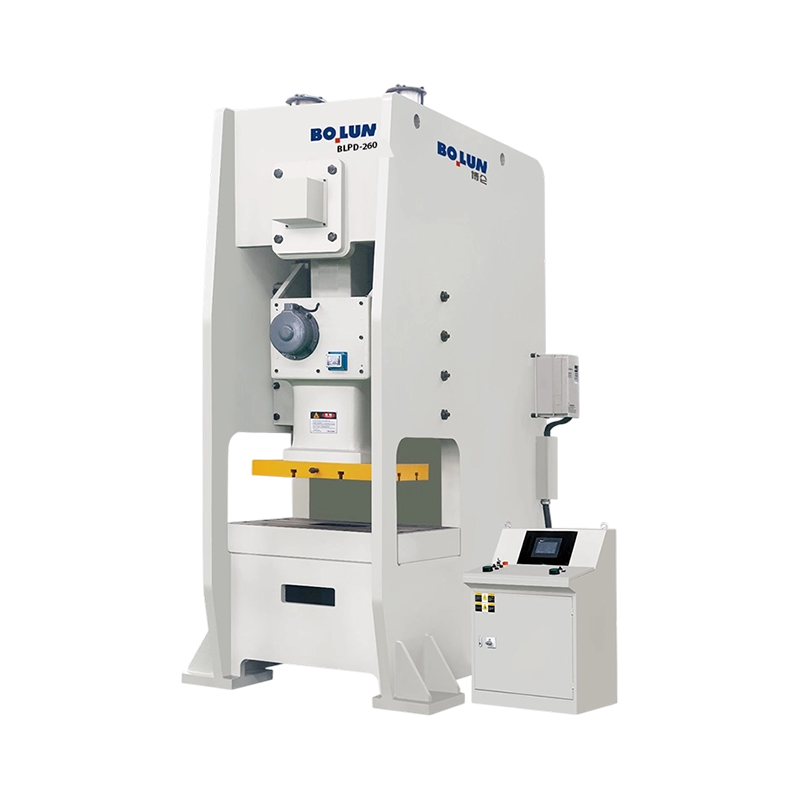
BLPD-260 Industrial Strength Deep-Stroke Semi-Closed Single-Point Power Press är lämplig för djupformning, ...
Bolun Semi-Closed Single-Point Power Press är ett hybridtekniskt mästerverk designat för tillverkare som kräver högre precision och strukturell styvhet än en standard C-ram kan ge, utan att flytta till det större fotavtrycket av en helt sluten H-ram. Genom att integrera en förstärkt "Semi-Closed" ramdesign, erbjuder denna press en exceptionell balans mellan kraftig prestanda och lättillgänglighet.
Konstruerad för att minimera vinkelavböjning
Den avgörande fördelen med Bolun Semi-Closed-serien är dess ultrastyva, stålplåtsvetsade ram. Till skillnad från traditionella pressar med öppen rygg som kan uppleva "gäspningar" eller vinkelavböjning under högt tonnage, använder vår halvslutna arkitektur förstärkta sidopelare för att avsevärt begränsa ramöppningen. Detta säkerställer att stansen och stansen förblir i exakt inriktning under hela slaget, vilket är viktigt för att bibehålla detaljnoggrannheten och förlänga livslängden för dyra progressiva stansar, speciellt vid bearbetning av material som överstiger 3,2 mm i tjocklek.
Mångsidighet med öppen åtkomst för smart produktion
Samtidigt som den ger H-frame-liknande stabilitet, bibehåller den semi-stängda designen den utmärkta fram- och sidotillgängligheten hos en C-frame press. Detta gör den till en idealisk plattform för både manuell drift och automatiska höghastighetslinjer. Dess kompakta design möjliggör enkel integrering med NC servomatare, uncoilers och robotiserade överföringssystem, vilket ger maximal genomströmning i en utrymmeseffektiv layout.
Kompromisslös byggkvalitet
Trogen Boluns signaturstandarder har det interna transmissionssystemet en smidd 42CrMo-legerad stålvevaxel och premium CuSn12-tennbronsbussningar. Dessa högkvalitativa material, i kombination med en pneumatisk friktionskoppling med högt vridmoment och en precisionsbromsenhet, säkerställer jämn kraftleverans och minimal värmeuppbyggnad under kontinuerliga treskiftsdrift.
Avancerad säkerhet och kontroll
Varje enhet hanteras av ett PLC-baserat smart styrsystem med ett högupplöst HMI för intuitiv drift. För att säkra din investering inkluderar vi ett hydrauliskt överbelastningsskydd för att förhindra skador på utrustningen från tonnagetoppar och en dubbel solenoid säkerhetsventil för felsäker drift. Bolun Semi-Closed Single-Point Press är det definitiva valet för precisionsstämpling, och erbjuder den styvhet du behöver och den flexibilitet du vill ha.
Som Kina Halvstängd Single-Point Power Press Tillverkare och Halvstängd Single-Point Power Press Leverantörer, Zhejiang Bolun High-Precision Machinery Co., Ltd. ligger i Zhejiang, hjärtat av Kinas precisionsindustri. Med två decenniers djupa rötter i maskintillverkningsbranschen har företaget utnyttjat omfattande branscherfarenhet och tekniska genombrott för att utvecklas till ett modernt ledande företag inom utrustning för högprecisionsformning. Vi integrerar forskning och utveckling, design, produktion, försäljning och service. Från våra tidiga dagar av uthållighet genom utmaningar till vår nuvarande ledande ställning inom smides- och gjutmaskinteknik har Bolun Machinery etablerat ett professionellt, moget och effektivt produktionsledningssystem. Vi är dedikerade till att erbjuda globala kunder överlägsna lösningar för industriella verktygsmaskiner.
 Mer om oss
BOLUN

0+
år
Branscherfarenhet

0+
Tillverkade enheter (föregående år)

0+
Antal anställda

0+
$
Miljoner i årlig produktionsvolym

Single Point Design En drivanslutning i mitten av sliden Dubbelpunktsdesign Två drivanslutningar utspridda över sliden Det korta svaret: Enkelpunkt kontra dubbelpunkt för öppna pressar En enkelpunktspress med...
Det korta svaret: Vilken ramtyp passar ditt arbete An kraftpressmaskin av öppen typ använder en C-formad eller spaltram som lämnar tre sidor av arbetsområdet åtkomliga, vilket gör det lätt att ladda stansar och mata delar, medan en sluten typ av kraftpressmaskin använder en rak sida eller...
En press är inte en maskinkategori. Det är en familj av metallformningsmaskiner som definieras av ram, drivning, kolvanslutningspunkter och avsedd process. Det är därför två maskiner med samma tonnage kan bete sig väldigt olika på samma stans: en kan hålla en bred panel platt, en annan kan nå in i en djup hals oc...
I automatiserade metallformningslayouter bestämmer integreringen av perifer utrustning såsom spolmatare, skrotutvinningsenheter och komponenter för snabbt byte av stansar den totala genomströmningshastigheten för linjen. A halvstängd enpunktspress intar en kritisk position i dessa inställningar och erbjuder en kompromiss mellan den öppna tillgängligheten hos en traditionell C-frame press och den höga styvheten hos en helt sluten rak sida press. Den primära designutmaningen är att skapa breda laterala fria zoner genom ramstolparna för att rymma rörelsen av råmaterial och tunga verktyg samtidigt som man säkerställer att ramen inte utsätts för vinkelavböjning under belastning. När presssliden sjunker för att deformera metallen trycker reaktionskraften uppåt på kronan och nedåt på sängen, vilket skapar en gäspningseffekt i vanliga ramar med öppen rygg. I en halvstängd konfiguration mildrar tillägget av strukturella dragstänger eller förstärkta sidopelare denna avböjning, men dessa komponenter måste placeras noggrant för att undvika att blockera de laterala in- och utgångsvägarna som krävs av modern produktionsautomation.
För att bibehålla hög strukturell styvhet utan att hindra lateralt materialflöde använder ingenjörer avancerad analys av finita element för att modifiera sidopelarnas geometri. Istället för att använda tjocka, solida barriärer som blockerar sängens vänstra och högra sida, är den halvslutna ramen utformad med ihåliga lådstrukturer med hög tröghet eller optimerade dragstångslayouter som lämnar avsedda fönsteröppningar. Dessa fönster är beräknade att ge tillräckligt med utrymme för pneumatiska eller elektroniska rullmatare för att leverera plåt direkt till formytan. Zhejiang Bolun High-Precision Machinery Co., Ltd. tillämpar denna metod för strukturell optimering genom att använda tjocka stålplåtar och strategiskt placerade inre räfflor runt de laterala åtkomstportarna. Denna förstärkande layout säkerställer att de mekaniska påfrestningarna leds runt fönsteröppningarna, vilket förhindrar rampelarna från att böjas utåt under högfrekventa belastningscykler samtidigt som passagen hålls fri för automatisk matningsutrustning. Svetssekvenserna för dessa förstärkta pelare utförs under strikta temperaturkontroller, följt av dynamisk spänningsavlastning, vilket förhindrar stålet från att skeva över tiden. Följaktligen förblir fönsterdimensionerna strukturellt stabila över miljontals slagrepetitioner, vilket är en förutsättning för att upprätthålla den exakta monteringsuppriktningen som krävs av höghastighets elektroniska rullmatare.
När höghastighetsautomatiska rullmatare och skrotsaxar arbetar tillsammans med en halvstängd enpunktspress, genererar de sekundära harmoniska vibrationer. Dessa vibrationer kan gå tillbaka in i pressbädden, vilket påverkar mikrojusteringarna av QDC-spänncylindrarna eller de elektroniska sensorerna som övervakar glidläget. För att förhindra detta är kontaktgränssnitten där sidoautomatiken monteras på pressbädden försedda med elastomeriska dämpkuddar. Dessa dynor isolerar de högfrekventa vibrationerna och säkerställer att de elektroniska signalerna som färdas till pressstyrenheten förblir klara och fria från elektriskt eller mekaniskt brus. Dessutom är bolsterförlängningarna som används för att stödja formen under QDC-operationer designade med robusta mekaniska stödpelare som förankras i fundamentet. Denna förankring förhindrar vikten av den inkommande dynan från att luta pressbädden eller kasta matningslinjen ut ur horisontalplanet, vilket säkerställer en mjuk övergång under växlingssekvenser.
Quick Die Change-system, eller QDC, kräver fria horisontella banor längs bolsterplattan för att skjuta tunga formset in och ut ur arbetsområdet. I en halvstängd enpunktspress underlättas denna rörelse genom att rullskenor integreras direkt i sängens T-spår och sträcker ut dem genom ramöppningarna i sidled. För att säkerställa att dessa QDC-skenor fungerar smidigt måste bolsterhöjden och den nedre kanten av sidofönstren justeras exakt, och lämnar inga steg eller barriärer som kan fånga stansunderplattan. Dessutom måste de hydrauliska rören och de elektriska ledningarna för de övre och nedre flerpunktsklämmorna dras genom interna ramrör snarare än att dingla i tillträdesvägarna. Genom att bädda in dessa verktyg i de strukturella kolumnerna bibehåller pressen ett tydligt hölje för automatiska stansväxlare för att låsa verktygen på plats inom några minuter, vilket minskar övergångstiderna under produktbyten.
Samspelet mellan sidoöppningsdimensioner, strukturell avböjning och automatiseringskompatibilitet kräver noggrann balansering under planeringsfasen. Tabellen nedan visar det kvantitativa sambandet mellan olika karmfönsterbredder och deras motsvarande strukturella och driftsmässiga mått i en standardproduktionsserie.
| Bländarbredd (mm) | Strukturell nedböjning under belastning (mm) | Matarkompatibilitet (max bredd) | QDC Rail Reshastighet (m/min) | Kontinuerlig drifttemperatur (C) |
|---|---|---|---|---|
| 350 | 0,020 till 0,030 | 280 mm Spolebredd | 4.5 | 38 till 44 |
| 500 | 0,025 till 0,038 | 420 mm Spolebredd | 6.0 | 40 till 45 |
| 650 | 0,032 till 0,045 | 550 mm Spolebredd | 8.0 | 42 till 48 |
| 800 | 0,040 till 0,055 | 700 mm Spolebredd | 10.0 | 43 till 50 |
De tabellerade data visar att när den laterala öppningens bredd ökar för att rymma större spolar och snabbare QDC-hastigheter, ökar den strukturella avböjningen om ramdimensionerna förblir statiska. För att motverka denna tendens ökar tillverkarna plåttjockleken på kronan och bädden i proportion till fönstrets bredd, vilket bibehåller en stabil nedböjningshastighet över alla modellstorlekar och förhindrar för tidigt slitage av verktyg under tunga stämplingsoperationer.
Även när fysiska spel är etablerade kan den dynamiska vibrationen som genereras av höghastighetsmatningscykeln påverka precisionen i pressslaget. Om den automatiska mataren monteras direkt på en vibrerande del av ramen, kan råmaterialet uppleva små variationer i matningslängden, vilket leder till progressionsfel i formen. För att frikoppla dessa krafter är monteringsfästena för sidomatarna isolerade från huvudramen med hjälp av dämpande material, eller så förankras de direkt till fabriksgolvet. Samtidigt styrs sliden på den halvstängda enpunktspressen av högprecision, långa gibs som upprätthåller en strikt vertikal bana. Bolun Machinery koordinerar den mekaniska integrationen av dessa system för att säkerställa att materialet matas vinkelrätt mot glidbanan. Detta exakta förhållande förhindrar remsan från att vrida sig eller bucklas när den passerar genom sidoöppningarna, vilket bevarar inriktningen av stansen och matrisen under kontinuerliga, höghastighetsdriftsförhållanden.
F: Hur motstår ramen på din halvstängda enpunktspress vinkelavböjning samtidigt som den erbjuder bekväm åtkomst till material i sidled?
S: Zhejiang Bolun High-Precision Machinery Co., Ltd. designar dessa ramar med kraftiga lådstrukturer och strategiskt placerade inre förstärkningsribbor runt sidofönstrets öppningar. Denna layout leder bort de mekaniska krafterna från öppningarna, vilket ger hög strukturell styvhet som begränsar nedböjning under full belastning samtidigt som sidoutrymmena hålls helt fria för automatiserade matningsanordningar.
F: Vilka åtgärder förhindrar installationen av sidoautomatiska matare från att införa framstegsfel under höghastighetsstämpling?
S: Matarens monteringsfästen är mekaniskt isolerade från de vibrerande sektionerna av huvudramen med hjälp av specialiserade dämpningsmaterial, eller så är de förankrade direkt på verkstadsgolvet. Dessutom är presssliden begränsad av förlängda, högprecisionsstyrningslister som håller slaget strikt vertikalt, vilket säkerställer att råmaterialremsan förblir i linje med den progressiva formen hela tiden.
F: Hur underlättas integrationen av Quick Die Change-system (QDC) genom sidoöppningarna på denna press?
S: Stödplattans höjd är i linje med den nedre kanten av sidorutorna, vilket gör att rullskenorna kan sträcka sig utåt genom ramstolparna utan några steg eller hinder. Alla extra hydrauliska ledningar och sensorkablar för formklämsystemen dras genom interna ledningar inuti pelarna, vilket lämnar ett rent, fritt hölje för snabba sidoformövergångar.
F: Hur skyddar Bolun Machinery presspelarna från strukturell skevhet orsakad av de lokala påfrestningarna vid kontinuerlig sidomatning?
S: Vårt avancerade produktionsledningssystem utsätter varje tillverkad halvsluten ram för en grundlig termisk glödgning och avspänningsavlastningsprocess. Denna värmebehandling eliminerar kvarvarande svetsspänningar och stabiliserar stålets inre kornstruktur, vilket förhindrar att rampelare och sidoöppningar deformeras under år av högfrekvent drift.
F: Kan storleken på sidoöppningarna justeras för att rymma bredare råmaterialspolar eller större progressiva stansar?
S: Ja, med hjälp av våra design- och tillverkningsresurser kan vi anpassa bredden och höjden på sidofönstren för att möta dina automatiseringsbehov. Våra ingenjörer utför detaljerad analys av finita element på varje modifiering för att säkerställa att den ökade öppningsstorleken helt kompenseras med ytterligare stålplåttjocklek, vilket bevarar pressens strukturella styvhet.
Kontakta oss

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Redo att börja?
Hör av dig

nu!

ZHEJIANG BOLUN
