
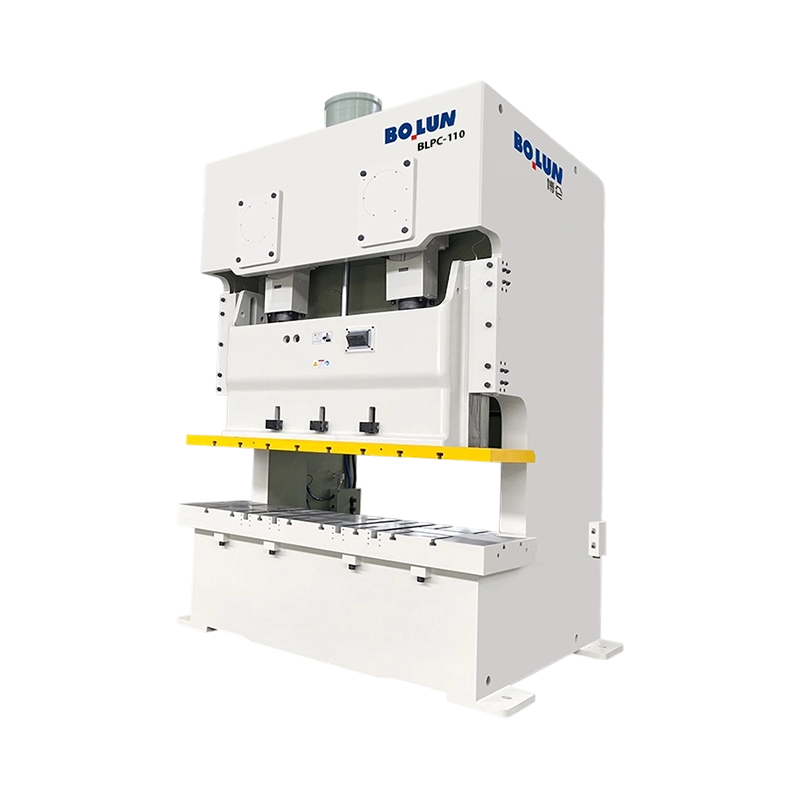


BLPC-110 High-Efficiency Agility Open-Type Double-Point Power Press är den smidigaste modellen i dual-point...
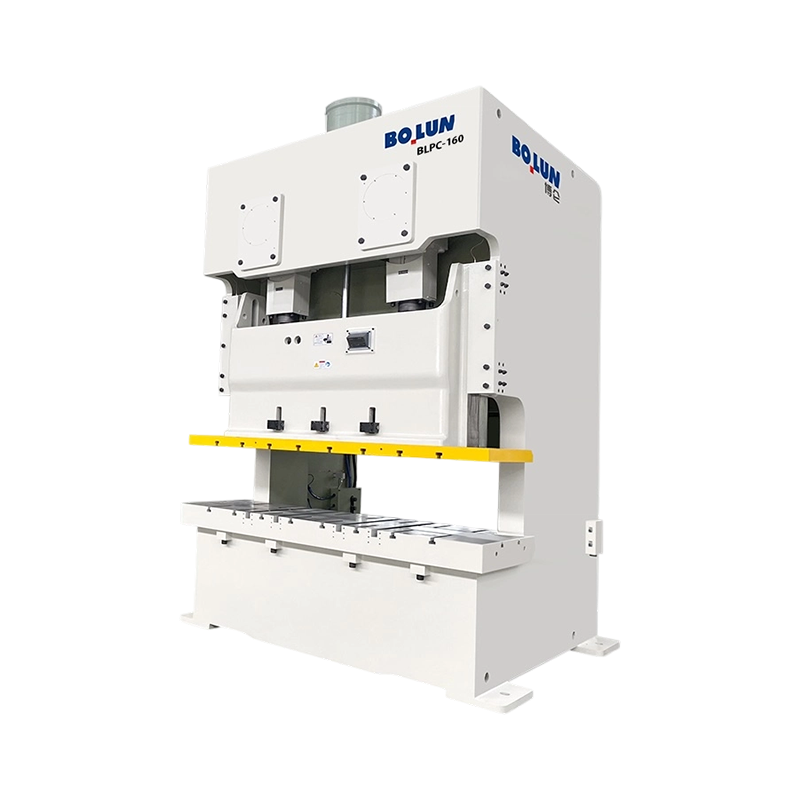
BLPC-160 mångsidig precisionsstabil dubbelpunktskraftpress med öppen typ erbjuder en nominell kapacitet på ...
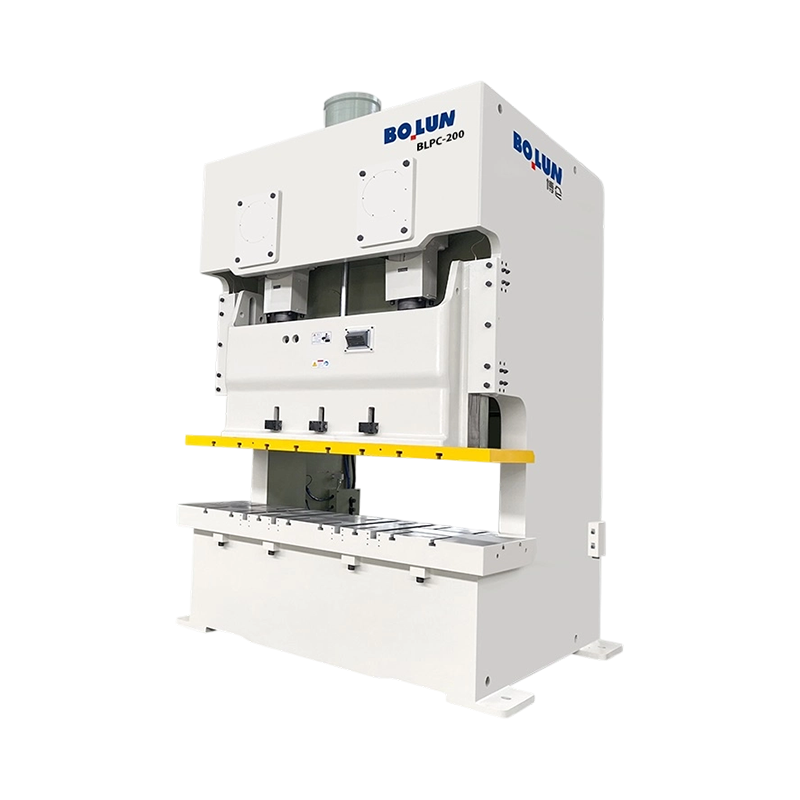
BLPC-200 extra bred säng med hög styvhet dubbelpunktskraftpress med öppen typ är ett kraftpaket för storska...
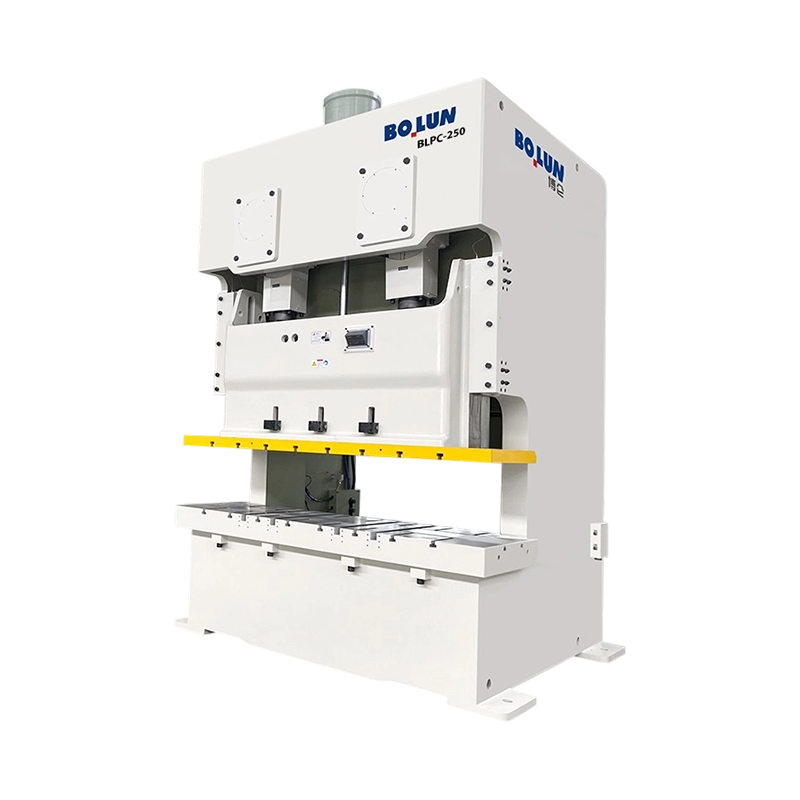
BLPC-250 Robust Heavy-Duty dubbelpunktskraftpress med öppen typ som levererar en kraftfull kraft på 2500 kN...
Boluns kraftiga serie, med modellerna BLPC och BLPE, representerar den ultimata lösningen för stämplingsmiljöer med hög precision och hög tonnage. Dessa maskiner är konstruerade för hållbarhet och digital integration och är designade för att utmärka sig där standardutrustningen inte fungerar.
BLPC-serien: Högpresterande dubbelpunktsprecisionspress
BLPC-serien är speciellt framtagen för breda bordsapplikationer och komplexa multistationsverktyg.
Överlägsen anti-excentrisk belastning: Genom att använda en dubbelpunktsdrivmekanism, erbjuder BLPC-serien exceptionellt motstånd mot excentriska (off-center) belastningar. Detta säkerställer att släden förblir perfekt horisontell även vid användning av breda eller obalanserade progressiva stansar, vilket avsevärt minskar verktygsslitaget och säkerställer en jämn detaljkvalitet över hela bolsterområdet.
Storskalig mångsidighet: Den utökade bäddytan är optimerad för stora fordonspaneler och apparathöljen, vilket möjliggör mer komplexa detaljgeometrier och integrerade stämplingsprocesser i en enda uppsättning.
Vibrationsdämpning: Dess robusta dubbelpunktsarkitektur dämpar naturligt harmoniska vibrationer, skyddar ömtåliga dynkomponenter och säkerställer en stabil produktionsmiljö med låg ljudnivå.
BLPE-serien: Ultra-styv precisionspress med sluten typ (H-ram).
BLPE-serien är "Gold Standard" för kraftig blankning och precisionsformning där noll avböjning är obligatoriskt.
H-ram "Zero-Deflection" Design: Den symmetriska, slutna H-ramstrukturen eliminerar praktiskt taget den "vinkelöppning" som är vanlig i pressar med öppen baksida. Detta säkerställer perfekt vertikal inriktning mellan stansen och formen, vilket är avgörande vid bearbetning av höghållfasta legeringar eller tjocka material som överstiger 3,2 mm.
Repeterbarhet på mikronnivå: Den ultrastyva grunden ger den stabilitet som krävs för automatiska höghastighetslinjer och bibehåller extrem precision även under maximalt tonnage.
Långtidstillförlitlighet: Designad för tung blankning och djupdragning, BLPE-serien hanterar massiva stötbelastningar med lätthet, vilket gör den till det föredragna valet för 3-skifts högfrekvent produktion.
Engineering Excellence & Automation
Båda serierna är utrustade med smidda 42CrMo legerade stålvevaxlar och CuSn12 tennbronsbussningar för maximal livslängd. Integrerade med PLC-baserade smarta kontroller erbjuder de sömlös "Handshaking" med NC servomatare och robotsystem, vilket ger en komplett "Smart Factory"-lösning för moderna tillverkare.
Som Kina Öppen dubbelpunkts Power Press Tillverkare och Öppen dubbelpunkts Power Press Leverantörer, Zhejiang Bolun High-Precision Machinery Co., Ltd. ligger i Zhejiang, hjärtat av Kinas precisionsindustri. Med två decenniers djupa rötter i maskintillverkningsbranschen har företaget utnyttjat omfattande branscherfarenhet och tekniska genombrott för att utvecklas till ett modernt ledande företag inom utrustning för högprecisionsformning. Vi integrerar forskning och utveckling, design, produktion, försäljning och service. Från våra tidiga dagar av uthållighet genom utmaningar till vår nuvarande ledande ställning inom smides- och gjutmaskinteknik har Bolun Machinery etablerat ett professionellt, moget och effektivt produktionsledningssystem. Vi är dedikerade till att erbjuda globala kunder överlägsna lösningar för industriella verktygsmaskiner.
 Mer om oss
BOLUN

0+
år
Branscherfarenhet

0+
Tillverkade enheter (föregående år)

0+
Antal anställda

0+
$
Miljoner i årlig produktionsvolym

Single Point Design En drivanslutning i mitten av sliden Dubbelpunktsdesign Två drivanslutningar utspridda över sliden Det korta svaret: Enkelpunkt kontra dubbelpunkt för öppna pressar En enkelpunktspress med...
Det korta svaret: Vilken ramtyp passar ditt arbete An kraftpressmaskin av öppen typ använder en C-formad eller spaltram som lämnar tre sidor av arbetsområdet åtkomliga, vilket gör det lätt att ladda stansar och mata delar, medan en sluten typ av kraftpressmaskin använder en rak sida eller...
En press är inte en maskinkategori. Det är en familj av metallformningsmaskiner som definieras av ram, drivning, kolvanslutningspunkter och avsedd process. Det är därför två maskiner med samma tonnage kan bete sig väldigt olika på samma stans: en kan hålla en bred panel platt, en annan kan nå in i en djup hals oc...
An dubbelpunktspress av öppen typ fördelar kraften över två distinkta anslutningspunkter på sliden, vilket möjliggör bredare bäddområden och ökat motstånd mot belastning utanför centrum. Rörelsen hos detta maskineri regleras av en kraftig pneumatisk koppling och bromsenhet. När pressen är igång leds tryckluft in i kopplingskolven som kopplar in drivaxeln med svänghjulet. Samtidigt övervinner lufttrycket kraften från tunga mekaniska fjädrar för att lossa bromsen. När ett stoppkommando ges, antingen manuellt eller via automatiserade sensorer, måste styrsystemet släppa ut tryckluften omedelbart. Denna åtgärd gör det möjligt för de mekaniska fjädrarna att tvinga ihop bromsplattorna, vilket stoppar slädens rörelse. Den fysiska svarstiden beror direkt på hastigheten på den pneumatiska avgasventilen och massan på dubbelpunktsslidenheten. Eftersom sliden i en dubbelpunktspress är bredare och tyngre än i en enpunktspress, kräver hanteringen av tröghetskrafterna under stoppsekvenser strukturerad dimensionering av luftpassagen och exakt fjäderkalibrering för att säkerställa att sliden kommer till vila inom specificerade gränser.
Synkroniseringen mellan kopplingsutlösning och bromsinkoppling är kritisk. Om det finns en överlappning där båda systemen är delvis inkopplade, kommer friktionsplattorna att uppleva hög termisk belastning och snabbt slitage. Omvänt, om det finns ett mellanrum där inget av systemen är inkopplat, kan släden driva under sin egen vikt, speciellt när man bär tunga verktyg. Moderna designprinciper löser detta problem genom att använda en kombinerad kopplingsbromsenhet, som använder en enda kolv för att fysiskt förhindra samtidig inkoppling. Denna konfiguration garanterar att när lufttrycket sjunker sker övergången från körning till bromsning mekaniskt och förutsägbart, vilket minimerar tiden som krävs för att initiera retardation under säkerhetsstopp.
Under en nödstoppssituation avgör varje millisekund den totala sträckan som släden färdas innan den stannar helt. Signalvägen startar när en operatör trycker på nödknappen eller när en säkerhetsljusridå avbryts. Denna elektriska signal går direkt till en dubbelkanals säkerhets-PLC, som behandlar insignalen inom ett litet fönster, vanligtvis under femton millisekunder. När den har bearbetats bryter styrenheten strömmen till de dubbla säkerhetsmagnetventilerna. Dessa redundanta ventiler är konstruerade för att släppa ut den komprimerade luften från kopplingsbromskammaren. Den fysiska frigöringen av lufttrycket och det efterföljande ingreppet av friktionsbromsplattorna representerar den mekaniska fördröjningsdelen av svarscykeln. För en dubbelpunktspress av öppen typ som arbetar under normal belastning varierar den totala tiden från den initiala signalen till det fullständiga upphörandet av glidrörelsen i allmänhet mellan etthundra och tvåhundrafemtio millisekunder. Zhejiang Bolun High-Precision Machinery Co., Ltd. analyserar dessa sekvensparametrar under testfaserna för att säkerställa att bromssträckan uppfyller internationella riktlinjer för verktygsmaskiner.
Slidens hastighet i ögonblicket för stoppsignalen påverkar också den totala stopptiden. Vid högre arbetshastigheter är vevaxelns rotationskinetiska energi och slidens vertikala momentum större, vilket kräver mer energiavledning från bromsbeläggen. Följaktligen måste säkerhetszoner och ljusridåavstånd beräknas utifrån pressens maximala hastighet snarare än den genomsnittliga arbetshastigheten. Konstruktörer använder retardationsberäkningar som tar hänsyn till ventilens svarstid, bromsfjäderspänningen och friktionskoefficienten för bromsbelägget för att skapa en säker driftomkrets runt glidområdet.
Inchning, även känd som jogging, är ett väsentligt driftsläge som används under forminstallation och inriktningsprocedurer. I detta läge flyttas sliden ner i små steg genom snabba, upprepade ingrepp av kopplingsbromsmekanismen. Svarstiden under inching kännetecknas av hur snabbt kopplingen kan bygga upp tryck för att flytta sliden, och hur snabbt bromsen kan aktiveras igen för att stoppa den innan sliden går för långt. Eftersom motorn går kontinuerligt måste de pneumatiska styrventilerna reagera med hög repeterbarhet. Om svarstiden är inkonsekvent kan sliden överskrida den önskade justeringshöjden, vilket kan resultera i mögelskador eller felinriktade matningssystem. Den pneumatiska kretsen måste utformas för att hantera dessa snabba tryckfluktuationer utan att drabbas av tryckfall eller strukturell eftersläpning. En typisk tumsignal kräver ett ventilsvar på under sextio millisekunder för att säkerställa att operatören kan kontrollera nedstigningen av släden med noggrannhet under kritiska gjutningssteg.
Under tumcykeln når pressen inte sin fulla arbetshastighet, vilket innebär att den kinetiska energin är lägre än under kontinuerlig drift. Ingreppsfrekvensen är dock mycket högre, vilket kan leda till värmeuppbyggnad i kopplingsbromsenheten. För att upprätthålla konsekventa svarstider under långa installationssekvenser, förlitar sig systemet på forcerad ventilation eller kylkanaler för att avleda denna termiska energi. Att hålla friktionsytorna inom ett stabilt temperaturområde säkerställer att friktionskoefficienten förblir konstant, vilket förhindrar gliddrift eller fördröjt stopp under dessa exakta mikrojusteringar.
Den fysiska storleken på maskinramen och slädens massa påverkar direkt retardationshastigheterna och den totala tiden som krävs för att stoppa rörelsen av sliden. Följande tabell ger typiska prestandamått som observerats över olika tonnagekapaciteter för dessa dubbelpunktskonfigurationer under nödstopps- och inchningssekvenser under standarddriftsförhållanden.
| Presskapacitet (ton) | Genomsnittlig nödstoppsventilreaktion (ms) | Mekanisk bromsinkoppling (ms) | Total stopptid för bilden (ms) | Tumpulssvar (ms) |
|---|---|---|---|---|
| 110 ton | 12 till 18 | 85 till 110 | 100 till 130 | 45 till 60 |
| 160 ton | 14 till 20 | 95 till 125 | 115 till 150 | 50 till 65 |
| 250 ton | 16 till 22 | 110 till 145 | 130 till 175 | 55 till 75 |
| 400 ton | 18 till 25 | 130 till 170 | 155 till 205 | 65 till 85 |
Under långa perioder av kontinuerlig tillverkning utsätts friktionsbeläggen på kopplings- och bromsplattorna naturligt, gradvist slitage. Detta slitage ökar gapet mellan friktionsytorna, vilket i sin tur ökar volymen luft som krävs för att koppla in systemet och förlänger den mekaniska svarstiden. För att förhindra att detta slitage äventyrar förarsäkerheten är moderna dubbelpunktspressenheter av öppen typ utrustade med automatiska bromsövervakningssystem. Dessa monitorer mäter vevaxelns vinkel i det ögonblick stoppsignalen ges och jämför den med vinkeln när glidningen faktiskt stannar. Om den uppmätta stopptiden eller vinkeln överstiger en förutbestämd säkerhetströskel, spärrar systemet ytterligare operationer, vilket uppmanar underhållspersonal att justera bromsspelet eller byta ut friktionsbeläggen. Bolun Machinery integrerar dessa övervakningssystem för att garantera att maskinen förblir kompatibel med etablerade säkerhetsstandarder under hela sin livslängd, vilket förhindrar oväntade överskridanden under dagliga stämplingsrutiner.
Integrationen av dessa elektroniska monitorer hjälper också till med förutsägande underhåll. Genom att logga trenden för stopptiderna över tusentals cykler kan styrmjukvaran förutsäga när bromsbeläggen behöver service innan en säkerhetskritisk gräns nås. Detta datadrivna tillvägagångssätt minimerar oplanerad stilleståndstid och säkerställer att maskinen alltid arbetar inom sina certifierade säkerhetsparametrar, vilket skyddar både verktyget och operatören från potentiella faror.
Den fysiska utformningen av det pneumatiska röret inom pressramen är en annan kritisk faktor för att bestämma svarstiden för dubbelpunktspressen av öppen typ. Långa luftledningar mellan säkerhetsventilen och kopplingsbromsenheten skapar luftflödesmotstånd och volymfördröjningar, vilket kan sakta ner avgascykeln. För att uppnå snabba svarstider placerar ingenjörer de dubbla säkerhetsventilerna så nära kopplingsbromshuset som fysiskt möjligt. Genom att använda rör med stor diameter och högflödesljuddämpare kan tryckluften strömma ut i atmosfären med minimal begränsning. Denna designhänsyn är avgörande för att hålla stopptiderna inom de erforderliga gränserna, särskilt vid höghastighetsstämpling där fönstret för att förhindra verktygskollision eller operatörsskada är litet.
Förutom rörlängden måste kvaliteten på lufttillförseln regleras. Fukt eller föroreningar i tryckluften kan göra att säkerhetsventilerna fastnar eller reagerar långsamt, vilket direkt ökar stopptiden. En dedikerad luftberedningsenhet bestående av filter, regulatorer och smörjanordningar är installerad uppströms säkerhetsventilerna för att säkerställa en ren, torr och konsekvent lufttillförsel. Denna bibehållna tryckstabilitet är väsentlig för att säkerställa att de pneumatiska ställdonen arbetar med sina angivna hastigheter under både nödstopp och högfrekventa tumningsprocesser.
F: Vilka designfördelar erbjuder en dubbelpunktspress med öppen typ jämfört med enpunktsmodeller vid hantering av bredare pressformar?
S: Genom att använda två distinkta anslutningspunkter på sliden fördelar denna konfiguration formningskraften över en mycket bredare yta. Zhejiang Bolun High-Precision Machinery Co., Ltd. designar dessa pressar för att ge exceptionellt motstånd mot belastning utanför centrum, förhindrar glidlutning och säkerställer mycket jämn tryckfördelning vid körning av stora eller asymmetriska progressiva stansar.
F: Hur säkerställer säkerhetssystemen i Bolun Machinery-pressar snabb glidretardation under ett nödstopp?
S: Våra tvåpunktsmotorpressar med öppen typ integrerar högflödes dubbla säkerhetsmagnetventiler placerade omedelbart intill den kombinerade kopplings-bromsenheten. Denna layout minimerar det pneumatiska ledningsmotståndet, vilket gör att den trycksatta luften strömmar ut på millisekunder, vilket omedelbart kopplar in de kraftiga mekaniska bromsfjädrarna för att snabbt stoppa glidrörelsen.
F: Hur bibehåller drivmekanismen i denna press hög precision och låg vibration under snabba tumoperationer?
S: Pressen har ett dynamiskt balanserat vevaxel- och glidsystem som stöds av ett automatiskt, forcerat högtryckssmörjsystem. Denna kontinuerliga oljefilm förhindrar mekaniskt spel eller glapp i de dubbla anslutningsstavarna, vilket möjliggör mycket känsliga och repeterbara mikrojusteringar under formsättningsprocessen.
F: Vilka åtgärder finns på plats för att övervaka och kompensera för bromsslitage under långa produktionscykler?
S: Ett integrerat elektroniskt vevvinkelövervakningssystem mäter kontinuerligt stoppvinkeln och tiden under drift. Om friktionsbeläggen utsätts för naturligt slitage och överskrider den angivna säkerhetströskeln, utlöser kontrollsystemet en lockout för att varna underhåll, vilket säkerställer att maskinen alltid fungerar inom certifierade säkerhetsparametrar.
F: Kan det pneumatiska balanseringstrycket på dessa dubbelpunktspressar justeras för att rymma tunga övre dynsatser?
S: Ja, våra pressar är utrustade med justerbara pneumatiska balanseringscylindrar som kan kalibreras för att matcha den specifika vikten för olika övre verktyg. Denna utjämningsverkan uppväger glidenhetens vertikala tröghet, minskar belastningen på drivkugghjulen och bevarar exakt glidvertikalitet under höghastighetsstämpling.
Kontakta oss

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Redo att börja?
Hör av dig

nu!

ZHEJIANG BOLUN
