
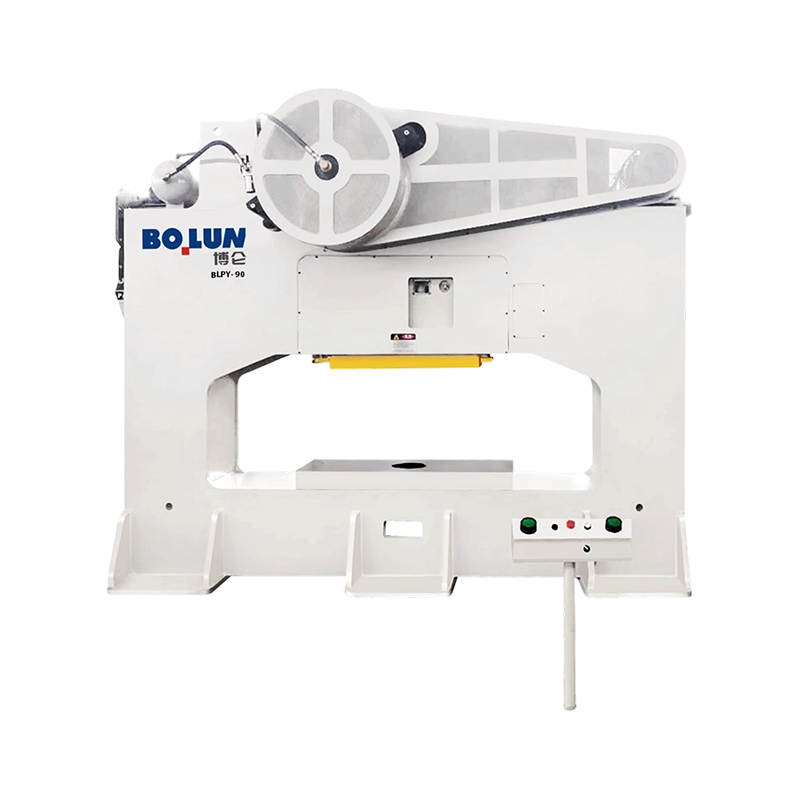


BLPY-90 flexibla enpunktspress med sluten typ har en nominell kraft på 900 kN. Dess mest anmärkningsvärda k...
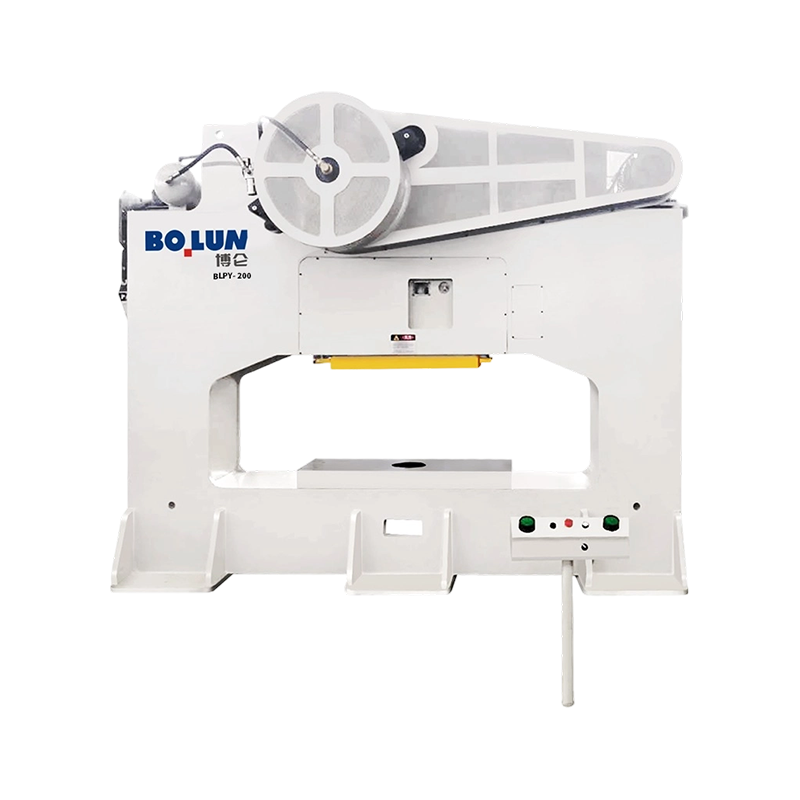
BLPY-200 är en stabil, integrerad enpunktspress med sluten ram med en nominell kraft på 2 000 kN. Den behål...
Bolun sluten-typ enpunkts breddörrskraftpress är konstruerad för tillverkare som kräver absolut strukturell integritet och högprecisionsprestanda under tunga belastningar. Genom att kombinera den legendariska stabiliteten hos en H-ramdesign med funktionsflexibiliteten hos breda sidofönster, är denna press det ultimata valet för bil-, apparat- och tungindustristämpling.
Ultra-styv H-ramkonstruktion
Det avgörande kännetecknet för denna serie är dess slutna H-ramstruktur. Till skillnad från standardpressar med C-ram, eliminerar den symmetriska designen av lådtyp praktiskt taget "vinkelavböjning" eller ramöppning vid stötar med höga tonnage. Detta säkerställer att stansen och formen förblir i perfekt vertikal inriktning, vilket avsevärt förlänger verktygets livslängd och bibehåller konsistens på mikronnivå, även vid bearbetning av höghållfasta legeringar eller tjocka material som överstiger 3,2 mm.
Breddörrsdesign för automationsintegration
Konfigurationen "Wide-Door" eller bred sidoöppning ger en strategisk fördel för moderna produktionslinjer. Dessa rymliga sidofönster möjliggör enkel integration av automatiserade överföringssystem, robotarmar och komplexa spolmatningsmekanismer. Dessutom förenklar den breda dörrdesignen verktygsunderhåll och stansbyte, vilket drastiskt minskar stilleståndstiden i högfrekventa produktionsmiljöer.
Transmission med högt vridmoment och Core Excellence
Inuti maskinen är Boluns engagemang för kvalitet uppenbart. Pressen har en smidd vevaxel av 42CrMo-legerat stål och premium CuSn12-tennbronsbussningar, vilket ger ett transmissionssystem som är både smidigt och otroligt hållbart. Utrustad med en högpresterande pneumatisk friktionskoppling och en precisionsbromsenhet, ger pressen snabb respons och pålitliga enstaka eller kontinuerliga slag.
Intelligens och säkerhet
Säkerhet och precision hanteras av ett sofistikerat PLC-baserat styrsystem med ett högupplöst HMI. Varje enhet inkluderar ett hydrauliskt överbelastningsskydd för att skydda maskinen från tonnagetoppar och en dubbel solenoid säkerhetsventil för att förhindra oavsiktliga slag. Oavsett om du utför djupritning, tung blankning eller flerstegsstämpling, ger Bolun Wide-Door Press den styva grunden och digitala intelligens som krävs för nästa generations smarta tillverkning.
Bolun Machinery: Kompromisslös styvhet, oöverträffad tillgänglighet.
Som Kina Enpunkts kraftpress med bred dörr av sluten typ Tillverkare och Enpunkts kraftpress med bred dörr av sluten typ Leverantörer, Zhejiang Bolun High-Precision Machinery Co., Ltd. ligger i Zhejiang, hjärtat av Kinas precisionsindustri. Med två decenniers djupa rötter i maskintillverkningsbranschen har företaget utnyttjat omfattande branscherfarenhet och tekniska genombrott för att utvecklas till ett modernt ledande företag inom utrustning för högprecisionsformning. Vi integrerar forskning och utveckling, design, produktion, försäljning och service. Från våra tidiga dagar av uthållighet genom utmaningar till vår nuvarande ledande ställning inom smides- och gjutmaskinteknik har Bolun Machinery etablerat ett professionellt, moget och effektivt produktionsledningssystem. Vi är dedikerade till att erbjuda globala kunder överlägsna lösningar för industriella verktygsmaskiner.
 Mer om oss
BOLUN

0+
år
Branscherfarenhet

0+
Tillverkade enheter (föregående år)

0+
Antal anställda

0+
$
Miljoner i årlig produktionsvolym

Single Point Design En drivanslutning i mitten av sliden Dubbelpunktsdesign Två drivanslutningar utspridda över sliden Det korta svaret: Enkelpunkt kontra dubbelpunkt för öppna pressar En enkelpunktspress med...
Det korta svaret: Vilken ramtyp passar ditt arbete An kraftpressmaskin av öppen typ använder en C-formad eller spaltram som lämnar tre sidor av arbetsområdet åtkomliga, vilket gör det lätt att ladda stansar och mata delar, medan en sluten typ av kraftpressmaskin använder en rak sida eller...
En press är inte en maskinkategori. Det är en familj av metallformningsmaskiner som definieras av ram, drivning, kolvanslutningspunkter och avsedd process. Det är därför två maskiner med samma tonnage kan bete sig väldigt olika på samma stans: en kan hålla en bred panel platt, en annan kan nå in i en djup hals oc...
I automatiserade produktionslinjer med hög kapacitet kräver övergången av material mellan stämplingsstadierna snabb rörelse i sidled. A stängd enpunkts breddörrspress tillgodoser detta logistiska behov genom att införliva breda sidoöppningar direkt i de vertikala pelarna eller stolparna på ramen. Dessa öppningar, vanligtvis kallade sidodörrar, tillåter automatiska överföringsarmar, spolmatare och skrottransportband att passera genom sidorna av pressstrukturen i stället för att bara förlita sig på de främre och bakre åtkomstpunkterna. Denna åtkomst är avgörande för progressiva och överföringsformar som bearbetar breda plåtspolar eller kräver kraftiga skrotevakueringssystem på vardera sidan av stödbädden. Att skära stora fönster i de bärande pelarna på en pressram ändrar emellertid den direkta vertikala banan för stanskrafterna, vilket kräver specialiserade tekniska justeringar för att säkerställa att maskinens totala stabilitet förblir intakt under högsta tonnagebelastning.
Den största utmaningen med att införliva breda sidodörrar är att hantera hur de vertikala och vridande spänningarna fördelar sig runt de utskurna områdena. I en stängd standardpress med solid kolumn förflyttas stämplingskraften nedåt genom stolparna i en enhetlig, linjär bana. Genom att införa en sidoöppning skapas spänningskoncentrationspunkter i fönstrets hörn, där den strukturella metallen tvingas omdirigera lasten. Om den strukturella layouten inte kompenseras med ytterligare material och förstärkande geometrier, kan dessa sidodörrsutskärningar bli böjpunkter, vilket leder till elastisk ramavböjning vid kollisioner med höga tonnage. Följaktligen måste strukturella konstruktörer använda finita elementanalys för att bestämma exakt hur tvärsnittsmassan av kolumnerna ska omfördelas runt dessa fönsterutskärningar.
För att förhindra att sidodörröppningarna äventyrar den totala ramens styvhet, modifierar ingenjörer geometrin på de vertikala kolonnerna för att kompensera för det förlorade materialet. Istället för en enkel platt pelare, tillverkas stolparna på en enpunktspress med breda dörrar av sluten typ med kraftiga lådstrukturer. Denna boxkonfiguration använder invändiga diagonala ribbor och tjocka flänsplattor som omsluter sidoöppningarnas omkrets. Genom att öka tjockleken på stålet som omger urtaget hålls pelarens tröghetsmoment lika med eller större än för en solid pelare utan åtkomst från sidan. Denna strukturella optimering säkerställer att stolparnas vertikala styvhet förblir hög, vilket håller ramförlängningen till ett minimum när pressen levererar sitt fulla tonnage.
Dessutom är hörnen på de breda dörröppningarna konstruerade med generösa radier snarare än skarpa nittiogradersskarvar. Skarpa hörn fungerar som spänningsmultiplikatorer och koncentrerar spännings- och kompressionskrafterna till en lokaliserad plats, vilket kan leda till mikrosprickor under miljontals arbetscykler. Genom att använda stora böjda filéer i toppen och botten av sidodörrsfönstren kan driftsspänningarna flyta jämnt runt urtaget och fördela den strukturella belastningen över en större stålyta. Zhejiang Bolun Hög-Precision Machinery Co., Ltd. innehåller dessa böjda spänningsfördelningsprofiler och förstärkta boxsvetsar för att säkerställa att de fysiska kolonnerna bibehåller hög vridnings- och vertikalstyvhet under kontinuerliga cykler med hög stöt.
Den strukturella responsen hos en pressram varierar avsevärt beroende på utformningen av pelarprofilerna och de förstärkningstekniker som tillämpas på fönsterutskärningarna. Tabellen nedan jämför nedböjningsegenskaperna för olika pelarstrukturer under full vertikal belastning.
| Kolumnstrukturdesign | Dörröppningsbredd (mm) | Tvärsnittsståltjocklek (mm) | Genomsnittlig stresskoncentrationsfaktor (Kt) | Vertikal elastisk avböjning (mm/m) | Vridmotståndsklassning (kNm/rad) |
|---|---|---|---|---|---|
| Solid kolumn (Standard sluten ram) | Inga | 45 | 1.0 | 0,035 till 0,045 | Hög |
| Oförstärkt breddörrspelare | 650 | 45 | 2.4 | 0,085 till 0,110 | Låg |
| Förstärkt lådtyp breddörr | 650 | 65 | 1.3 | 0,040 till 0,050 | Hög |
| Tung fläns förspänd pelare | 800 | 80 | 1.1 | 0,030 till 0,040 | Hög |
Som visas av denna jämförelse ökar en oförstärkt öppning avsevärt både spänningskoncentrationsfaktorn och den vertikala avböjningshastigheten. Men genom att uppgradera till en förstärkt lådtyp eller tung flänsdesign kan avböjningen av den breda dörrramen återställas till en nivå som nära matchar prestandan hos en solid pelare. Dessa data visar att breda sidodörröppningar inte äventyrar maskinens strukturella begränsningar om den omgivande ramen är konstruerad med tillräcklig plåttjocklek och lämplig tvärsnittsgeometri.
Det primära problemet med eventuell strukturell avböjning är dess indirekta effekt på glidstyrningssystemet. Om kolumnerna på en enpunkts breddörrskraftpress av stängd typ böjs eller vrids under ett formningsslag, kommer styrskenorna som är fästa på insidan av dessa kolumner att förskjutas ur vertikal inriktning. Denna snedställning gör att släden lutar, vilket ändrar utrymmet för skärverktygen och leder till ojämna grader på de färdiga delarna. För att förhindra detta måste styrskenorna monteras på förstärkta konstruktionsdelar av stolparna som är isolerade från sidoöppningarnas böjpåkänningar.
Genom att använda förlängda, i full längd justerbara åttapunktsstyrningar, begränsar pressen all sidorörelse av glidenheten. Monteringsytorna för dessa styrningar bearbetas i en enda uppsättning efter att hela den svetsade ramen har genomgått termisk spänningsavlastning. Bolun Machinery betonar dessa rigorösa termiska behandlings- och precisionsbearbetningsprocesser för att säkerställa att styrprofilens ytor förblir parallella även när huvudpelarna utsätts för cyklisk belastning. Denna inriktningsstabilitet håller verktygets ingångsbana vinkelrät, skyddar känsliga progressiva stansar och säkerställer en jämn detaljkvalitet under år av produktion.
Hållbarheten hos en pressram med breda dörrar under kontinuerlig dynamisk belastning beror mycket på kvaliteten på dess tillverknings- och monteringsfaser. Ramarna är tillverkade av höghållfasta stålplåtar som genomgår dubbelsidig helpenetrationssvetsning för att forma lådstolparna och hörnförstärkande kil. När svetsningen är klar måste hela ramstrukturen genomgå en omfattande termisk glödgningsprocess. Denna uppvärmningscykel eliminerar de kvarvarande lokaliserade spänningarna som lämnas kvar av svetsbågarnas höga temperaturer, som annars skulle få ramen att långsamt skeva eller deformeras under de första åren av aktiv drift.
Stabilisering av stålets inre kornstruktur genom termisk glödgning förhindrar pelarna från att förskjutas, vilket säkerställer att de kritiska avstånden runt sidodörröppningarna förblir konsekventa. Detta tillverkningssteg är avgörande för konfigurationer med breda dörrar, eftersom varje skevning efter tillverkning skulle direkt felställa de automatiska matningsmekanismerna som passerar genom sidoöppningarna. Genom att kombinera kraftig lådförstärkning med grundliga avspänningsavlastande procedurer kan industritillverkare på ett säkert sätt implementera breda sidodörrspressar för att uppnå höghastighets automatiserad genomströmning utan att offra den strukturella styvheten och noggrannheten hos deras formningslinjer.
F: Hur bibehåller de breda sidodörröppningarna på pelarna i denna press strukturell styvhet under fulla tonnagebelastningar?
S: Zhejiang Bolun High-Precision Machinery Co., Ltd. designar dessa kolonner med kraftiga lådstrukturer med invändiga diagonala ribbor och extra tjocka flänsplattor runt dörrens omkrets. Denna specialiserade geometri, i kombination med generösa radier vid öppningshörnen, omfördelar framgångsrikt stämplingskrafterna och förhindrar spänningskoncentrationer, vilket bibehåller en hög nivå av vertikal och vridstyvhet.
F: Kan den breda dörrkonfigurationen stödja automatiserade överföringssystem och höghastighetsspolematning genom pressens sidor?
S: Ja, det primära syftet med den breda sidodörrsdesignen är att underlätta ett sömlöst lateralt materialflöde. De generösa utrymmena i pelarna tillåter överföringsarmar, robotmatare och skrottransportörer att passera direkt genom sidan av den slutna enpunktspressen med breda dörrar, som är idealisk för helt integrerade och automatiserade progressiva produktionslinjer.
F: Hur säkerställer Bolun Machinery att styrskenorna förblir perfekt inriktade om pelarna upplever cyklisk lastavböjning?
S: De justerbara åtta-punkts styrgibbarna är monterade på förstärkta strukturella sektioner av stolparna som är isolerade från sidoöppningarnas böjpåkänningar. Dessutom genomgår hela ramen fullständig termisk spänningsglödgning innan styrytorna bearbetas, vilket säkerställer att släden rör sig på en strikt vertikal och parallell bana under år av kontinuerlig drift.
F: Vilka åtgärder förhindrar att den tunga svetsade stålramen deformeras eller förskjuts under långvariga 24/7 produktionscykler?
S: Efter tillverkningen genomgår hela ramstrukturen med breda dörrar en rigorös termisk stressavlastande process i vår avancerade produktionsanläggning. Denna glödgningscykel eliminerar lokaliserade kvarvarande svetsspänningar, vilket säkerställer att den fysiska ramen förblir permanent stabil och förhindrar all dimensionell drift som kan felinrikta pressen eller de automatiska matningsanordningarna.
F: Är det möjligt att anpassa sidodörrsfönstrets dimensioner för att passa vår specifika automatiserade hanteringsutrustning?
S: Ja, vi använder vår robusta FoU- och ingenjörskapacitet för att anpassa bredden, höjden och positionen för pelaröppningarna. Vårt ingenjörsteam genomför individuella strukturella och finita elementanalyser på varje anpassad modifiering för att säkerställa att den ändrade kolumndesignen fortsätter att uppfylla dina krav på styvhet och noggrannhet.
Kontakta oss

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Redo att börja?
Hör av dig

nu!

ZHEJIANG BOLUN
