
En enkelpunktspress med öppen typ driver sin släde från en anslutning i mitten, vilket gör maskinen enkel och ekonomisk för lätt arbete, medan en dubbelpunktspress av öppen typ driver släden från två anslutningar fördelade över dess bredd, vilket förbättrar lastbalansen, parallelliteten och toleransen på bredare stansar. . Enpunktspressar väljs vanligtvis för små stansning, håltagning och lättformning upp till cirka 100 ton, medan dubbelpunktspressar vanligtvis specificeras för större delar och krafter från cirka 100 ton upp till cirka 300 ton .
För köpare och anläggningsingenjörer vilar det praktiska beslutet på tre frågor: hur stor formen är, hur långt kraften är från mitten av glidbanan och hur strikt toleransen måste vara. En enkelspetspress är ofta det rätta valet när delarna är små och centrerade, medan en dubbelspetspress är säkrare och mer exakt när formen växer sig bred eller arbetet är utanför mitten.
Central drivning, lägre kostnad, endast centrerade laster
Två drivningar, bättre balans och noggrannhet
Båda använder öppna C eller springramar
Excentrisk belastning orsakar lutning och slitage
An kraftpressmaskin av öppen typ använder en C-formad ram öppen på tre sidor, vilket ger enkel åtkomst till formområdet, och både enkelpunkts- och dubbelpunktsversioner delar denna ramfilosofi samtidigt som de skiljer sig åt i hur släden drivs .
Den öppna halsen låter operatörer och matningsutrustning nå formen framifrån och från sidorna. Detta är värdefullt i arbetsbutiker och medelstora växter där stansbyten är frekventa. Avvägningen är att ramen böjer sig mer under belastning än en sluten design, så drivarrangemanget och hur kraften appliceras blir extra viktigt.
I båda konstruktionerna omvandlar en vevaxel eller excenter svänghjulets rotation till upp- och nedrörelse av sliden genom en eller flera vevstakar. Antalet anslutningspunkter bestämmer hur formningskraften når sliden, och den enskilda faktorn formar prestanda, kostnad och lämplighet för varje maskin.
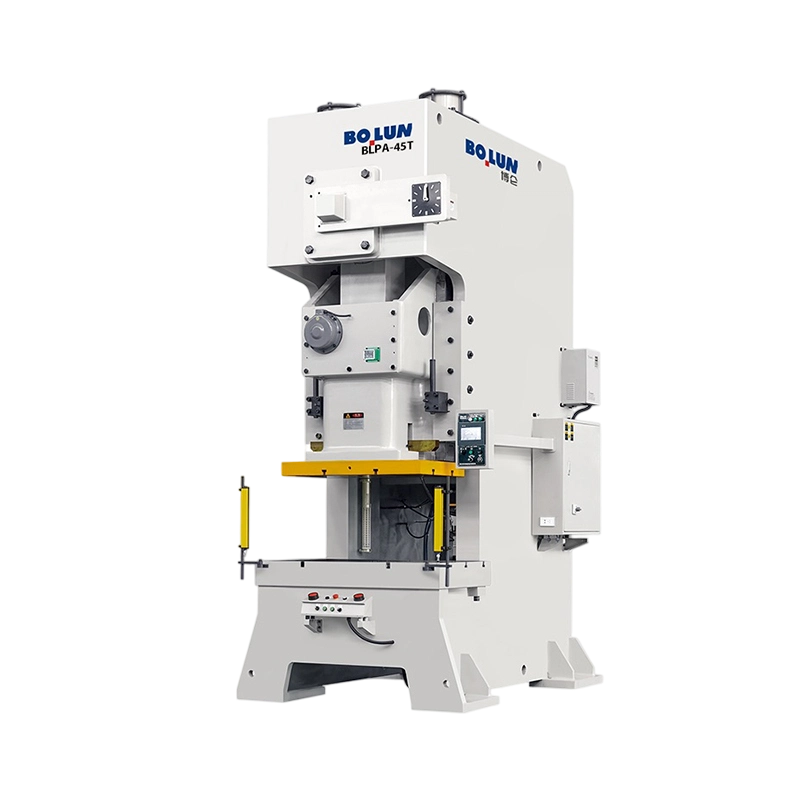
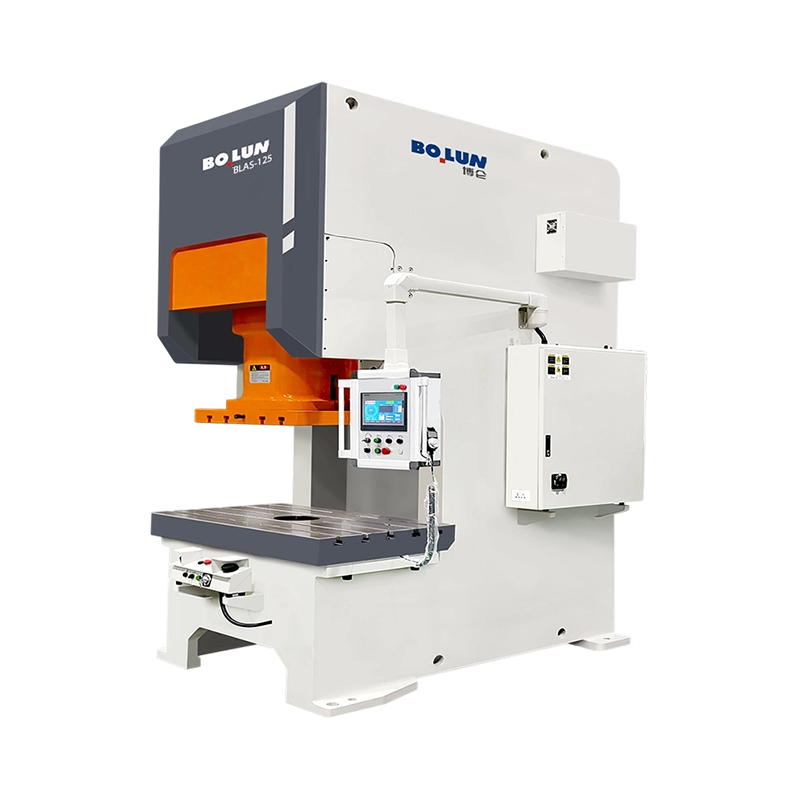
Den enpunktspress av öppen typ överför hela sin formningskraft genom en anslutningspunkt, vanligtvis nära slidens mittlinje, så formen måste riktas in exakt med den punkten för att undvika ojämn belastning .
Eftersom det bara finns en drivanslutning har enpunktsdesignen färre rörliga delar, en enklare vevaxel eller excentrisk anordning och lägre tillverkningskostnad. Underhållsuppgifterna är färre, vilket passar mindre anläggningar och butiker med begränsad teknisk personal.
Enpunktspressar hanterar små, centrerade delar som elektriska terminaler, små fästen, brickor, clips och enkla piercingsarbeten. När kraften är koncentrerad nära mitten av sliden och formen är kompakt, levererar maskinen konsekventa resultat till ett konkurrenskraftigt pris.
När arbetskraften sitter borta från den enda anslutningspunkten tenderar sliden att luta, och denna lutning ökar med avståndet mellan kraften och drivcentrum . Arbete utanför centrum kan därför orsaka ojämnt slitage på gibbar och styrningar och producera delar som varierar i dimension eller planhet. Designers minskar denna effekt genom att hålla formen centrerad, använda större gibs och begränsa det excentriska ögonblick som pressen ombeds att bära.
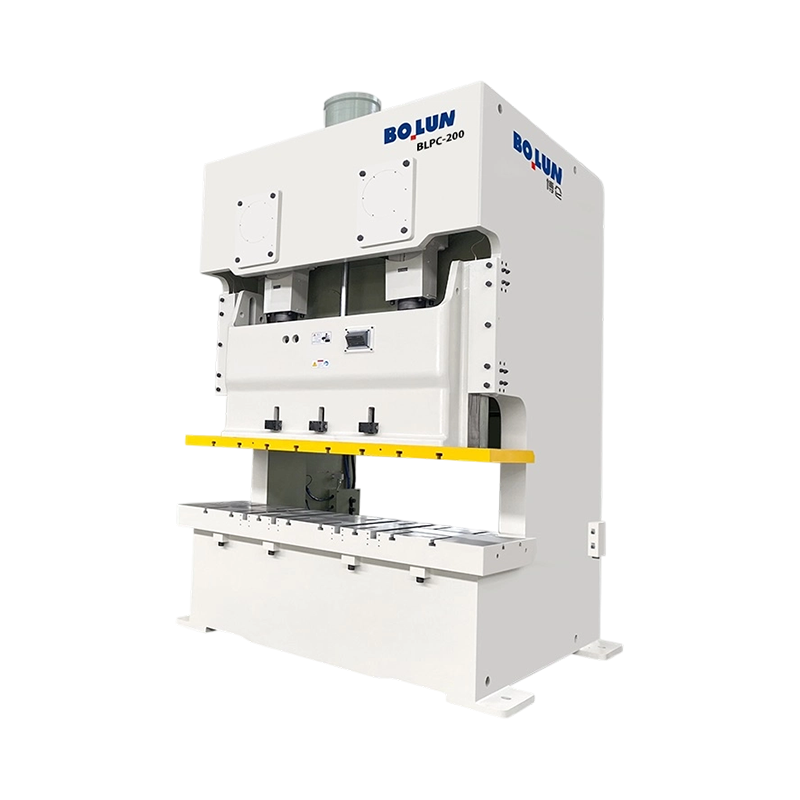
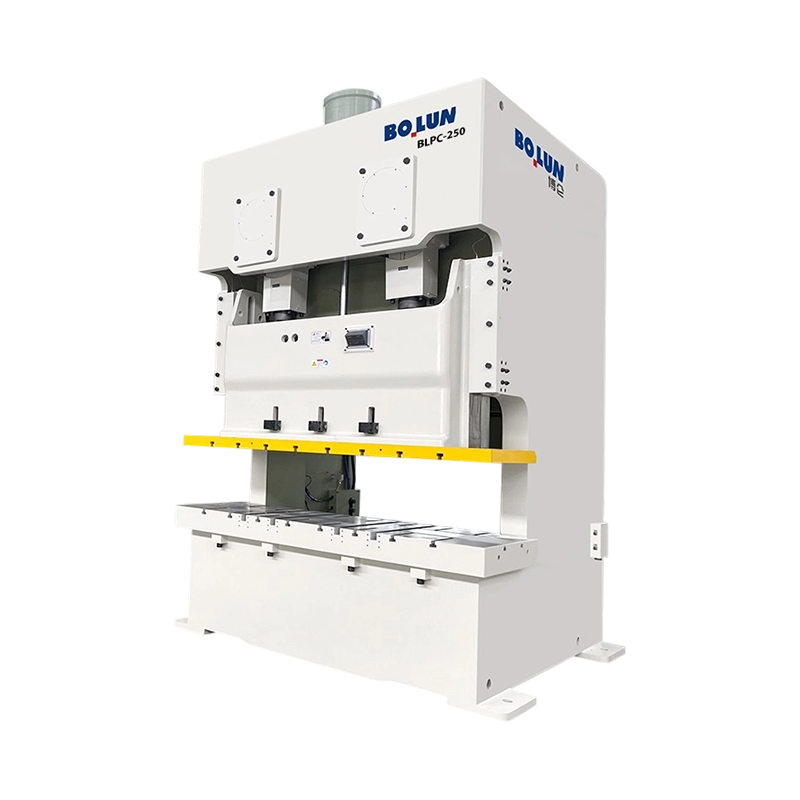
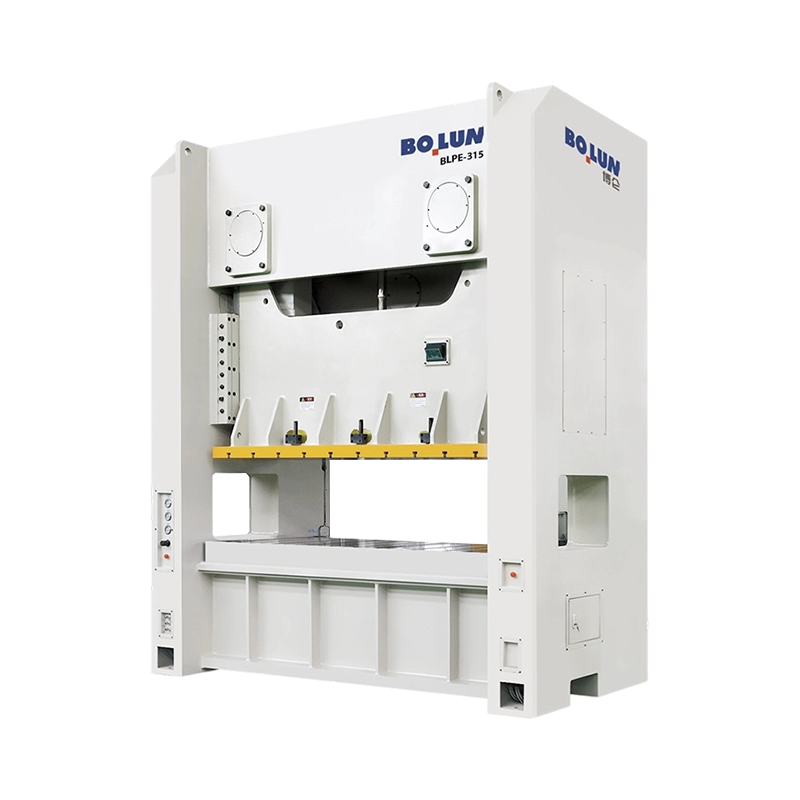
Den dubbelpunktspress av öppen typ driver släden från två anslutningspunkter åtskilda över dess bredd, så att kraften delas mellan dem och släden förblir jämnare under belastning .
Två anslutningspunkter, ofta drivna av en gemensam vevaxel eller två excentriska axlar, fördelar belastningen över glidbredden. Detta arrangemang minskar lutningen när formen är bred eller när kraften inte är perfekt centrerad. Det förbättrar också parallelliteten mellan rutschkanan och sängen, vilket stödjer snävare deltolerans.
Dubbelspetspressar passar bredare formar, längre blankningslinjer, progressiva formar med flera stationer och formningsoperationer som lägger kraft över ett bredare område. Fordonsfästen, apparatdelar och elektrisk stämpling med flera funktioner fungerar ofta mer tillförlitligt på en dubbelpunktsmaskin.
Den andra frekvensomriktaranslutningen lägger till komponenter, uppriktningskrav och underhållspunkter. Initialkostnaden är högre, och installationen kräver uppmärksamhet på båda anslutningspunkterna så att bilden förblir balanserad. Fördelen är större stabilitet och ett bredare arbetsområde.
Den comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Karakteristiskt | Enpunktspress | Dubbelpunktstryck |
|---|---|---|
| Drive-anslutningar | En central anslutning | Två anslutningar över hela bredden |
| Typiskt kapacitetsband | Upp till cirka 100 ton | Cirka 100 till 300 ton |
| Tolerans mot belastningar utanför centrum | Låg, lutar med excentrisk kraft | Bra, delar lasten över bilden |
| Parallellism under belastning | Kräver noggrann formcentrering | Bättre underhållen över bredare formar |
| Relativ inköpskostnad | Lägre | Högre |
| Underhållspunkter | Färre drivkomponenter | Fler lager och anslutningar att kontrollera |
| Typiska delar | Små centrerade ämnen och terminaler | Breda fästen och progressiva stansar |
Den location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
När formkraften är centrerad över anslutningspunkten beter sig enpunktspressen nästan som en idealisk maskin, med jämnt slitage och stabila deldimensioner. Små stansar placerade noggrant vid mittlinjen är den söta punkten för denna design.
En excentrisk last skapar ett ögonblick som försöker luta rutschkanan. Till exempel kan en stans vars skäreggar sitter 50 millimeter från drivcentrumet på en enda punktspress producera en märkbar lutning som uppträder som grader på ena sidan av delen. Dubbelpunktspressar minskar detta moment genom att dela kraften mellan två anslutningar, så att samma dyna ofta körs med mindre distorsion.
Planera formlayouten så att skärkraftens kombinerade tyngdpunkt sitter så nära drivcentrum som möjligt. Om tyngdpunkten inte kan flyttas till mitten, bör designen flyttas mot en dubbelpunktsmaskin eller lägga till styrfunktioner som tyngre gibs och balanserade stanselement.
Urvalet bör baseras på delarna, formen och toleranskraven snarare än enbart på priset, eftersom en felaktig drivenhetskonfiguration orsakar upprepade problem som kostar mer än de initiala besparingarna .
Mät formbredden och spridningen av skär- eller formningsstationer. Smala, centrerade stansar är kompatibla med enpunktsmaskiner, medan breda stansar och multistations progressiva verktyg vanligtvis behöver dubbelspetsstöd.
Beräkna blanknings- eller formningskraften från omkretsen, materialtjockleken och skjuvhållfastheten. Håll en marginal på cirka 20 procent under nominellt tonnage för normal drift. Om toppkraften är nära enpunktskapaciteten ger en dubbelpunktspress mer utrymme för variation.
Högvolymdelar med snäva toleranser drar fördel av stabiliteten hos en dubbelpunktspress, eftersom parallelliteten bibehålls längre mellan kontrollerna. Lågvolymsprototyp eller kortsiktigt arbete kan ofta hanteras ekonomiskt på en enda punktsmaskin.
Tonnage beskriver bara en del av en press, så köpare bör utvärdera slaglängd, stängningshöjd, bäddstorlek och energikapacitet tillsammans med drivkonfigurationen .
Tillverkare värderar tonnage på ett specificerat avstånd före nedre dödpunkten. Formningsarbeten som kräver maximal kraft vid en annan slagpunkt kan överskrida den säkra kapaciteten, så värderingspunkten bör matcha processkravet.
Slaglängden ska rymma den längsta delen och utfodringsutrustningen, medan stängningshöjden måste inkludera formsatsens höjd och eventuella delar som staplas. Dubbelspetspressar med större ramar kan erbjuda fler stängningshöjdsalternativ för progressiva verktyg.
| Specifikation | Varför det spelar roll | Fråga att ställa till leverantören |
|---|---|---|
| Nominellt tonnage och betygspoäng | Ställer in maximal säker kraft | På vilket slagavstånd är betyget giltigt? |
| Tillåten excentrisk belastning | Begränsar arbete utanför centrum | Vad är det maximala ögonblicket för denna bildruta? |
| Specifikation för glidparallellism | Kontrollerar delens noggrannhet | Vilken tolerans garanteras vid full last? |
| Slag per minut | Produktionskapacitet | Gäller denna kurs för det nominella tonnaget? |
| Mått på säng och bolster | Formstorlek och monteringsrum | Vilka storlekar på formset passar utan modifiering? |
Formdesign och drivkonfiguration måste beaktas tillsammans, eftersom en dyna som fungerar bra på en maskin kan producera dåliga delar på en annan .
Placera dynan så att den kombinerade skärkraften faller nära drivcentrum. Styrpelare och bussningar bör dimensioneras för den förväntade sidobelastningen, och stansskon ska vara tillräckligt bred för att hålla stansen och stansen i linje under släden.
Progressiva matriser sprider kraft över flera stationer. På en dubbelpunktspress, arrangera stationerna så att belastningen fördelas jämnt mellan de två anslutningspunkterna. Ojämna stationsbelastningar kan fortfarande ge momenteffekter, så kraftberäkningar bör kontrolleras för varje station.
Tyngre styrsystem och härdade slitytor hjälper till att kontrollera felinriktning på båda konstruktionerna. Regelbunden inspektion av styrpelare, bussningar och gibbytor håller formen i rörelse smidigt och skyddar delens kvalitet under långa körningar.
Inställningsnoggrannheten avgör om någon av konfigurationerna uppnår sin designprestanda, och inriktningskontroller bör byggas in i varje stansbyte .
Rengör bolsteret och formskon, placera dynan vid dess mittlinjemärken och kläm fast den jämnt med specificerat vridmoment. Ställ in stängningshöjden enligt formspecifikationen och bekräfta stängningen med en bladmått innan du kör med produktionshastighet.
Kontrollera parallelliteten mellan sliden och sängen med hjälp av mätklockor på flera punkter över sängen. Dubbelspetspressar bör visa konsekventa avläsningar över hela bredden, medan enkelspetspressar kan visa större variation om tärningen är utanför mitten. Registrera avläsningar för att identifiera drift över tid.
På en dubbelpunktspress måste båda anslutningspunkterna kopplas in konsekvent. Kontrollera vevstakens längd, bussningens skick och drivtid så att sliden inte vrider sig under slaget. Inkonsekvent timing visar sig som ojämna delar och onormalt brus.
Underhållskraven ökar med antalet drivanslutningar, så dubbelpunktspressar kräver mer planerad inspektion än enpunktsmaskiner .
Fokusera på det centrala anslutningslagret, gibspel, kopplings- och bromsskick och smörjning av huvudvevaxeln. Eftersom belastningen är koncentrerad, bör gibbslitage och styrslitage kontrolleras ofta när stansarna rinner av.
Inspektera båda anslutningslagren, båda vevstakeenheterna och båda uppsättningarna av gibs. Kontrollera att smörjningen når varje punkt och att de två sidorna slits med samma hastighet. Ojämnt slitage mellan sidorna är ett tidigt varningstecken på att inriktning eller matrisbelastning behöver uppmärksammas.
Öppna rampressar skapar fortfarande allvarliga kläm- och intrasslingsrisker, och säkerhetssystemet måste matcha drivenhetens konfiguration och matningsmetod .
Använd fasta skydd, förreglade skydd, ljusridåer eller närvaroavkänningsanordningar som förhindrar att handen kommer in under slaget. Den öppna halsen måste hanteras försiktigt eftersom den ger tillgång till faror från flera håll.
Två handkontroller håller båda händerna borta från tärningen under slaget. Mät stoppsträcka och stopptid regelbundet, eftersom bromsslitage ändrar dessa värden. En press som överskrider kan skada verktyg och utsätta operatörer för fara.
Operatörer och underhållspersonal behöver utbildning i formhantering, installationsprocedurer och lockout-tagout innan något internt arbete. Följ maskinskyddskraven som gäller i ditt land, såsom OSHA-regler i USA eller relevanta europeiska direktiv.
Verkliga applikationer visar hur de två konfigurationerna används i daglig produktion, och exemplen nedan återspeglar vanlig praxis snarare än specifika maskinmodeller .
En liten enpunktspress som kör en centrerad stansdyna kan producera terminaler med höga slaghastigheter. Eftersom delarna är små och kraften är väl centrerad, ger enpunktsdesignen tillförlitlig produktion till en lägre utrustningskostnad.
Bredare fästen med flera håltagnings- och formningsfunktioner körs ofta på dubbelspetspressar. Den delade belastningen och bättre parallellitet hjälper till att hålla hålpositionen och planheten över långa produktionsserier.
Apparatdelar som kombinerar blankning och bockning på ett brett formområde drar ofta nytta av dubbelpunktsmaskiner. Konsekvent kraftfördelning minskar fjädringsvariationen och förbättrar monteringspassningen.
Inköpspriset är bara en del av beslutet, och den totala ägandekostnaden inkluderar skrotningshastighet, matrisens livslängd, underhållsarbete och stilleståndstid .
För centrerade smådelar kan en enpunktspress ge den lägsta totalkostnaden, eftersom dess enklare drivning och lägre kapitalpris passar kortsiktigt och lågt komplext arbete. Besparingar försvinner snabbt om stansar utanför centrum orsakar frekvent skrot eller tidigt slitage på verktyg.
En dubbelspetspress betalar ofta tillbaka genom lägre skrot, längre livslängd på stansen och färre problem med noggrannheten på breda eller stora delar. Dess högre inköpspris är motiverat när produktionen är lång och toleranskraven är stränga.
De flesta drivrelaterade problem dyker upp som ojämna delar, onormalt slitage eller oljud, och en strukturerad kontroll hittar orsaken snabbare än trial and error .
Ensidiga grader indikerar ofta lutning orsakad av off-center belastning på en enkelpunktspress, eller ojämn parallellitet på en dubbelpunktspress. Kontrollera först centreringen av munstycket, verifiera sedan parallellitet och spaltavstånd.
Större slitage på en gib indikerar excentrisk belastning eller felinriktning. Justera formens läge, återställ spelrum och inspektera styrytor. Att byta ut slitna gibbar innan de skadar sliden förhindrar kostsamma reparationer.
Knackning kan komma från slitna anslutningsbussningar, lösa fästelement eller tidsskillnader mellan anslutningspunkter. Stoppa pressen, inspektera varje anslutning och bekräfta bussningarnas spel innan du återupptar produktionen.
Fråga: Vad är en enpunktspress av öppen typ?
Det är en öppen C-rampress som driver släden från en anslutningspunkt nära mitten, och erbjuder enkel konstruktion och låg kostnad för centrerat, lätt arbete .
Fråga: Vad är en dubbelpunktspress av öppen typ?
Det är en press med öppen ram som driver släden från två anslutningspunkter över dess bredd, delar på lasten och förbättrar parallelliteten på bredare stansar.
Fråga: Varför orsakar off-center laddning problem vid enpunktspressar?
Kraft utanför mitten skapar ett moment som lutar sliden, vilket orsakar ojämnt slitage, grader på ena sidan av delar och dimensionsvariationer .
Fråga: Vilken kapacitet täcker enpunktspressar vanligtvis?
Enpunktspressar används vanligtvis upp till cirka 100 ton, beroende på ramstorlek och design, med den exakta klassificeringen definierad av tillverkaren.
Fråga: När ska en dubbelpunktspress väljas?
Välj en dubbelspetspress för breda stansar, progressiva verktyg, off-center krafter och snäva toleransdelar producerade i långa serier .
Fråga: Hur påverkar den öppna ramen noggrannheten?
En öppen ram böjer sig mer under belastning än en stängd ram, så drevkonfiguration, formcentrering och parallellitetskontroller blir särskilt viktiga för noggrannheten.
Fråga: Hur beräknar jag kraften som behövs för en blankningsoperation?
Multiplicera den skurna omkretsen med materialtjocklek och skjuvhållfasthet, lägg sedan till formningskrav och en säkerhetsmarginal på cirka 20 procent under nominell kapacitet .
Fråga: Vilket underhåll är annorlunda på dubbelpunktspressar?
Dubbelpunktspressar kräver kontroller av båda anslutningslagren, båda vevstakar och båda uppsättningarna av gibs, plus en bekräftelse på att de två sidorna slits med samma hastighet.
Fråga: Vad orsakar ensidiga grader på en stämplad del?
Ensidiga grader pekar vanligtvis på lutning från belastning utanför centrum eller ojämn parallellitet, och fixeringen börjar med att kontrollera formcentrering och gibspel.
Fråga: Är en enpunktspress billigare att äga?
För centrerade små delar med noggrann formlayout har en enpunktspress ofta lägre totalkostnad, men arbete utanför centrum kan radera den fördelen genom skrot och verktygsslitage .


En fabrik för fästelement i Taizhou får en förfrågan från en leverantör av...
Det korta svaret: Vilken ramtyp passar ditt arbete An kr...
Förstå mekaniska kraftpressar och deras väsentliga funktioner ...
Sätt en 160-tons press med öppen ram och en 160-tons press med sluten ram ...
En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
När tillverkningsindustrin går stadigt mot automatisering och smart produktio...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

