
En fabrik för fästelement i Taizhou får en förfrågan från en leverantör av fordonsindustrin: 8 miljoner insexskruvar i klass 10.9, levererade under fjorton månader. Anläggningens bearbetningsväg är för långsam, materialförlusterna för stora och kornflödesegenskaperna hos kapade trådar uppfyller inte utmattningskraven. En vecka senare undertecknar anläggningen verktygsordern för en kallformningspress.
Den sekvensen upprepas tusentals gånger i hela branschen. När produktionsvolymerna ökar och förhållandet mellan materialkostnad och arbetskraft är högt är svaret kallformning, och maskinen som utför det, kallformningspressen, visar sig vara en familj av pressar med mycket specifika mekaniska egenskaper snarare än en enda generisk design.
Kort sagt: en kallformningspress är en metallformningsmaskin som formar ämne eller trådmaterial vid rumstemperatur med hjälp av en formsats och hög tryckkraft, och dess mest effektiva konfiguration för tungt arbete är den vippdrivna pressen, som multiplicerar kraften i botten av slaget. Resten av den här artikeln förklarar vad det betyder, vilka vanliga varianter är, hur man jämför dem och hur man storleksanpassar en för en riktig del.
En kallformningspress är en pressmaskin som applicerar tryckkraft på metall vid omgivningstemperatur, vilket får materialet att flyta plastiskt in i en formhålighet. Processen producerar inte spån, kräver ingen uppvärmning av arbetsstycket och klassificeras som kallsmide när deformationen är allvarlig. Extrudering, rubbning, myntning och strykning är alla typiska operationer. Termen kallformningspress används omväxlande med kallsmidespress i många utrustningskataloger.
Slutsatsen kommer först: om din del är en bult, ett mutterämne, en lagerbana, en kulbult, en elektrisk koppling eller någon symmetrisk komponent tillverkad i volymer över 50 000 stycken per år, kommer kallformning nästan alltid att producera det snabbare, med mindre materialinsats och med bättre mekaniska egenskaper än bearbetning. Pressen är grunden för den ekonomiska logiken.
Tre fakta definierar det ekonomiska fallet. För det första, materialutbyte: kallsmide använder 20 till 40 procent mindre material än bearbetning för samma färdiga del eftersom metall förskjuts snarare än avlägsnas. För det andra, produktivitet: en enda kallformningspress producerar delar med 20 till 200 slag per minut, beroende på detaljstorlek och maskintyp. För det tredje, styrka: eftersom kornflödet är kontinuerligt längs detaljens kontur istället för att skäras, förbättras utmattningsprestandan med en mätbar marginal, ofta 20 till 30 procent i utmattningstester jämfört med bearbetade delar.
Det finns också gränsvillkor. Kallformning kräver att materialet är tillräckligt formbart för att deformeras vid rumstemperatur. Låg- och medelkolhaltiga stål, glödgningslegerade stål, rostfria stål i 300-serien, aluminiumlegeringar upp till medelhållfasta och kopparlegeringar dominerar den praktiska listan. Högkolhaltiga eller spröda material är inte kandidater. Presskraften måste också vara hög i förhållande till en stämplingspress av samma storlek, och maskinstrukturen måste vara motsvarande stel. Det är därför köparen hör "kallformningspress" som en dedikerad utrustningskategori istället för en generisk press. För en djupare titt på processrelationen, se vår branschnotering om vad en kallsmidespressmaskin gör innan man jämför modeller, eftersom samma tillverkare som bygger stämplingspressar kan bygga en separat växellinje för kallt arbete.
Arbetsprincipen för en mekanisk kallformningspress är enkel i konceptet. Ett svänghjul lagrar rotationsenergi. En koppling kopplar den energin till ett kugghjul och kugghjulen driver en mekanism som omvandlar rotation till den fram- och återgående rörelsen av en slid. Sliden bär stansen; formen är monterad på bolstret eller bädden. När pressen cyklar kommer stansen in i formhåligheten och tvingar ämnet att flyta till önskad form.
Den särskiljande variabeln är mekanismen som omvandlar rotation till glidrörelse. En vanlig vevpress använder en vevaxel: släden rör sig snabbare i mitten av slaget och saktar ner nära bottens dödpunkt, och den tillgängliga kraften stiger gradvis till ett maximum mycket nära botten. En vipppress använder en uppsättning länkar som är arrangerade så att när veven roterar så rätas länkarna nästan ut längst ner i slaget. I den sista fasen blir den mekaniska fördelen enorm: en relativt liten kraft från kugghjulståget multipliceras till en mycket stor kraft vid släden.
Det mekaniska arrangemanget producerar exakt den kraftkurva som kallformning behöver. Uppstötning, främre extrudering och myntning kräver alla toppkraften under de sista millimeterna av slaget, efter att materialet har fyllt formen och arbetet härdat. Vipppressen levererar högt tonnage över den sista delen av slaget samtidigt som glidhastigheten hålls låg vid kontaktpunkten. Låg hastighet vid kontakt betyder längre livslängd på matrisen och mer tid för materialet att flyta istället för att spricka.
En andra fördel är den "balanserade slag"-egenskapen som växlande pressdatablad ofta nämner. Eftersom vippgeometrin fördelar kontakthastigheten och accelerationen jämnt över arbetszonen, smäller pressen inte in i ämnet lika abrupt som en vevpress med samma tonnage skulle göra. Detta minskar slag i ramen och korrelerar ofta med bättre dimensionell konsistens över en batch.
Det finns också en energiaspekt. Svänghjulet är dimensionerat för att leverera formningsenergin utan överdrivet hastighetsfall. Vid kontinuerlig drift accelererar motorn svänghjulet mellan slag. Om motorn inte kan återvinna tillräckligt med energi inom den tillgängliga tiden, stannar pressen vid ett nominellt tonnage under dess märkskylt. Detta är anledningen till att en kall smideslinje måste utvärdera energikapaciteten i joule per slag, inte bara tonnage, en punkt som vi återkommer till i avsnittet med specifikationer.
Många affärer börjar med en vevpress för allmänt bruk, försöker kalla extruderingsoperationer och rapporterar stansbrott, ramhamring eller otillräcklig kraft i slutet av slaget. Skillnaderna är inte subtila.
En vevpress utvecklar kraft som ungefär sinus för vevvinkeln. Sliden når maximal hastighet vid mitten av slaget och maximal kraft endast inom cirka 15 till 30 grader före nedre dödpunkten. Arbetsenergin levereras i ett kort fönster. En vipppress däremot använder rätningslänkarna för att producera hög kraft genom hela den nedre delen av slaget, vanligtvis över 40 till 60 graders vevrotation. Den användbara formningszonen är längre och kraften finns tillgänglig där arbetet faktiskt sker.
I praktiken förändrar det varje processbeslut: verktygsdesignen kan använda ett långsammare materialflöde vid högt tryck; formen laddas mer likformigt; och pressen kan hantera kontinuerliga kraftiga stötar vid högre slaghastigheter utan samma nivå av vibrationer. Tabellen nedan sammanfattar de skillnader som en produktionsingenjör bör kontrollera innan han väljer en press för kallt arbete.
| Kriterier | Vevpress | Växla tryck | Hydraulisk press |
|---|---|---|---|
| Kraft nära nedre dödpunkten | Hög bara i de sista 15 till 30 graderna | Hög över ett längre nedre slagsegment | Full kraft i valfri glidposition |
| Glidhastighet vid matriskontakt | Relativt hög | Låg och kontrollerad | Justerbar, vanligtvis låg |
| Slagfrekvens | Hög (60 till 200 spm för små bildrutor) | Medium hög (30 till 80 spm för tunga ramar) | Låg (5 till 30 spm för formningsarbete) |
| Energileverans | Svänghjul, måttlig | Svänghjul, mycket effektivt vid nedre dödpunkten | Pumpflöde, kontinuerligt men långsammare |
| Passar bäst till | Blankning, böjning, grunt drag | Upprörande, extrudering, myntande, tung kallsmidning | Djupa komponenter, korta körningar, variabel kraftprofiler |
Kallformning är en processfamilj, så även maskinfamiljen är varierad. Att välja rätt typ är vanligtvis en fråga om produktionshastighet, delstorlek och kraftprofil. De fyra konfigurationerna nedan täcker den överväldigande majoriteten av industriella installationer.
Den mekaniska vipppressen är standard för komponenter i fordons- och fästelementindustrin: kulbultar, ventilfjäderhållare, kugghjulsämnen och strukturella fästelement. Den kombinerar hastigheten hos en mekanisk press med de höga bottenkraftegenskaperna som beskrivs ovan. Kraftområdet som täcker de flesta delar är från 100 till 1000 ton, med slaglängder mellan 50 och 200 mm. För delar med stora volymer är en enkel vipppress anmärkningsvärt effektiv eftersom cykeltiden är kort och processen är helautomatisk när delarna matats.
Hydrauliska pressar har en annan fördel: de begränsas inte av en fast glidrörelsekurva. Glidhastigheten och uppehållstiden kan programmeras över hela slaget, och full kraft är tillgänglig i alla lägen, inte bara nära nedre dödpunkten. Det har betydelse för långa främre profiler och för komponenter med djupa egenskaper där deformationen börjar tidigt i slaget. Priset är snabbhet och energieffektivitet. Hydrauliska pressar körs med en bråkdel av slag per minut för en vipppress, och pumpsystemet förbrukar elektrisk energi kontinuerligt även när pressen är tomgång mellan produktionskörningarna.
En tumregel från verklig offertpraxis: om detaljen kan tillverkas inom ett 50 mm arbetsslag och den årliga volymen överstiger ungefär 100 000 stycken, kommer en mekanisk vipppress att ge den lägsta kostnaden per detalj. Hydrauliska maskiner är ekonomiskt vettiga när batchstorlekar är små, komponenten är lång eller verktyg behöver flexibiliteten för att köra olika stansar med olika kraftnivåer på en maskin.
Servopressar ersätter svänghjulet och kopplingen med en eller flera stora servomotorer kopplade till drivlinan. Programvaran styr glidrörelsen; användaren kan programmera en snabb inflygning, långsam pressning, en uppehåll vid nedre dödpunkten och en snabb återgång. För kallformning minskar servostyrningen hastigheten vid kontakt till nära noll, vilket ger stansens livslängd och deltolerans ytterligare ett steg av förbättring. Servopressar kostar mer initialt och elsystemet måste klara av energitoppar både in och ut ur motorn. För precisionskomponenter är servovipppressar det högsta prestandaalternativet, och samma fabrik som bygger mekaniska standardpressar erbjuder ofta en servoversion över hela sin produktlinje. Drivprincipen gör det också lättare att sätta stansen, eftersom släden kan fällas och placeras utan att cykla hela slaget.
För fästelement är den föredragna maskinen inte alls en enstationspress utan en multistationsköldformare, ofta kallad kallskärare. Tråd matas från en spole, rätas ut, kapas till längd, överförs genom två till sex stansar och rubbas till en bult, skruv, mutterämne eller speciell form i en serie stationer. Produktionshastigheten når flera hundra delar per minut för små fästelement. Formningskraften per station är lägre än vid en enda tung störningsoperation, så hög årsvolym kan motivera denna maskin även vid relativt lågt tonnage per station.
Urvalslogiken kan uttryckas i en mening: enstations vipppressar hanterar stora eller komplexa komponenter; flerstationsformare äger världen av små, stora fästelement; hydrauliska pressar täcker långslags- eller korttidsarbete; servopressar förfinar verktygsförhållandena och processstabiliteten för alla tidigare typer.
När ett presscitat landar på bordet listar det namnskyltens tonnage, slaglängd, slagfrekvens, bordsyta och stängningshöjd. För en kallformningspress bör köparen kontrollera en andra uppsättning parametrar som avgör om maskinen verkligen kommer att utgöra delen dag efter dag.
Märkskyltens tonnage är inte ett enda universellt nummer. De flesta mekaniska pressar värderar tonnaget vid en position över nedre dödpunkten, vanligtvis 5 mm för mindre pressar och 10 till 13 mm för större industriella ramar, enligt de vanliga konventionerna som används i JIS och andra pressstandarder. Kraften nära nedre dödpunkten är högre än det nominella värdet, men bara inom arbetsslaget. När du jämför offerter från olika leverantörer, fråga efter kraftkurvan: det användbara tonnaget vid din stängningshöjd har större betydelse än det maximala vid dödpunkten.
Kallformningsoperationer divideras med slagbehov. Stötning och myntning kräver ett kort slag, ofta 30 till 60 mm, eftersom deformationen är koncentrerad till de sista millimeterna. Framåtpressning drar nytta av en längre tillgänglig slaglängd, 100 till 200 mm, för att passa dellängden och stansens rörelse. Slagfrekvensen indikerar maximala kontinuerliga cykler per minut. En tung växelpress på 260 till 400 ton listar vanligtvis 25 till 40 spm; en 60 till 110 tons press för mindre komponenter kan köra från 40 till 70 spm. Kontrollera hastigheten vid den faktiska slaglängden eftersom vissa specifikationer visar värden endast vid minsta slaglängd.
Kallformningskraften är kontinuerlig och kraftig, till skillnad från blankning, där lasten kollapsar när materialet spricker. Ramen måste motstå avböjning i två riktningar: vertikal kompression och vinkeltippning vid off-center belastningar. Pressar med sluten ram har en naturligt hög styvhet; pressar med öppen ram avböjs mätbart och rekommenderas endast när formningsbelastningen är liten eller centrerad. Ett vanligt kvalitetsriktmärke är vinkelavböjning under 1/10000 rad under den nominella centrala belastningen uppmätt vid glidytan. Om ett datablad inte innehåller detta värde är det rimligt att fråga.
Monterade åttasidiga styrningar är den vanliga lösningen för precisionspressar; vissa tunga växlarpressar använder bronsfodrade styrplattor som är justerbara för lek. Stramare styrning håller stansen i linje med stansen vid varje slag och blir viktigare när delar har långa extruderingszoner eller kräver en ejektorstans från motsatt sida. Justerbar formhöjd är lika viktig: kallformningsformarna slits, och du kommer att vilja öka stängningshöjden när du omarbetar verktyget.
Den tillgängliga svänghjulsenergin per slag är i många fall den specifikation som definierar pressen före tonnage. Deformationsenergin för en kall smidd del kan beräknas från arean under kraft-förskjutningskurvan. För en typisk medelstor komponent faller antalet mellan 5 och 30 kJ per slag. Pressen måste leverera minst den mängden, med en driftsmarginal på cirka 30 procent, och motorn måste återaccelerera svänghjulet till nästan full hastighet mellan slagen. En enkel metod är att bekräfta tre siffror: nominell energi per slag i kN·m, vilket är lika med kJ; det arbete som krävs för din del; och den faktiska kontinuerliga slagfrekvensen.
Kallformningsverktyg kan fastna när ett ämne saknas eller en stansinsats spricker. Hydrauliskt överbelastningsskydd på sliden stoppar pressen innan skada når ramen. På underbyggnadssidan ska en knockout- eller ejektorkraft för den färdiga delen anges; en kallformad komponent kan fastna i formen med en kraft motsvarande 10 till 20 procent av formningskraften, och utan en stark ejektor blir extraktionssteget flaskhalsen.
Kallformningspressar är produktionsmaskiner, och det bästa sättet att förstå om en passar planeringen är att titta på de delar som tillverkas på dem. Den gemensamma nämnaren är form av plastiskt flöde: den yttre formen bestäms av formhåligheten, insidan av stansen.
Fordon och kommersiella fordon är de största konsumenterna. Kulbultar, dragstångsändar, ventilfjäderhållare, hjulnavshållare, säkerhetsbälteskomponenter, lagerbanor, växlarämnen och många av de höghållfasta fästelementen i ett motorrum är kallsmidda. Anledningen är inte bara material; det är trötthet. En kallsmidd kulbult med kontinuerligt spannmålsflöde misslyckas mindre ofta under cyklisk belastning än en maskinbearbetad av samma sort.
Elektronik- och elindustrin dyker upp på senare tid i listan. Batteriterminalkontakter, samlingsskenor, hylskontakter, reläkärnor och kugghjulsämnen för låsmekanismer tillverkas på vipppressar eller hydrauliska pressar. Applikationen för formning av batteriskal är en specifik variant: cylindriska skal för batterihus dras och stryks på högtonnagepressar, med precisionsskillnaderna synliga i enhetligheten i väggtjockleken.
Fästelement förblir det mest synliga segmentet. Bultar från M4 till M36, insexskruvar, sexkantsmuttrar, flänsmuttrar, nitar, skruvar för trä och plast och specialgängade delar formas i flerstationshuvuden för små storlekar och på enkla vipppressar för större storlekar än standard. Tabellen nedan listar de typiska kraftfönster som en butik möter när de citerar kallformade komponenter.
| Delkategori | Typiskt material | Ca. kraftområde (ton) | Typisk maskintyp |
|---|---|---|---|
| M4 till M10 små fästen | 1022, 10B21, 304 | 10 till 60 | Multistationshuvud |
| M12 till M24 bultar och muttrar | 1035, 1045, 4140 | 60 till 250 | Växla eller rubrik |
| Kuldubbar och styrdelar | SAE 1541, 4140 | 100 till 400 | Växla tryck |
| Lagerbanor och kugghjulsämnen | 52100, 8620 | 200 till 600 | Växla tryck |
| Batteriskal, tjockväggiga rör | Aluminium, stålband | 250 till 800 | Stängd ram hydraulisk eller vipp |
Ingen tillverkare kommer att välja en press från en tabell ensam, men en första uppskattning håller konversationen ärlig. Utgångspunkten är den upprörande modellen. För en enkel rubbningsoperation är den erforderliga kraften ungefär arean av det färdiga huvudet multiplicerat med flödesspänningen hos materialet vid slutet av deformationen, multiplicerat med en faktor som står för friktion och form. Koefficienten ligger typiskt mellan två och fyra för kallbearbetning.
Här är ett exempel från ett riktigt citat. En kund formar ett sexkantigt huvud med en bredd på 20 mm på ett 12 mm diameter ämne av AISI 1045 stål, glödgat. Hexagonens area är cirka 346 mm². Flödesspänningen på 1045 efter måttligt kallt arbete är ungefär 800 MPa. En konservativ koefficient på 2,5 ger en formningskraft på 346 mm² multiplicerat med 800 MPa multiplicerat med 2,5, vilket motsvarar cirka 690 kN. Det är 70 ton vid nedre dödpunkten. Om man lägger till en säkerhetsmarginal på 30 procent och tar hänsyn till stansfriktion, är den rekommenderade pressstorleken 100 till 110 ton. En 110-tons vipppress med öppen ram är ett bekvämt val; en 60-tonspress skulle visa marginell prestanda.
Forward extrudering uppskattas annorlunda. Kraften beror på reduktionsförhållandet. En stång med 25 mm diameter extruderad till 18 mm ger en areaminskning på cirka 48 procent. Den ekvivalenta töjningen beräknas från ytförhållandet och för medelkolstål faller trycket vid stansen, inklusive friktion, mellan 1200 och 1800 MPa. Att multiplicera stanstrycket med den ursprungliga tvärsnittsarean på 491 mm² ger 590 till 880 kN, eller 60 till 90 ton. Med marginal är en 130 till 160 tons maskin ett rimligt förstaval. Om profilen är lång måste slaglängden och energiklassificeringen kontrolleras separat.
Delarna med högsta precision lägger till en andra begränsning. När detaljtoleransen är under 0,05 mm blir maskinens pressstyvhet, glidstyrning och temperaturstabilitet mer relevant än tonnageberäkningen. En sluten ram med låg nedböjning och åttasidig styrning kostar mer men håller toleransen mycket längre under verktygets livslängd.
En praktisk regel för att citera är att följa denna sekvens:
Om det resulterande tonnaget landar inom 20 procent av en pressmodells betyg, gå upp till nästa modell. En kallformningspress som pressas till 95 procent av sin användbara kapacitet kommer att förlora energimarginal och problem med stall kommer att dyka upp i värmen under eftermiddagens produktionskörning.
När pressspecifikationen är klar återstår frågan om vem som bygger den och i vilken konfiguration. Följande punkter kommer från att jämföra flera offerter och från de problem som uppstår efter installationen.
För varje kallformningslast över 100 ton, föredra en sluten ramstruktur när budgeten tillåter. Slutna ramar är formstabila vid sidobelastningar och tillåter högre precision över tid. Om en öppen ram krävs för verktygstillgänglighet, verifiera att ramen är stressavlastad och att bädden och rutschbanan är bearbetade samtidigt för att bibehålla inriktningsreferensen. Fråga om leverantören säljer samma ramdesign i en standardutförande och en kallsmideversion; skillnaden ligger ofta i en längre glidstyrning, tyngre gibs och en förstärkt bädd.
Kallformning ger en kraftig chock på drivningen. En våt lamellkoppling genererar mer värmekapacitet och är det vanliga valet för hög kontinuerlig belastning; en torr koppling är acceptabel för mindre pressar och korta körningar. Bekräfta att pressen kan producera nominellt tonnage kontinuerligt med den slaghastighet du planerar att köra, inte bara i entaktstester.
Moderna pressköpare förväntar sig en programmerbar logisk styrenhet med en färgpekskärm, lagring för stansningsparametrar och en belastningsmonitor som registrerar det faktiska tonnaget vid varje slag. Lastvakten är ingen lyx: den skyddar verktyget och talar om för operatören när formen är sliten. Bekräfta också att regulatorn stöder typen av matningssystem, oavsett om det är en spolmatare, stångmatare, överföringssystem eller robotic pick-and-place cell, och att leverantören kan integrera automationsgränssnittet under driftsättning.
Kallformningsavbrott domineras av formbyten. Ett snabbt formbytessystem, en väldesignad ejektorsats och en pressbädd med tillräckligt med T-spår minskar inställningstiden med en betydande marginal. Om delen är tillverkad med olja eller med ett vattenlösligt smörjmedel måste pressen ha den dränerings-, sump och valfria dimutsugningsanslutning som behövs för en ren celllayout.
För en maskin som ska gå tvåskift i många år spelar leverantören lika stor roll som specifikationen. Leta efter en tillverkare med integrerad produktion: stommen för husets gjutning, bearbetning, monteringslinjer och ett serviceteam som svarar på tekniska frågor under förförsäljning. En användbar kontroll på plats är om leverantören kontrollerar precisionsbearbetningen av sliden och bädden på samma verktygsmaskiner, eftersom detta bestämmer parallellitetstoleranserna som varar under pressens livstid. En kompetent leverantör kommer också att dokumentera sitt produktionsledningssystem och kvalitetscertifieringar, så be om både certifikatet och den senaste revisionsrapporten under förhandlingarna.
Kallformningspressar kör hårt, och skillnaden mellan välskött och eftersatt maskineri visar sig i formens livslängd och detaljkonsistens inom sex månader.
Dagliga kontroller gäller smörjsystemet: oljenivå, cirkulationstryck och filtertillstånd. Vipplänkarna bär extremt höga stifttryck, och ett smörjavbrott på några minuter kan göra att länkstiftens ytor bryts permanent. En praktisk underhållskalender ser ut så här:
Det vanligaste felet vid kallformning är inte rambrott utan termisk drift. Långa produktionsserier genererar värme i vipplagren, vilket expanderar ramen och ändrar stängningshöjden. Maskiner konstruerade för kontinuerligt kallarbete kompenserar med ett automatiskt smörjflöde som också transporterar bort värme och styrsystemet övervakar ramens temperatur. Diskutera termisk stabilitet med tillverkaren innan köp, särskilt om verkstadsgolvet inte är temperaturkontrollerat.
Säkerhet är en del av driften: tvåhandsreglage mot upprepning, en ljusridå eller fast skydd och en mekanisk bromsspärr är baskrav. Kallformningsformar skjuter ut material med hög hastighet, och chiplees betyder inte spånfria; skydd mot flygande trådbitar eller smörjmedelsdimma tillhör samma säkerhetskoncept som själva rutschkanan.
Det första svaret på kostnadsfrågan är: kallformningspressar kostar mer, för samma nominella tonnage, än vanliga stämplingspressar, eftersom ramen, styrningen och drivningen är tyngre. Det andra svaret är att ekonomin vanligtvis avgörs av material och hastighet, inte av presspriset.
En typisk kallformningspress med mellantonnage i intervallet 160 till 400 ton kräver ett initialt kapitalutlägg av samma storleksordning som andra industripressar i den klassen, och återbetalningsberäkningen bör inkludera verktyg, installation, utbildning och den första uppsättningen reservdelar. Driftskostnaden per del sjunker dock dramatiskt med volymen eftersom materialutnyttjandet stiger från 40 till 60 procent vid bearbetning till 75 till 95 procent vid kallformning.
En enkel modell: en bearbetad del förlorar 50 procent av sitt startstångslager som chips. Om stålet kostar en meningsfull andel av försäljningspriset, och anläggningen producerar 500 000 stycken per år, kan det återvunna materialet enbart motivera pressskillnaden inom två år, innan cykeltiden räknas. I verkligheten på verkstaden innefattar beslutet även att montera pressen i den befintliga produktionslinjen. Därför är en ansvarsfull kostnadsanalys alltid baserad på den specifika delen snarare än ett allmänt uttalande.
Kapitalbudget och utrymmesplanering bör också beakta matningsutrustningen: spiralvagga, plattång, matning, skrottransportör och ett reservdelshanteringssystem. Dessa perifera system står ofta för 20 till 35 procent av pressinvesteringen och de är osynliga i offertskedet. Köpare som hoppar över detta steg får en press som kör ett skift eftersom operatörerna inte kan hålla den matad.
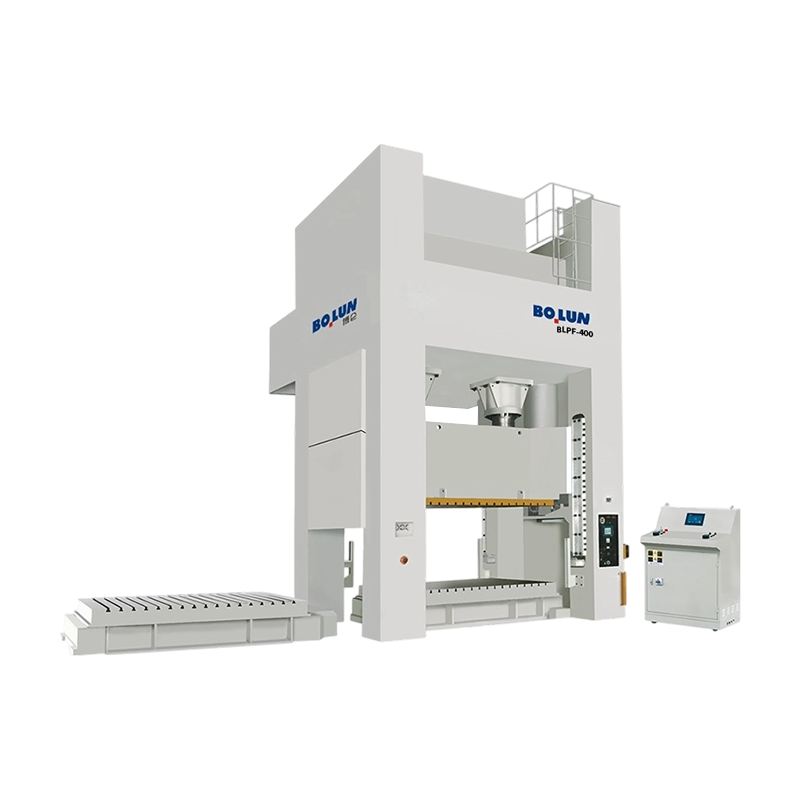
Ett praktiskt sätt att grunda diskussionen är att titta på en riktig produktfamilj byggd speciellt för kallsmide. Bolun High-Precision Machinery producerar BLKP-serien av kraftpressar av kallsmidetoggletyp, som täcker nominella kapaciteter på 260, 400, 650 och 850 ton. Serien är ett direkt exempel på de designprioriteringar som beskrivs ovan: en vippmotor för hög deformationskraft, ett balanserat slag för kontrollerad glidrörelse och kraftig ramkonstruktion för industriell kontinuerlig drift.
BLKP260 är instegsmodellen i det tunga sortimentet. Den är placerad för störande och små strängpressningsarbeten, där dess smidiga precision och stabiliteten i växlingssystemet tillåter snäv dimensionskontroll på komponenter med hög volym. Fabriker som producerar medelstora fästämnen, små lagerbanor och elektriska anslutningsdelar startar vanligtvis sin kallsmidelinje med denna kapacitet.
 BLKP-260 Agile Precision Cold Smide Toggle Press Denna 2600 kN vipppress passar höghastighetsprecisionsformning av små delar. Dess reducerade glidhastighet nära nedre dödpunkten stödjer kontrollerad deformation, idealisk för det störande och små strängsprutningsarbete som beskrivs här. Visa produkt →
BLKP400 lägger till ett balanserat slag, vilket spelar roll när materialet måste färdas genom en längre formhålighet: glidkraften stannar på delen genom hela formningszonen, så formen fylls helt utan att spricka hörnen. Det är ett vanligt val för kulbultar, dragstångsändar och broms- och styrkomponenter för fordon.
 BLKP-400 Balanserad kallsmidesvipppress Med en kapacitet på 4000 kN och knogledsmekanism förbättrar denna modell materialflödet för att rubba, mynta och dimensionera. Dess balanserade slag hjälper till att fylla längre formhålrum helt, en viktig fördel för kulbultar och styrkomponenter. Visa produkt →
I den övre änden är BLKP650 och BLKP850 industriella maskiner för stora profiler, tunga kugghjulsämnen och tjockväggiga formade delar. Den höga deformationsförmågan och förstärkta ramen absorberar den upprepade belastningen av stora tvärsnittsminskningar vid kontinuerliga slaghastigheter. Den kompletta BLKP-serien finns dokumenterad på Boluns produktsidor, och säljingenjörsteamet kan kartlägga din specifika del till en modell efter att ha granskat ritningen.
 BLKP-650 Kraftig högdeformation kallsmidespress Denna 6500 kN maskin klarar kraftig kompression och djup kallsmidning med 8 mm tryckslag och integrerad ejektor. Dess förstärkta ram och säkerhetssystem för lastdetektering passar stora profiler och tjockväggiga delar i industriell verksamhet. Visa produkt →
Boluns bakgrund stöder påståendet: företaget har producerat metallformningsutrustning i över två decennier, driver en fullständig produktionskedja från design och kärnkomponentbearbetning till slutmontering och har en bred katalog av pressar av öppen typ, sluten typ och specialändamål. Den fullständiga katalogen, tillgänglig på företagets webbplats, är viktig för en köpare eftersom samma fabrik kan leverera inte bara kallsmidespressen utan även stämplingspressarna och servopressarna för de angränsande verksamheterna i samma anläggning.
Kallformningspressen är ingen nischmaskin; det är den mest ekonomiska tillverkningsprocessen för en bred lista av komponenter vars former är symmetriska, vars volymer är höga och vars material är tillräckligt formbara. Den tekniska kärnan är växlingsmekanismen: den placerar tonnaget exakt där formningsarbetet sker, skyddar formarna genom att sakta ner glidningen vid kontakt och ger verktygskonstruktören ett förutsägbart kraftfönster. Urvalsprocessen börjar med en kraftuppskattning, övergår till en transparent jämförelse av tonnagedefinitioner, slaglängd, styvhet, energi och styrning, och slutar med ett partnerskap med en tillverkare vars ramproduktion och kvalitetssystem du har verifierat.
Bolun BLKP-serien visar hur en modern växlande kallformningspress ser ut i intervallet 260 till 850 ton, och företagets bredare katalog täcker de stämplings-, servo- och djupdragningsmaskiner som vanligtvis omger en kallformningscell. När en detaljritning anländer och volymen motiverar processen, är det mest praktiska nästa steget att skicka ritningen och driftförhållandena till fabriken för en cykeltid- och tonnageanalys. Det är så ett pressköp blir ett produktionsbeslut och ett produktionsbeslut blir en konkurrenskraftig kostnadsposition.
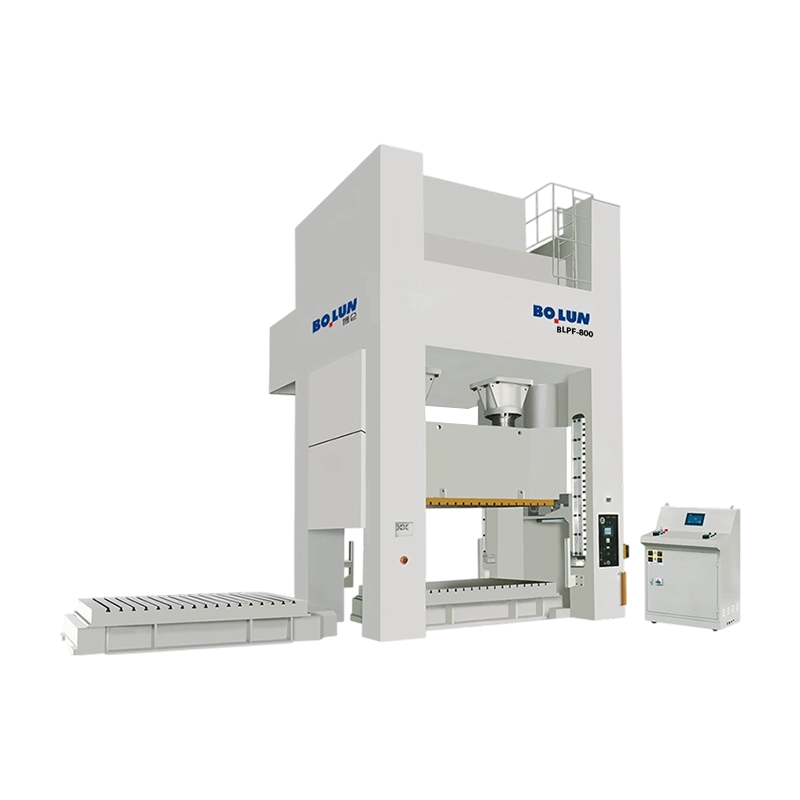


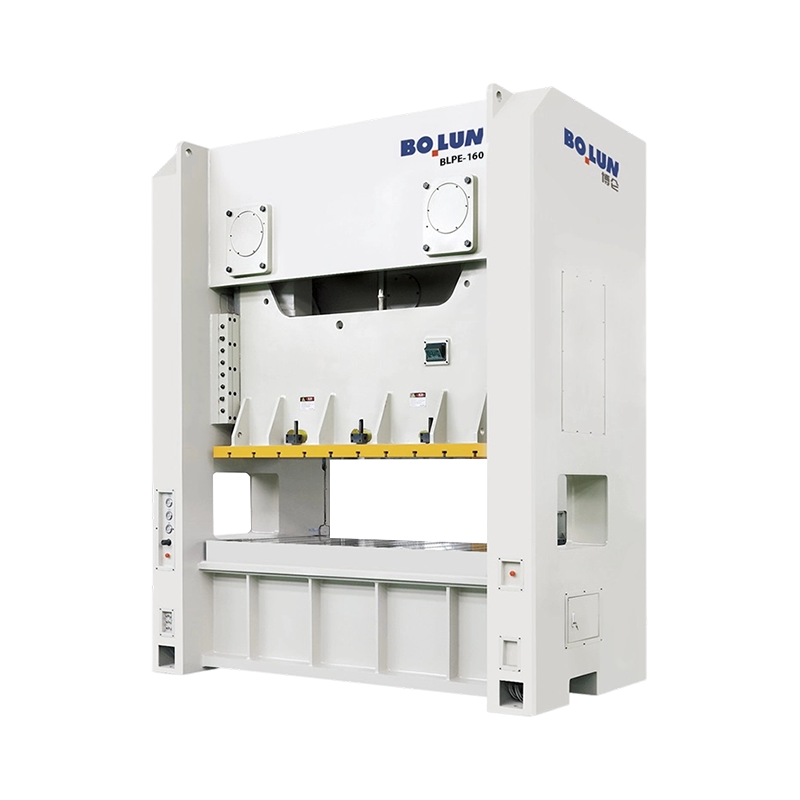
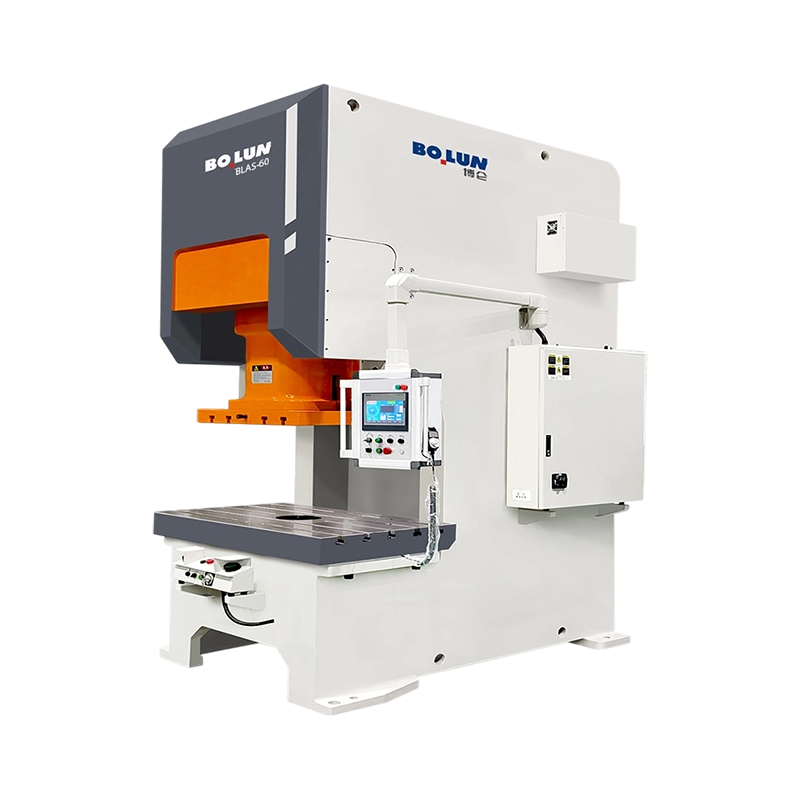
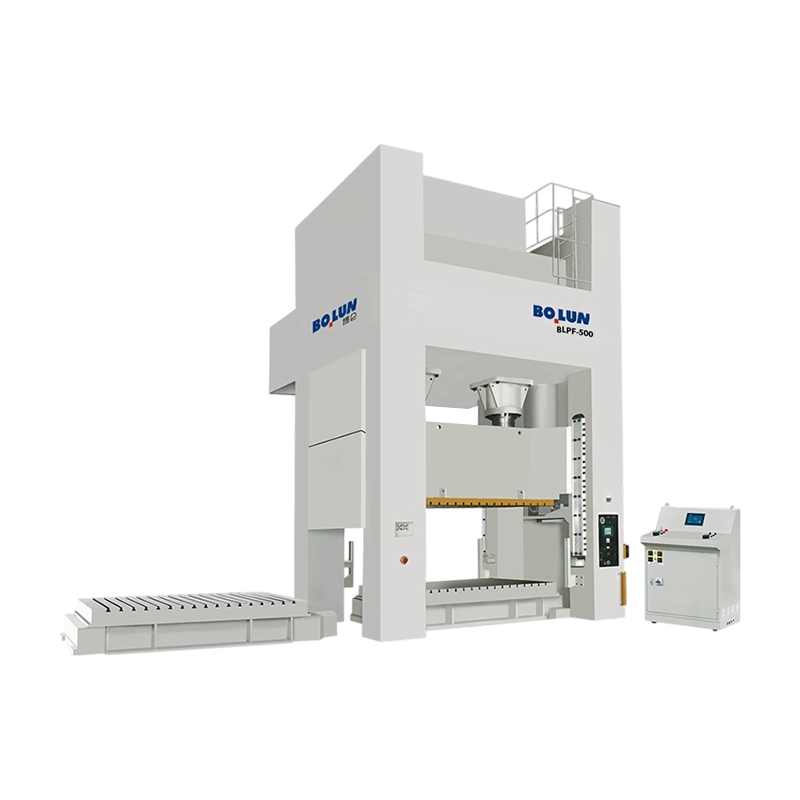
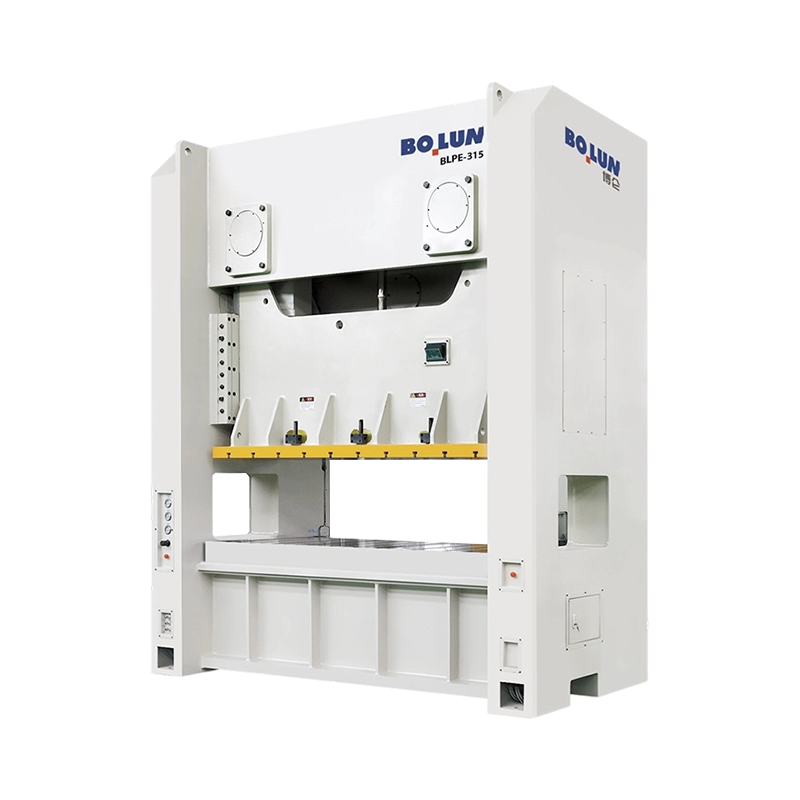
Single Point Design En drivanslutning i mi...
Sätt en 160-tons press med öppen ram och en 160-tons press med sluten ram ...
En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
En tillverkare av medelstora fästelement stod nyligen inför ett välbekant ...
Det korta svaret: Vilken ramtyp passar ditt arbete An kr...
Två pressar kan både bära en 200-tons namnskylt och fortfarande producera ...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

