
Sätt en 160-tons press med öppen ram och en 160-tons press med sluten ram sida vid sida och skillnaden är synlig på trettio fots avstånd. Man lämnar formområdet öppet på tre sidor så att en operatör kan skjuta in ett brett ämne för hand; den andra sveper in samma form i en låda av avlastat stål som knappt böjs vid full belastning. Båda säljs under samma beskrivning, "160-tons mekanisk press", och båda kommer att noteras till förvånansvärt liknande priser. De är inte samma maskin.
Definitionen bör komma först, eftersom varje praktiskt beslut om en press rinner ur den. En mekanisk pressmaskin är en metallformande verktygsmaskin som lagrar kinetisk energi i ett roterande svänghjul och frigör den energin, genom en koppling och en vevmekanism, till en glidare som rör sig ett fast slag upp och ner i en uppsättning guider. Kraften är inte konstant. Den bygger genom slaget och toppar de sista millimetrarna före bottendödpunkten, vilket är anledningen till att en mekanisk press är suverän på att blanka och mynta och besvärlig vid långsam formning på fullt djup.
Den ena egenskapen förklarar det mesta som följer: varför tonnage, slag och slag per minut fastställs av maskinens mekanik snarare än av en kontrollinställning; varför ramstyvheten är viktigare än numret på namnskylten; och varför den servodrivna versionen av samma maskin har blivit den snabbast växande kategorin i stämplingsverkstäder som behöver flexibilitet utan att ge upp cykelhastigheten.
Följ energivägen från elförsörjningen till formytan och hela maskinen blir lättare att resonera kring och lättare att specificera.
Två konsekvenser faller utanför den sekvensen. För det första utvecklar en mekanisk press sitt nominella tonnage endast nära botten av slaget; om en process kräver hög kraft vid halvslag är en vevpress fel verktyg och en hydraulisk eller servopress bör övervägas. För det andra, eftersom kopplingen och bromsen bestämmer hur exakt sliden kan stoppas och hur snabbt den kan cyklas, är kopplingstypen en av de starkaste signalerna för maskingenerering. En friktionskoppling med en elektronisk bromsmonitor och en tum/enkel/kontinuerlig lägesväljare är det som låter en press användas för stansinställning och för automatisk spolmatning på samma växel.
Sändningstypen är den andra halvan av historien. En vanlig vevaxel är billig, kompakt och ger en ungefär sinusformad slagkurva, som passar blankning och allmän stämpling. En excentrisk växeldrift förlänger det effektiva slaget och saktar ner glidningen nära botten, vilket ger mer arbetsenergi per slag och bättre prestanda vid djupdragning och tung formning. En vipplänk multiplicerar kraften dramatiskt nära botten och är därför standardvalet för kallsmidning, myntnings- och kalibreringsarbete där materialet behöver flyta snarare än klippas. En servodrift ersätter svänghjul-och-kopplingsarrangemanget med en motor med högt vridmoment som kan programmera vilken slagkurva som helst som processen vill.
Tonnage är rubriknumret, men det är dessa komponenter som avgör om en press fortfarande håller tolerans efter fem års tvåskiftsdrift.
| Montering | Vad den gör | Vad det säger dig i ett citat |
|---|---|---|
| Ram | Bär formningsreaktionen och håller glidbanan vinkelrät mot bädden | Svetsad kontra dragstångskonstruktion; avböjningssiffra under märklast; om den är avstressande efter svetsning |
| Svänghjul | Lagrar energin som frigörs under varje slag | Svänghjul mass and allowable speed drop indicate available work energy, not just tonnage |
| Koppling och broms | Koppla in och stoppa drivlinan varje cykel | Luftfriktionskoppling med bromsövervakning och tumläge signalerar en modern, säkrare maskin |
| Vevaxel eller excentrisk växel | Konverterar rotation till glidrörelse | Bestämmer slagprofil, arbetsenergi och lämplighet för ritning kontra blankning |
| Vevstång och glid | Överför kraft till den övre dynan | Glidområde, skjutjusteringsområde och om ett hydrauliskt överbelastningsskydd är monterat |
| Gibs och guider | Håll sliden parallell och stå emot off-center dragkraft | Justerbara kontra fasta gibs; frigångsspecifikation; åttapunktsstyrning på bredare rutschbanor |
| Säng och bolsterplatta | Stöder den nedre dynan och definierar det användbara dynutrymmet | Sängstorlek, T-spårmönster, dyna eller dyna och sängtjocklek |
| Motviktscylindrar | Offset slide och verktygsvikt | Påverkar stoppnoggrannhet, bromsslitage och ljudnivå |
| Smörjsystem | Matar olja till lager, gibs och kugghjul | Centraliserad kontra manuell; om smörjfel är förreglade i styrningen |
| Styr- och säkerhetssystem | Kör cykeln och skyddar föraren | PLC-generering, tonnagemonitor, ljusridåer, tvåhandskontroll och val av slagläge |
Två poster i den tabellen förtjänar extra uppmärksamhet eftersom det är de som köparna oftast skummar förbi. Ramnedböjning - ofta uttryckt som en bråkdel av en millimeter per meter bäddlängd vid nominell belastning - avgör om stanskanterna i mitten av en lång bädd ligger nära samma djup som stanskanterna i ändarna. Och gib-avstånd avgör hur sliden beter sig när en tärning laddas utanför mitten, vilket är normalt i progressivt och överföringsarbete. En press med generöst tonnage men en mjuk ram och lösa styrningar kommer fortfarande att producera kasserade delar, bara dyrare.
Pressar är grupperade efter fyra saker: formen på ramen, antalet kopplingspunkter mellan drivningen och sliden, transmissionen som producerar slaget och processen maskinen är byggd för. Dessa fyra axlar genererar kategorierna du kommer att se i vilken katalog som helst.
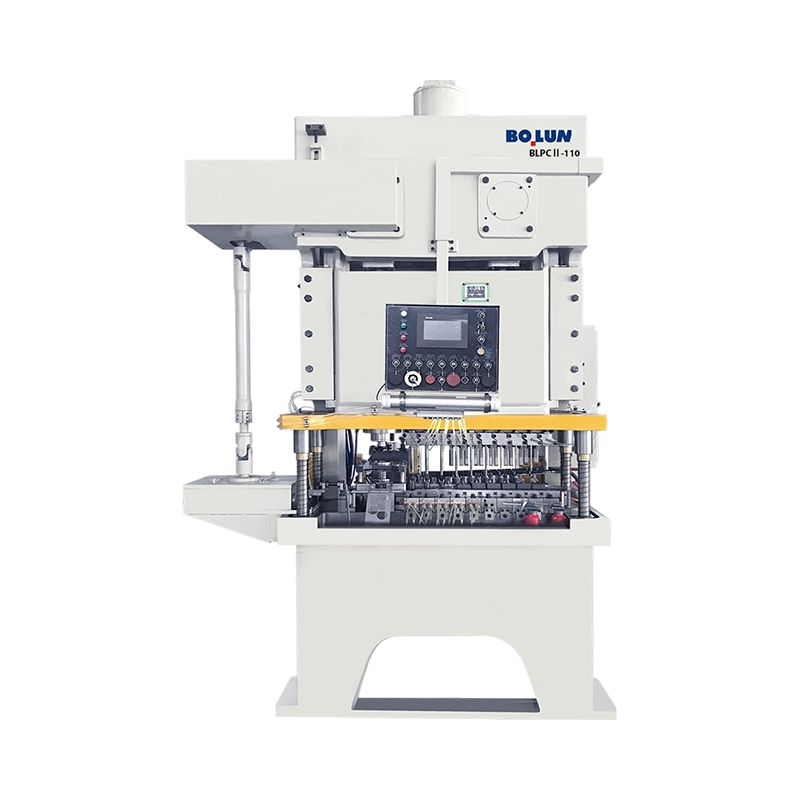
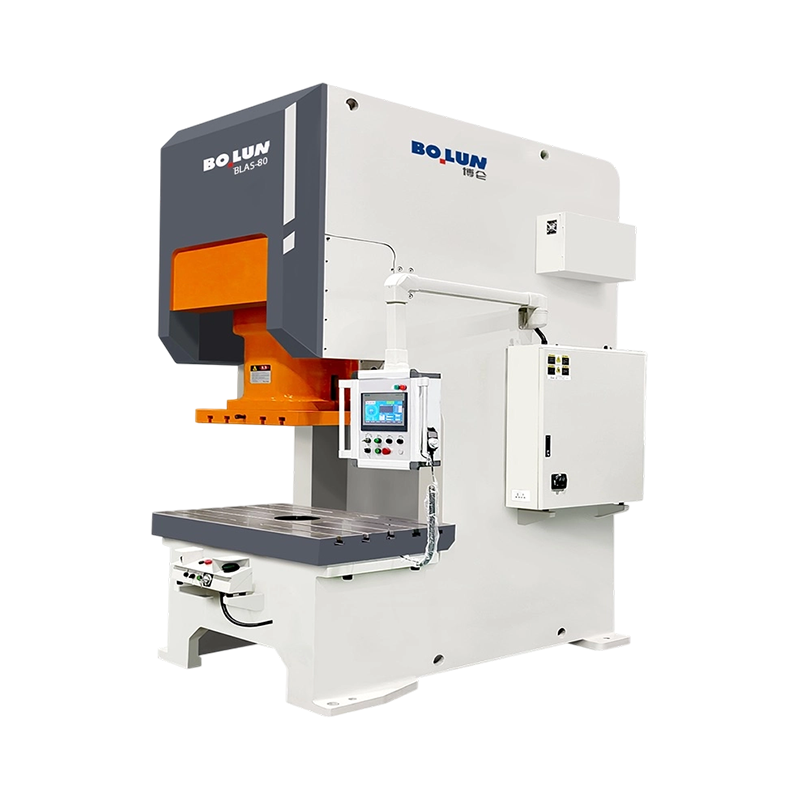
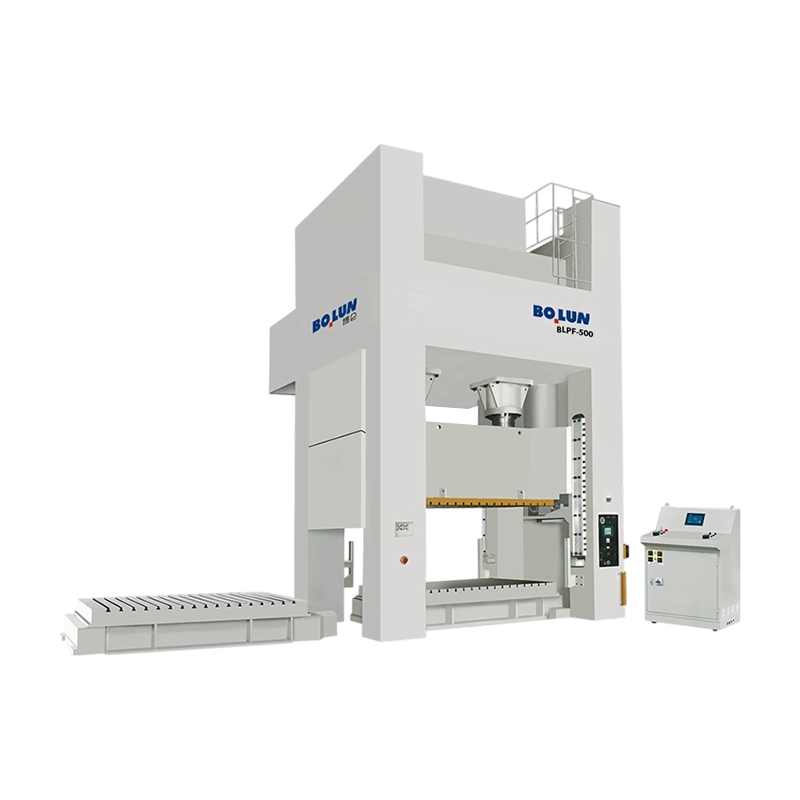
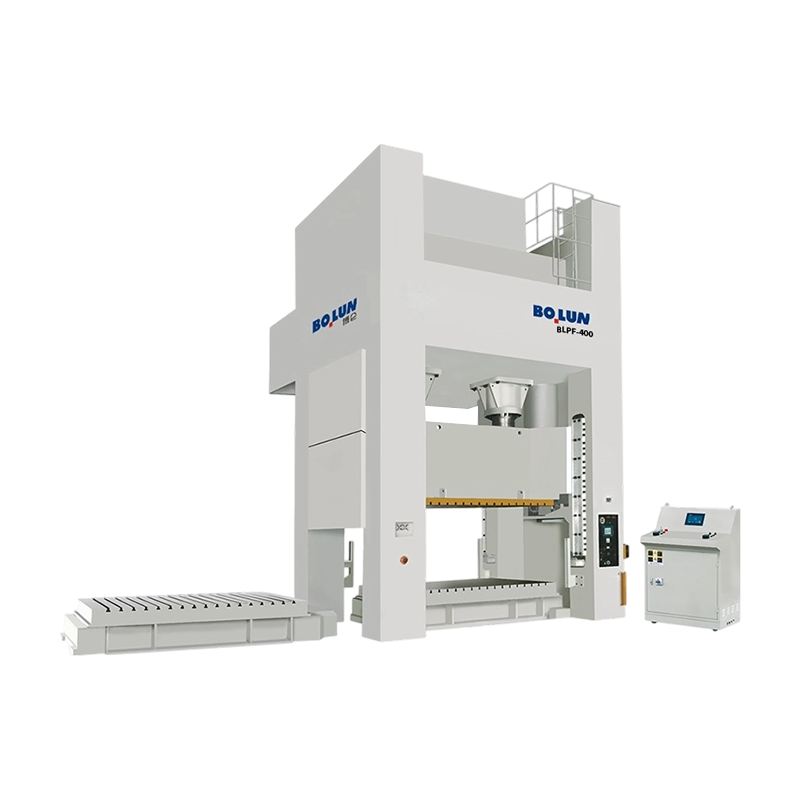
En press av öppen typ har en C-formad ram med formområdet tillgängligt framifrån och på båda sidor, vilket gör manuell lastning, robotåtkomst och korttidsarbete bekvämt. Avvägningen är att ramen i sig är mindre styv eftersom lastvägen inte är stängd, så den böjs mer och fjädrar tillbaka mer under belastning, vilket kostar matrisens livslängd och detaljnoggrannhet. En press av sluten typ stänger lastvägen runt formen, vilket ger mycket högre styvhet och bättre off-center lasttolerans till priset av begränsad åtkomst. De flesta butiker som kör precisionsarbete med hög volym standardiserar så småningom på maskiner med sluten ram, medan pressar med öppen ram förblir standard för mindre tonnage och blandad produktion. Den mer fullständiga jämförelsen mellan de två familjerna är värd att läsa innan ett köpbeslut, och en användbar uppdelning av avvägningen mellan öppen typ och sluten typ täcker avböjnings- och åtkomstargumenten mer i detalj.
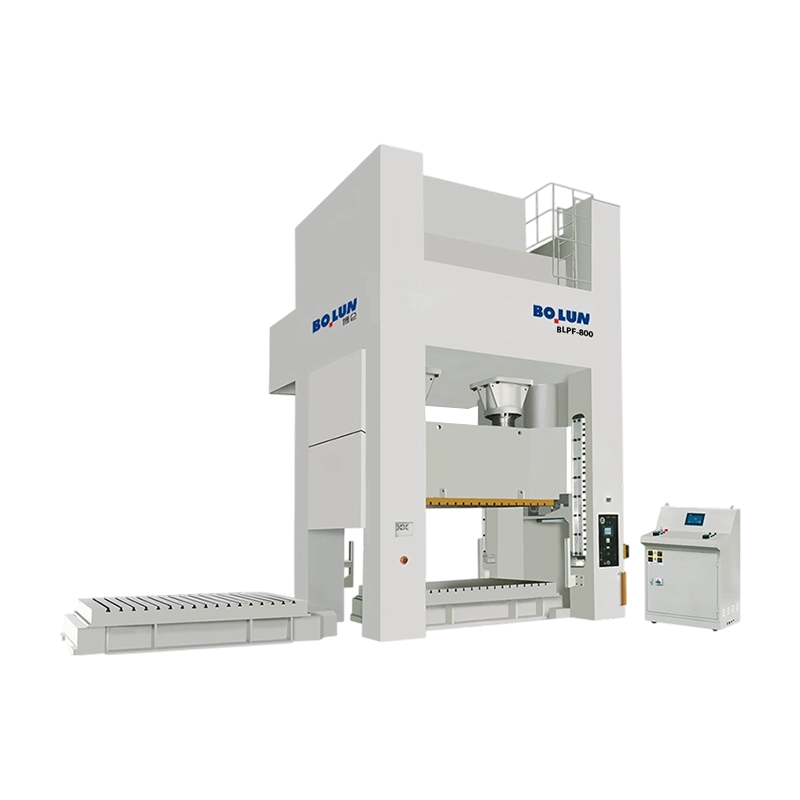
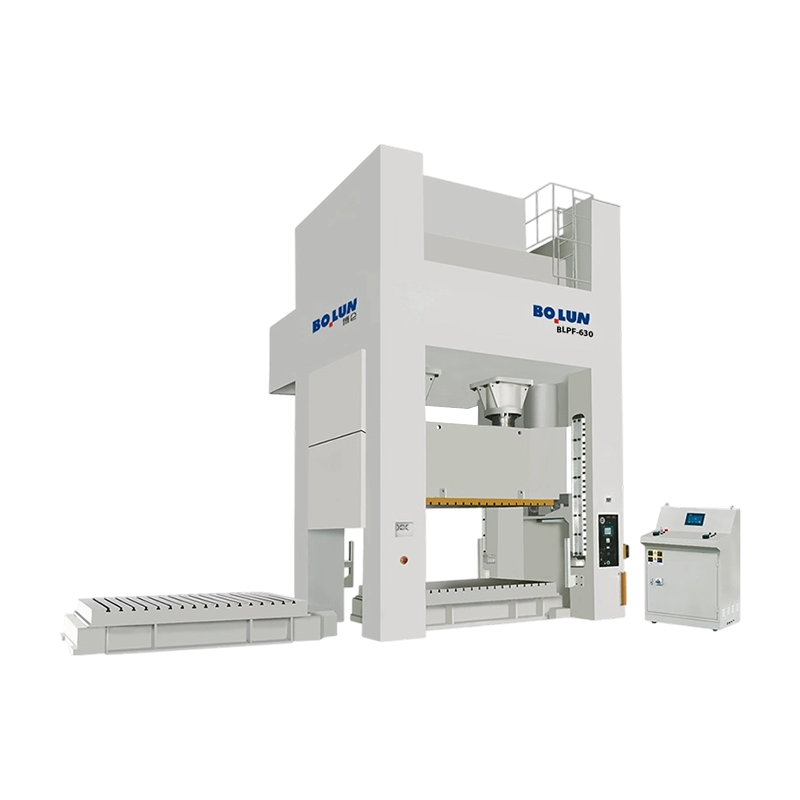
En enpunktspress driver sliden genom en vevstake i mitten. Det är enklare, billigare och helt lämpligt för smala stansar och måttlig off-center belastning. En dubbelpunktspress driver släden genom två vevstakar fördelade över slädens bredd, vilket sprider belastningen och dramatiskt förbättrar motståndet mot tippning när dynan laddas utanför mitten. Om du kör breda paneler, progressiva stansar med obalanserade stationer, eller något som trycker lasten mot ena sidan av sängen, är tvåpunktsmaskinen ingen lyx; det är skillnaden mellan konsekventa delar och skrot. Ett representativt exempel är dubbelpunktsfamiljen av sluten typ, där en mellanklassmodell som en 250-tons bredbäddsmaskin är inriktad på just denna typ av arbete.
 BLPE-250 Robust bredsäng dubbelpunktspress med sluten typ En 250-tons dubbelpunktspress av sluten typ med 2 500 x 1 000 mm arbetsbord, 22 kW motor- och seriedata, lämpad för breda progressiva stansar och off-center belastningar. Visa produkt →
Vevdriften är den klassiska och fortfarande den vanligaste: enkel, robust och billig att underhålla. Den excentriska växeldriften ger en längre effektiv slaglängd och mer arbetsenergi, varför den förekommer i tunga maskiner med sluten ram i intervallet 400 till 800 ton. Vippdrivningen multiplicerar kraften i botten av slaget, vilket gör den till standarden för kallsmidning och myntning. Servodriften tar bort svänghjuls- och kopplingsmekanismen helt och hållet och ersätter den med en servomotor som kan hålla släden, vända den i mitten av slaget och följa en programmerbar rörelseprofil - långsamt närmande, kontrollerad kontakt, stanna i botten, snabb retur.
Den programmerbarheten är det som gör servopressar attraktiva för djupdragning, där materialet måste tillåtas flyta snarare än att rivas, och för formningsoperationer som behöver en paus för att eliminera återfjädring. En maskin som en 125-tons enpunktsservopress av öppen typ är byggd specifikt kring det kravet, och kopplar ihop servokontrollerad glidrörelse med djupdragningsprocessfönstret.
 BLAS-125 Djupdragning av öppen typ av enpunktsservokraftpress 125-tons servopress av öppen typ med utökat 180 mm glidslag och 350 mm halsdjup för djupdragning, där programmerbar glidrörelse stödjer materialflödet. Visa produkt →
Den praktiska försiktigheten är att servopressar kostar mer per ton och kräver bättre processkunskap att utnyttja. Om delen är ett enkelt ämne eller ett genomborrat fäste, är den extra rörelsekontrollen pengar som spenderas på kapacitet som jobbet aldrig använder.
Ett pressoffertblad innehåller ett dussintal siffror och endast ett fåtal av dem avgör om maskinen passar jobbet. Det är dessa som ska undersökas först.
Det vanligaste specifikationsfelet är att köpa tonnage utan att kontrollera slaglängd och energi. En 200-tonspress med kort slaglängd och ett lätt svänghjul kan slås av en 160-tonspress med längre slaglängd och ett tyngre svänghjul vid djupdragningsarbeten, och det säger inte specifikationen högt. Det näst vanligaste felet är att ignorera laddning utanför centrum. En dyna som sitter helt i mitten av sängen beter sig väldigt annorlunda än en som spänner över hela sängens bredd med den tyngsta stationen åt sidan.
Mekaniska pressar är formningsmaskiner för allmänna ändamål, men de processer de dominerar delar en egenskap: de behöver hög kraft applicerad plötsligt och upprepade gånger i en kontrollerad position.
Blanking och piercing. Klippning av plåt i former och stansa hål. Materialet spricker snarare än flyter, så en snabb, styv press med bra glidstyrning är idealisk, och tonnagekrav är lätta att beräkna utifrån skjuvhållfasthet och skärlängd.
Böjning, flänsning och formning. Luftböjning, bottnande och flänsning där formen bestämmer den slutliga geometrin. Konsistens beror på repeterbar nedre dödpunktsposition.
Djupteckning. Koppar, höljen och motorskal där materialet måste rinna in i en formhålighet utan att rivas. Detta är den process som oftast tvingar en köpare mot ett längre slag, en stanskudde eller en servodrivning med en programmerbar hastighetsprofil.
Myntning och dimensionering. Tunna, högtrycksoperationer som kräver kraft koncentrerad i botten av slaget. Växlings- och excentriska kugghjulsmaskiner utmärker sig här.
Kallsmide. Fasta eller nästan fasta delar bildas vid rumstemperatur, som kräver mycket hög kraft och stor deformation. Toggle-drive-maskiner med balanserade slagegenskaper och kraftiga ramar är byggda för denna uppgift, och en högtonnage-vipppress i 650-tonsklassen illustrerar kategorin: balanserad slagrörelse, hög deformationsförmåga och en ram avsedd för kontinuerlig industriell belastning.
 BLKP-650 High-Deformation Cold Smide Power Press 650-tons vipppress med 8 mm tryckslag, integrerad ejektor och 75 x 4 kW motor för kraftig kallsmidning och stabil formning av tjocka komponenter. Visa produkt →
Batteriskal och strukturell komponentstämpling. En nyare och snabbt växande applikation. Batterikapslingar och strukturella delar kräver mycket stabil glidrörelse, hög precision över flera skalstorlekar och tillräckligt med tonnage för att bilda tjockare eller hårdare legeringar utan distorsion. Specialbyggda dubbelpunktsmaskiner med breda sängar har dykt upp speciellt för denna kategori av arbete.
Innan en specifik modell väljs måste maskinfamiljen stämma. De tre familjerna löser olika problem.
| Variabel | Mekanisk press | Hydraulisk press | Servopress |
|---|---|---|---|
| Forcera profil | Toppar nära nedre dödpunkten | Konstant genom hela slaget | Programmerbar var som helst i slaget |
| Stroke | Fixas av mekanismen | Justerbar | Fullt programmerbar |
| Cykelhastighet | Snabbt, vanligtvis den snabbaste av de tre | Långsammast | Snabbt och kan optimeras per del |
| Energieffektivitet | Svänghjul buffers peak demand from the supply | Kontinuerlig pumpbelastning | Energi som används främst vid formning |
| Passar bäst till | Blankning, piercing, bockning, allmän stämpling, kallsmidning | Djupteckning, tjock platta, lång bosättningsformning | Djupritning, återfjädringskontroll, flexibel, blandad produktion |
| Främsta kostnadsdrivaren | Ram stiffness, drive type, tonnage | Pump och ventilkapacitet, cylinderstorlek | Motor- och drivelektronik, styrmjukvara |
I praktiken kör de flesta stämplingsverkstäder fortfarande mekaniska pressar för allt som involverar klippning eller ytformning, behåller hydraulik för de djupa, långsamma jobben och lägger till servomaskiner där detaljblandningen är bred och bytestid spelar roll. Felet att undvika är att köpa en servopress för ett jobb som en väl specificerad vevpress skulle göra för betydligt mindre pengar, eller att köpa en liten mekanisk press för ett djupdragningsjobb som behöver den kraftprofil som bara en hydraul- eller servomaskin kan leverera.
När familjen och tonnaget är klart kommer skillnaden mellan en maskin som går i femton år och en som kämpar mot dig i fem ner till en kort lista med kommersiella och tekniska frågor.
Ledtid förtjänar en egen linje. En vanlig maskin med öppen ram kan levereras inom några månader, medan en stor sluten ram eller servopress byggd enligt specifikation kan ta betydligt längre tid. Om produktionsrampen är fast är även pressorderdatumet i praktiken fixat, och eventuell anpassning bör avtalas skriftligen före insättningen.
En mekanisk press är en maskin med lagrad energi, och den kommer att behålla den energin även när strömmen är avstängd. Varje säkerhetsfunktion på en modern press existerar på grund av detta faktum: bromsen måste övervakas så att en trasig broms stoppar maskinen istället för att låta glidbanan falla, och spärrprocedurer måste isolera lagrad energi, inte bara elförsörjningen.
Underhåll följer också av mekaniken. Kopplings- och bromsbelägg slits och måste inspekteras enligt ett schema; gib-spel måste kontrolleras eftersom det driver med belastning och temperatur; smörjpunkter måste matas tillförlitligt, eftersom en utsvulten gib kommer att skada glidytan långt innan den förstör lagret; och svänghjulslagren, motviktscylindrarna och överbelastningsskyddsanordningarna har alla inspektionsintervaller som bör registreras i underhållsloggen från dag ett.
Den mest användbara vanan en butik kan anta är tonnageövervakning. En press som registrerar kraftsignaturen för varje slag kommer att flagga en sliten tärning, ett dubbelämne, en felmatad del eller ett lagerproblem under utveckling veckor innan den producerar en skrotbehållare full med kasserade delar. På en maskin som kör tusentals slag per skift betalar den övervakningen sig snabbare än nästan alla andra alternativ på beställningsformuläret.
Mekaniska pressmaskiner är enkla i konceptet och oförlåtande i detaljer. Svänghjulet lagrar energi, kopplingen släpper den och veven, växeln eller växeln omvandlar den till ett fast slag som levererar kraft nära botten. Allt som har betydelse kommersiellt – ramstyvhet, anslutningspunkter, lasttolerans utanför centrum, slaglängd och energi snarare än enbart tonnage, och kvaliteten på kopplingen, styrningarna och styrsystemet – är en direkt konsekvens av den mekanismen.
Få familjen rätt först. Matcha sedan slaglängd, energi och bäddstorlek till delen snarare än till numret i broschyren, köp en vettig tonnagemarginal och bekräfta vem som bearbetar ramen och vem som står bakom maskinen efter installationen. En press vald på detta sätt behöver inte vara det dyraste alternativet i offerten; det måste helt enkelt vara den vars mekanik matchar det arbete du faktiskt tänker köra.


En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
Single Point Design En drivanslutning i mi...
En fabrik för fästelement i Taizhou får en förfrågan från en leverantör av...
Inom modern tillverkning används kallsmide i stor utsträckning inom fordons-,...
Tillverkning och metallbearbetning En direkt, praktisk titt p...
Vad är en Power Press? A kraftpress - även kallad stämplingspr...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

