
En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-tons press. Formen byggs, maskinen installeras och vid den första produktionskörningen stannar rutschbanan sex millimeter över nedre dödpunkten. Inget är trasigt. Tonnaget värderades i botten av slaget, och arbetet görs högre upp i kurvan, där pressen bara kan leverera en bråkdel av den kraften.
Det enda misstaget är varför ett pressspecifikationsblad läses i en viss ordning. Tonnage är rubriknumret, men slaglängd, hastighet, stanshöjd, bäddstorlek och formen på kraftkurvan avgör om ett jobb körs i takt eller slåss mot maskinen hela dagen.
En kraftpress omvandlar den kontinuerliga rotationen av en elmotor till ett kort, kraftfullt, rakt linjeslag. Energi lagras i ett roterande svänghjul, släpps ut genom en koppling till en vevaxel, excentrisk axel eller vipplänk, och levereras till en slid som bär den övre dynan. Ramen, gibbarna, dynan och motviktssystemet finns alla till för att hålla det slaget exakt, repeterbart och säkert.
Avsnitten nedan går från mekanismen till siffrorna på namnskylten, sedan till de applikationer som en kraftpress faktiskt betjänar och slutligen till de beslut som en köpare eller processingenjör måste fatta innan han undertecknar en inköpsorder.
En kraftpress är en verktygsmaskin som formar metall genom att klämma den mellan två matchade verktyg. Det ena verktyget är fäst på en stationär säng, det andra på en rörlig rutschkana. Pressen i sig bestämmer inte delens form; tärningen gör det. Pressen bestämmer hur mycket kraft som är tillgänglig, hur snabbt den kan appliceras, hur noggrant släden kan styras och hur många gånger per minut cykeln kan upprepas utan avdrift.
Fyra familjer av pressar täcker de flesta metallformningsarbeten, och det är värt att separera dem innan du går vidare:
Det intressanta med den mekaniska pressen är att dess nominella tonnage inte är konstant. Det är ett maximum, giltigt vid eller nära nedre dödpunkten. Flytta arbetspunkten uppåt i slaget och den tillgängliga kraften faller bort. Detta är en designfunktion, inte en defekt: svänghjulet lagrar kinetisk energi och veven omvandlar den till en mekanisk fördel som växer när vevstaken närmar sig inriktningen med släden. Avvägningen är att hela formdesignen, stängningshöjden och processfönstret alla måste planeras runt den kurvan.
| Montering | Funktion | Vad köpare tenderar att kontrollera |
|---|---|---|
| Ram | Absorberar reaktionskraften för varje slag och håller rutschbanan i linje med bädden | Öppen C-ram eller sluten H-ram; gjutet eller tillverkat stål; uppmätt nedböjning under belastning |
| Krona | Inrymmer drivaxeln, svänghjulet, kopplingen och, i många utföranden, glidjusteringsmotorn | Tillgång för service; styvhet under belastning utanför centrum |
| Vevaxel eller excentrisk axel | Konverterar rotation till linjär glidrörelse och ställer in slaglängden | Material och värmebehandling; lagertyp och smörjkrets |
| Vevstång och pitman | Överför kraft från axeln till sliden | Justeringsområde; skruv och låsmutter skick; motreaktion |
| Skjut (ram) | Bär den övre tärningen och färdas på gibbarna | Glidspel, parallellitet, planhet på glidytan, vikten på verktyget som sliden accepterar |
| Gibs och guidebanor | Håll rutschbanan vinkelrätt mot sängen under hela slaget | Justerbar eller fast; smörjning; slitagemätningsintervall |
| Bolsterplatta och säng | Stöder den nedre dynan och fördelar belastningen i ramen | Sängyta, T-spårmönster, tjocklek, kuddutskärning |
| Svänghjul och koppling/broms | Lagrar energi mellan slag och startar varje slag vid behov | Kopplingstyp (mekanisk, luftfriktion, våt, servo direkt); broms stoppvinkel; enkeltakts- och tumlägen |
| Motviktscylindrar | Stöd vikten av sliden och verktyget för att minska spel och slitage | Lufttrycksstabilitet; reaktion på förändringar i verktygets vikt |
| Die kudde | Ger kontrollerat motstånd för dragning, skalning och utkastning | Dämpningskapacitet, slaglängd, oavsett om den är pneumatisk, hydraulisk eller servostyrd |
| Glidjustering | Ställer in stängningshöjden för att matcha formsatsen | Manuell, motoriserad eller hydraulisk; upplösning och repeterbarhet |
| Styr- och säkerhetssystem | Sekvenserar slaget och stoppar maskinen när ett skydd brytes | Ljusridåer, tvåhandskontroll, muting, säker stoppkategori, tonnage- och formskyddsövervakning |
Två detaljer i den tabellen förtjänar mer uppmärksamhet än de brukar få. Den första är avböjning. En pressram absorberar inte bara kraft; den böjer sig något under den, och den böjningen öppnar stansspelet. En ram som böjer sig mer än några tiondels millimeter över sängen kommer att slita verktyg snabbare och producera delar med avsmalnande kanter. Den andra är dynan, som ofta behandlas som ett tillbehör men som egentligen är skillnaden mellan en press som kan dra och en som bara kan blanka.
Sekvensen är lättare att följa som en kedja av energiomvandlingar än som en lista över delar. En elmotor snurrar ett svänghjul upp till dess körhastighet. Svänghjulet, inte motorn, levererar energin för slaget. Mellan slagen återställer motorn den lilla hastighet som svänghjulet tappade under föregående cykel, vilket är anledningen till att kontinuerlig tung formning begränsas av svänghjulets tröghet och motorstyrka snarare än av stansen ensam.
När operatören löser pressen kopplas kopplingen in och låser svänghjulet till vevaxeln eller den excentriska axeln. Axeln vrider sig, vevstaken svänger och släden åker nedåt. Nära botten av slaget når vevaxeln den punkt där dess hävstångskraft är störst, och formen möter materialet. Bromsen stoppar sedan axeln, vanligtvis vid övre dödpunkten, och kopplingen släpper så att svänghjulet kan återhämta hastigheten medan operatören lossar delen.
En servomotordriven press ersätter svänghjulet, kopplingen och bromsen med en motor med högt vridmoment och en skruv- eller vevmekanism. Slidrörelsen är sedan programmerbar: släden kan sakta ner genom kontakt, stanna vid botten, backa halvvägs eller accelerera i returslaget. Detta är mekanismen bakom formning i flera lägen, och det förändrar vad som är möjligt vid djupdragning och i spröda eller fjädrande material.
På en mekanisk press koncentreras den nyttiga kraften till de sista millimetrarna före nedre dödpunkten. Den praktiska konsekvensen är att ett jobb som kräver maximalt tonnage måste ordnas så att deformationen sker nära botten av slaget. Blankning och myntning passar detta perfekt, eftersom materialet klipper eller ger efter över en mycket kort sträcka.
Ritning gör det inte. En kopp kan behöva flera centimeters rörelse nedåt, och under den resan kan pressen bara leverera en bråkdel av sitt nominella tonnage. Detta är anledningen till att en press vald för ritning tenderar att vara betydligt större än en press vald för att stansa samma ämne. Ingenjörer som kan denna regel budgeterar tonnage för den djupaste punkten i dragningen, inte för den färdiga delens vikt.
Det finns en andra, mer subtil konsekvens. Eftersom kraftkurvan är brant nära botten leder små variationer i materialtjocklek eller hårdhet till stora variationer i belastningen som pressen ser. En spole som är tre hundradels millimeter tjock på en pall och tjockare på nästa kommer att dyka upp som tonnagepiggar. Pressar med tonnageövervakning och stansskydd övervakar exakt detta, och de stoppar maskinen innan spiken blir en sprucken stans eller en sträckt ram.
Fyra arrangemang är vanliga, och var och en ändrar underhållsschemat lika mycket som prestandakuvertet:
För en butik som kör två eller tre skift mäts skillnaden mellan en torrfriktionskoppling och en våtkoppling vanligtvis i driftstopptimmar per år snarare än i inköpspris.
Presskataloger använder ett kompakt ordförråd. Varje term på arket mappar till en fysisk begränsning i verktyget, och felläsning av en av dem är den vanligaste orsaken till att en press inte kan köra jobbet den köptes för.
| Termin | Vad det betyder | Praktisk konsekvens |
|---|---|---|
| Nominellt tonnage | Maximal kraft tillgänglig, normalt angiven nära nedre dödpunkten | Måste överskrida operationens toppkraft, inte medelkraften |
| Slaglängd | Slidens totala rörelse från topp till botten dödpunkt | Måste vara tillräckligt lång för att ladda och lossa delen och för att rensa formen |
| Slag per minut (SPM) | Cykelhastighet vid nominell hastighet | Ställer in teoretisk utdata; hantering och utfodring brukar bli den verkliga begränsningen |
| Dynshöjd / stängningshöjd | Avstånd från sängöverkant till glidbotten vid nedre dödpunkten, med justering i angivet läge | För lite betyder att formsatsen inte passar; för mycket kan korrigeras med distanser men kostar styvhet |
| Glidjustering | Område över vilket avstängningshöjden kan ändras | Bestämmer hur många olika formset pressen kan acceptera utan stigare |
| Säng och rutschkana | Användbar monteringsyta | Måste innehålla formens fotavtryck med plats för klämmor, inte bara formkonturen |
| Halsdjup | Avstånd från ramen till mitten av bilden på en öppen press | Begränsar bredden på arket som kan matas genom sidan av en maskin med öppet mellanrum |
| Die kudde capacity and stroke | Kraft och rörelse tillgängliga för ritning och strippning | En press utan en adekvat kudde kan inte dra, oavsett tonnage |
| Fönster eller öppningsmått | Frigör utrymme i stolparna på en press med sluten ram | Bestämmer om spolmatning, överföringsarmar eller robotar kan nå formområdet |
| Nedböjning under belastning | Ram stretch and slide tilt at rated tonnage | Driver formslitage och del avsmalnande; är viktigast på breda sängar och laster utanför centrum |
Två av dessa interagerar på ett sätt som fångar folk. Slaglängd och formhöjd avväger mot varandra: ett längre slag ger mer utrymme att mata ut och mata ut, men på många konstruktioner minskar det också den minsta stängningshöjden, eftersom vevkastet och glidläget är geometriskt sammanlänkade. En press med ett generöst slag kanske inte accepterar en kort stansstapel utan en stigplatta, och en stigplatta lägger till en skarv mellan formen och bädden som måste mellanläggas och kontrolleras.
Lastning utanför centrum är det andra tysta problemet. Kataloger anger tonnage för en centrerad last. En enpunktspress laddad på ena sidan av släden kommer att luta den, öppna gibspelet på ena sidan och stänga den på den andra. Resultatet är ojämn deltjocklek, accelererat gibbslitage och i värsta fall en sprucken glid. När en dyna inte kan placeras centralt, antas den praktiska gränsen vanligtvis vara ungefär hälften av det nominella tonnaget på en enpunktsmaskin och ungefär två tredjedelar på en dubbelpunktsmaskin, men den faktiska siffran bör komma från tillverkarens eget lastdiagram snarare än från en tumregel.
Ramen är det första strukturella beslutet och det styrs av delstorlek, matningsmetod och tolerans. En press av öppen typ har en C-formad ram med drivningen och sliden endast stödd från ena sidan. En press av sluten typ omger sliden på båda sidor, så lastvägen är symmetrisk.
Konsekvensen är okomplicerad. En öppen press ger tresidig åtkomst till dynan, vilket gör manuell laddning, sidomatning av långa delar och snabba dynbyten lätt, men ramen är mindre styv och böjer sig mer under belastning. En sluten press är mycket styvare och är det normala valet för progressiva stansar, högt tonnage, snäva toleranser och alla processer där glidparallellism är kritisk. Om delen är lång och måste matas genom sidan är en öppen ram med djup hals ofta det enda praktiska svaret; om detaljen är en precisionsstansning som produceras i takt, vinner den slutna ramen nästan alltid på livslängden. En mer detaljerad behandling av avvägningarna finns i denna jämförelse av pressdesigner av öppen typ och sluten typ , som täcker avböjningsargumentet mer djupgående.
| Faktor | Öppen typ (C-ram) | Stängd typ (H-ram) |
|---|---|---|
| Lastväg | Asymmetrisk; ram fungerar som en konsol | Symmetrisk; båda stolparna delar på lasten |
| Nedböjning under belastning | Högre, och det lutar rutschkanan | Låg, med mycket mindre glidlutning |
| Tillgång till formen | Tre sidor öppna | Endast främre och bakre fönster |
| Typiskt tonnageintervall | Lätt till medium | Medel till mycket tung |
| Passar bäst till | Enstationsverktyg, långa delar med sidmatning, jobbbutiker och korta serier | Progressiva och överföringsformar, högvolymstämpling, snäva toleranser |
| Dö livet | Kortare där toleransen är snäv | Längre eftersom avstånden förblir stabila |
| Fotavtryck | Kompakt, lätt att flytta | Större, behöver en rejäl grund |
| Automatisk passform | Enkelt med manuell eller robotlastning från sidan | Väl lämpad för coil lines, transfers och in-press automation |
En hybrid förtjänar ett omnämnande eftersom det är vanligt i praktiken: den halvslutna eller öppna ryggramen. Den lägger till en partiell koppling mellan stolparna bakom rutschbanan, vilket återställer en användbar mängd styvhet samtidigt som det mesta av sidoåtkomsten behålls. Det är en förnuftig mellanväg för butiker som behöver köra både enstationsarbete och måttligt progressivt arbete på samma maskin.
Ramstrukturen avgör styvheten. Drivningen bestämmer slagets form och, med det, omfattningen av processer som pressen kan köra.
A vevdrift är det enklaste och billigaste arrangemanget. Vevradien ställer in slaget, och glidhastigheten följer en sinusformad kurva som toppar i mitten av nedåtslaget. Den är snabb, effektiv och idealisk för blanking, piercing och ytformning.
An excentrisk växeldrift placerar ett kugghjul mellan svänghjulet och den excentriska axeln. Växeln minskar hastigheten och multiplicerar vridmomentet, så en tyngre last kan flyttas med samma motor och kopplingspaket. Excentriska kugghjulspressar är det traditionella svaret för djupgående, högtonnagearbeten såsom formning av stora paneler, där släden måste färdas långt och ändå leverera kraft.
A växeldrift använder ett länkage snarare än en enda vev. Den mekaniska fördelen ökar dramatiskt mot botten av slaget, vilket ger en långsam inflygning, ett kort uppehåll och en mycket hög kraft i slutet av färden. Den kombinationen är det som gör vipppressar väl lämpade för kallsmidning, myntning och limningsoperationer, där materialet måste tvingas flyta in i en formhålighet istället för att bara klippas eller böjas.
A servodrivning tar bort det fasta förhållandet mellan glidläge och vevvinkel. Glidrörelsen blir en programmerad profil. Den kan närma sig snabbt, sakta ner till en kontrollerad hastighet i kontaktögonblicket, stanna under belastning och återvända med hög hastighet. Vid djupdragning minskar detta risken för sönderrivning eftersom materialet dras med en hastighet som det tål; i form av höghållfast eller återfjädrande material tillåter den ett kalibreringsslag i botten. Samma flexibilitet stöder multi-mode rörelseprofiler som skulle vara omöjliga på en fast vev.
| Drivtyp | Strokekarakteristik | Kraft i botten av slaget | Typiska applikationer |
|---|---|---|---|
| Vev | Fast sinusformad rörelse | Nominellt tonnage near BDC | Blankning, piercing, grund formning, allmän stämpling |
| Excentrisk växel | Fast längre slaglängd med högre vridmoment | Hög, uthållig över en längre resa | Stor panelformning, djupa delar, tunga progressiva stansar |
| Toggle | Långsam nära botten med kort uppehåll | Mycket hög, koncentrerad på slutet | Kallsmidning, myntning, limning, formning av tjockt material |
| Servo | Programmerbar profil, dwell och reverse möjlig | Kontrollerad och repeterbar när som helst i profilen | Djupdragning, återfjädringskänslig formning, flerstegsoperationer |
Valet är inte rent tekniskt. En vevpress kostar mindre och är lättare att underhålla; en servopress kostar mer men kan ersätta två konventionella maskiner och en uppsättning manuella operationer. Ekonomin beror vanligtvis på hur mycket av besparingen i arbete och sekundära operationer som kan återvinnas under tärningens livstid.
Nästan varje masstillverkad metalldel har passerat en press minst en gång. Processerna delar upp sig i några igenkännbara grupper och varje grupp ställer specifika krav på maskinen.
Blanking skär en form ur arket i ett slag; piercing slår hål i den. Båda är skjuvoperationer som genomförs över en mycket kort sträcka, vilket innebär att de passar toppen av kraftkurvan perfekt. Kraven är högt tonnage, en styv ram för att hålla formspelet konstant och snabb cykling. Progressiva stansar staplar blankning, håltagning, formning och trimning till en remsa, och de behöver en press med sluten ram med en styv bädd och bra glidparallellism, eftersom varje station ärver inriktningsfelet från den före den.
Dessa operationer deformerar material snarare än att separera det. Böjning och lätt formning kräver måttlig kraft över en längre rörelse, så en press med en vettig slaglängd och en lämplig kudde är rätt verktyg. Myntning och prägling kräver motsatsen: extrem kraft över nästan ingen resa, vilket är där vipp- och excentriska växellådor tjänar sin plats.
Djupteckning pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Open-Type Single-Point Servo Press för djupritning Enpunktsservopress av öppen typ för djupdragning och sträckning, med direktdrivning med högt vridmoment, ett 350 mm halsdjup och 1250 kN kapacitet. Visa produkt → BLAS125 enpunktsservopress av öppen typ, är specificerad för djupdragning och kombinerar ett långt, kontrollerbart slag med ett kuddarrangemang som passar kopparbete snarare än enkel blankning.
Kallsmidning tvingar metall att flyta inuti en form vid rumstemperatur. Krafterna är stora, deformationen är kraftig och lasten kommer med en kort, tung puls i botten av slaget. Toggle-linkage-pressar är byggda för exakt denna profil: en långsam, kraftfull ansats, en kort uppehållstid som låter materialet fylla håligheten och en snabb återgång. Maskiner i denna klass, såsom denna  BLKP-650 Kallsmide med hög deformationstyp Press Kraftig kallsmidesvipppress med 6500 kN kapacitet, 8 mm nominellt tryckslag, högstyv ram och integrerad ejektor för svåra deformationsarbeten. Visa produkt → kallsmidesvipppress med hög deformation, är designad kring balanserad slaggeometri, som håller glidbanan kvadratisk under de off-centrerade belastningar som smidesformar genererar, och runt en ram som är tillräckligt styv för att hålla hålrummets dimensioner genom tusentals cykler.
Batterihus och liknande kapslingar är långa, tunnväggiga dragna delar som tillverkas i mycket stora mängder. Processen är i grunden en krävande dragning med snäv väggtjocklekstolerans, grunda men upprepade formningssteg och ett hårt krav på att delar kommer ut platt och fyrkantig. Eftersom delarna ofta tillverkas av breda rullar på automatiserade linjer behöver pressen en bred bädd, en styv stängd eller tung öppen ram och förmågan att hålla tolerans över hela bäddbredden snarare än bara i mitten. Specialbyggda maskiner som denna  BLPC2-160 High-Tonnage Open-Type Double-Point Battery Shell Press Öppen typ av dubbelpunkts batteriskalspress placerad för storskalig batterikomponentformning och batteriskalapplikationer i högvolymproduktion. Visa produkt → högtonnage, ultrastabil batteriskalpress är konfigurerad för den kombinationen av sängbredd, tonnage och repeterbarhet.
Inte alla jobb passar en kompakt formyta. Breda paneler, apparatomslag och långa strukturella sektioner behöver antingen en bred bädd eller en djup hals som låter materialet passera bredvid rutschkanan. Deep-throat öppna pressar existerar av exakt denna anledning: de byter ut viss styvhet för förmågan att mata ett stort ark genom sidan av maskinen medan formen förblir monterad på sängen.
Tryckval blir oftast fel när processen definieras efter att maskinen köpts. Att arbeta i omvänd ordning tar längre tid i offertskedet och sparar månader senare.
Ordningen har betydelse eftersom varje steg begränsar nästa. En förändring av ritningsdjupet kan till exempel tvinga fram ett längre slag, vilket ändrar stängningshöjden, vilket kan tvinga fram en helt annan ramstorlek. Frysning av processen tar först bort det mesta fram och tillbaka.
Inköpspriset för en press är det lägsta antalet under dess livstidskostnad. De större siffrorna är verktyg, energi, underhåll och oplanerade stillestånd, och de påverkas av specifikationsval som gjorts år tidigare.
Verktygets livslängd beror på inriktningen. Var tionde millimeter av glidlutning eller ramavböjning uppträder som ojämnt spelrum, och ojämnt spel innebär grader, kantslitage, skavning och spruckna stansar. En press som är tillräckligt styv för jobbet kommer ofta att betala för skillnaden i ramkostnad enbart genom förlängd stanslivslängd, speciellt på progressiva stansar där ett enda stationsfel stoppar hela linjen.
Energiförbrukningen domineras av svänghjulet och motorstorleken. En press med ett överdimensionerat svänghjul återställer hastigheten snabbare mellan slagen och drar en jämnare ström, medan en som kör vid dess gräns cyklar motorn hårt och värmer höljet. På servopressar ändras bilden: frekvensomriktaren drar toppström under formningen, så elförsörjningen, kablage och eventuellt energiåtervinningsarrangemang förtjänar uppmärksamhet i specifikationsstadiet snarare än vid driftsättning.
Säkerhetskraven är inte förhandlingsbara och blir allt mer specifika. Mekanisk bevakning, förreglade grindar, ljusridåer med muting för automatisk matning, tvåhandskontroll för manuella laststationer och ett bromsövervakningssystem som verifierar stoppprestanda är den normala baslinjen. Tonnageövervakning och formskydd är lika viktiga i praktiken, eftersom de förvandlar ett långsamt verktygsfel till en stoppad maskin och en notering i underhållsloggen.
Två andra kostnader underskattas rutinmässigt. Tryckluft används för motvikt, kopplingsmanövrering och pneumatiska kuddar, och läckor i den kretsen visar sig som oregelbunden kopplingsrespons och glidande balans. Smörjning är den andra: automatiska cirkulationssystem med filtrering och tryckövervakning omvandlar det som brukade vara en manuell daglig uppgift till ett schemalagt filterbyte, och de fångar en pump som inte fungerar innan den blir en märkt gib.
En mekanisk press är en robust maskin, men den slits på förutsägbara ställen, och slitaget är mätbart långt innan det blir synligt i delarna.
En press som hålls på ett schema kan köras i årtionden. En presskörning tills något går sönder brukar ta en tärning, en produktionsvecka och en kundrelation med sig. Skillnaden i kostnad mellan de två tillvägagångssätten är till största delen administrativ: en checklista, en uppsättning toleranser och någon som är ansvarig för att registrera siffrorna.
Det sista steget är att verifiera att maskinen som erbjuds fortfarande kommer att vara lämplig om fem år, när detaljblandningen har ändrats och toleranserna har skärpts. Några kontroller täcker det mesta av risken.
Leverantörer med egen tillverkning tenderar att svara på dessa frågor med ritningar och mått snarare än med adjektiv. Bolun bygger till exempel sitt presssortiment kring ett produktionssystem med full kedja som täcker design, tillverkning av kärnkomponenter och slutmontering, vilket är arrangemanget som gör ett lastdiagram och en avböjningssiffra meningsfull snarare än ungefärlig. Köpare som utvärderar en leverantör av kraftpress bör behandla möjligheten att producera dessa siffror på begäran som ett första filter, långt innan priset kommer in i diskussionen.
En kraftpress är en enkel idé som utförs med ovanlig precision: lagra energi i en roterande massa, släpp den genom en länk som multiplicerar kraften och styr resultatet så noggrant att en stans kan skära, böja eller dra metall till inom en bråkdel av en millimeter, tiotusentals gånger om dagen. Allt som betyder något i specifikationen följer av den meningen.
Tonnaget talar om taket. Kraftkurvan talar om var i slaget du kan använda den. Ramen berättar hur mycket av den förblir centrerad på tärningen. Frekvensomriktaren talar om för dig om rörelsen är fast eller programmerbar. Dynan, sängen och stängningshöjden talar om för dig om ditt verktyg passar och om det kommer att överleva.
Få de fem sakerna rätt och pressen blir den minst intressanta maskinen i fabriken, vilket är precis vad det borde vara. Missförstå dem och det blir flaskhalsen varje konversation börjar med.
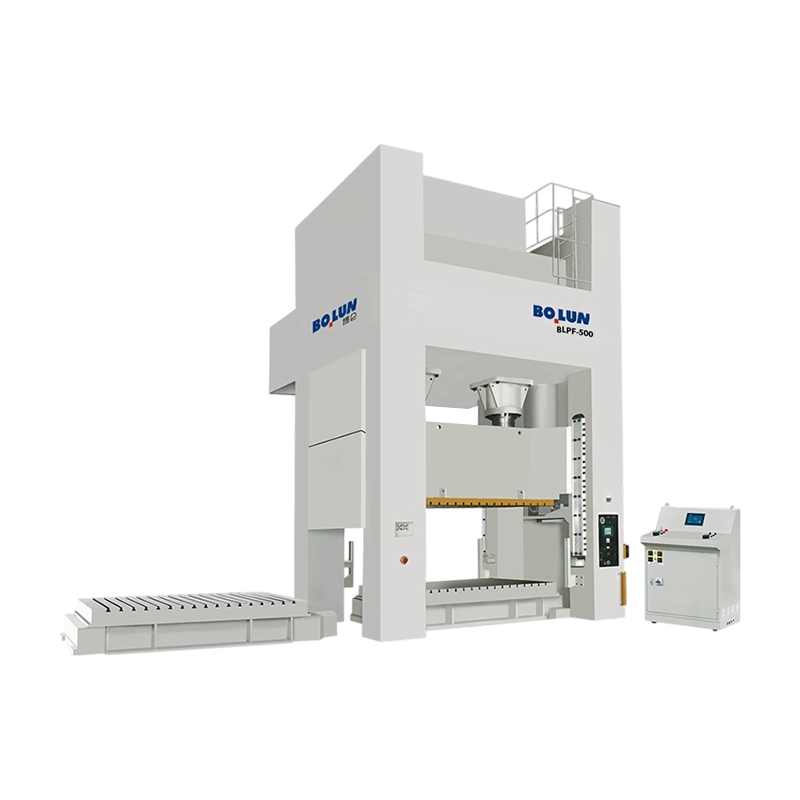


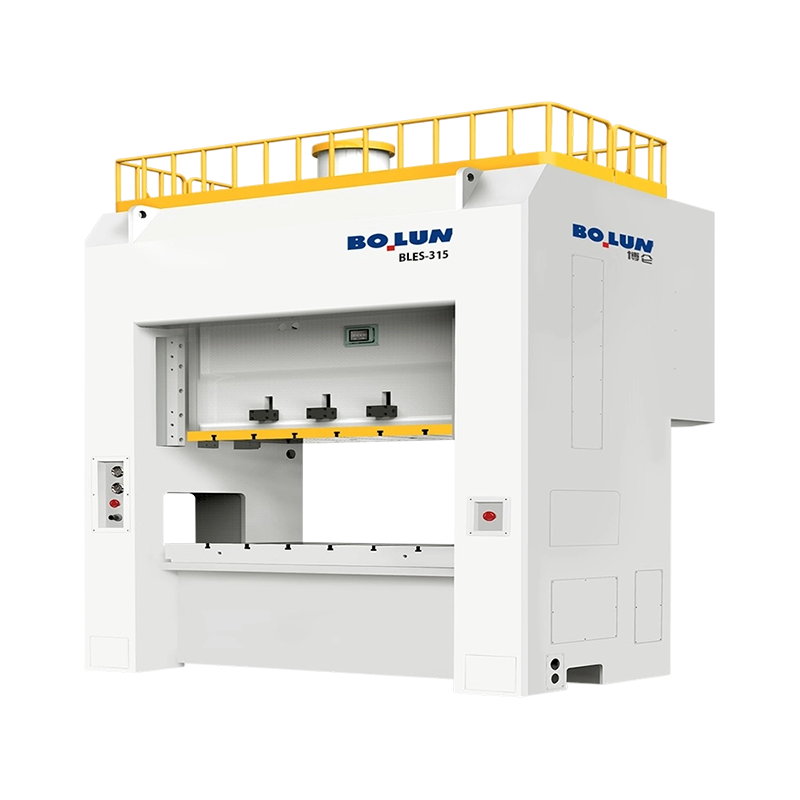
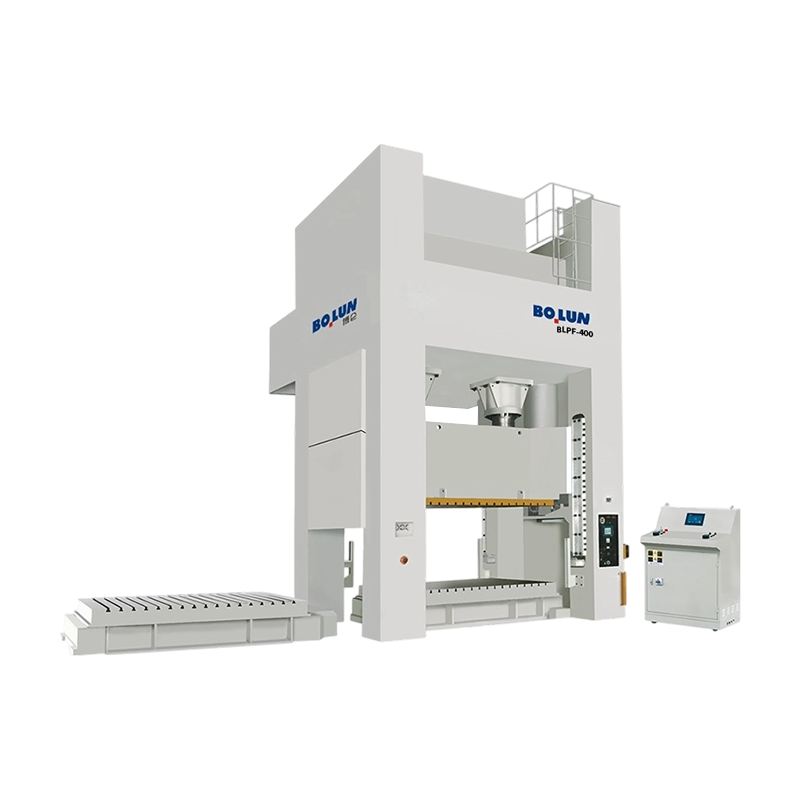
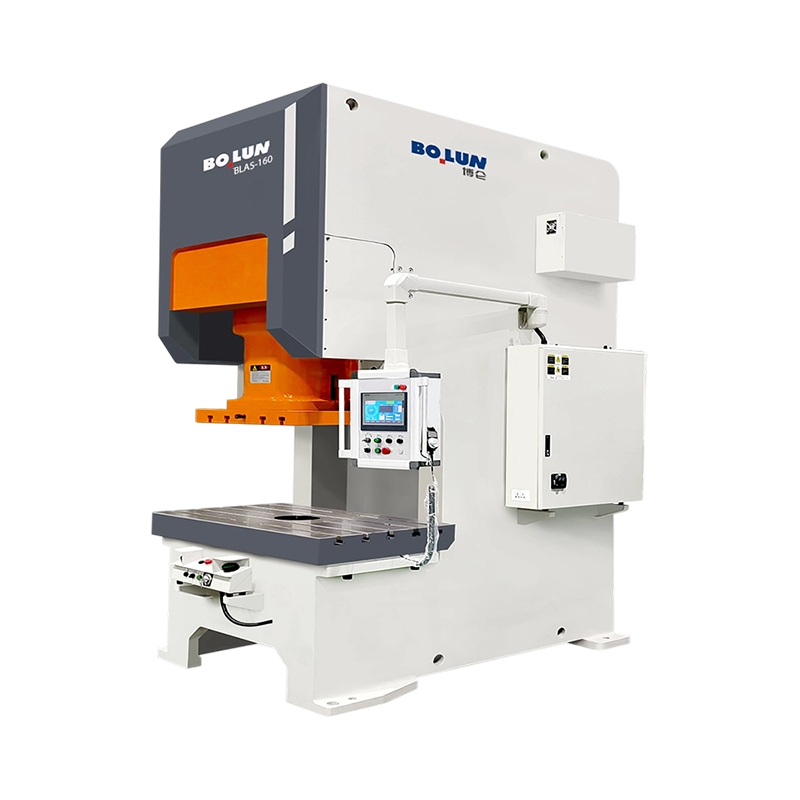
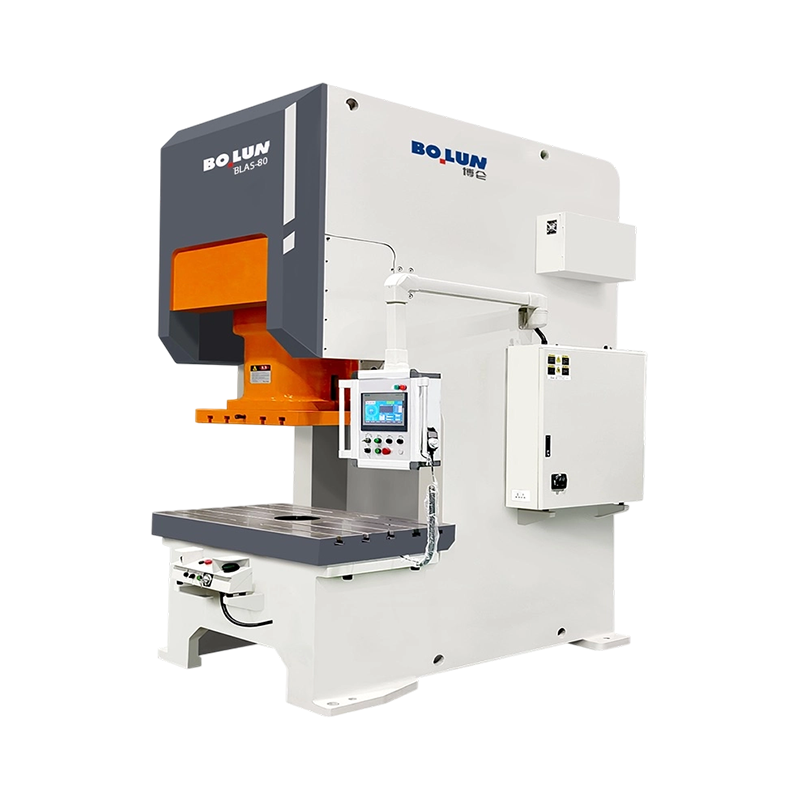
Sätt en 160-tons press med öppen ram och en 160-tons press med sluten ram ...
En fabrik för fästelement i Taizhou får en förfrågan från en leverantör av...
Single Point Design En drivanslutning i mi...
En tillverkare av medelstora fästelement stod nyligen inför ett välbekant ...
Två pressar kan både bära en 200-tons namnskylt och fortfarande producera ...
Vad är en Power Press? A kraftpress - även kallad stämplingspr...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

