
En inköpsingenjör som jämför en offert på 200 ton hydraulpress med en offert på 200 ton mekanisk kraftpress hittar ofta två olika maskiner, två olika kostnadsstrukturer och två olika produktionslöften, även när tonnagetalet är identiskt. Det händer eftersom "powerpress" vanligtvis betyder en mekanisk press som drivs av ett svänghjul, koppling, vevaxel, excentrisk växel eller vipplänkage, medan en hydraulisk press använder trycksatt olja i en cylinder för att generera kraft. Den praktiska skillnaden är inte bara strömkällan. Det förändrar hur kraften byggs upp genom slaget, hur snabbt släden rör sig, hur lätt kraften kan justeras, vad som händer vid överbelastning och vilken typ av verktyg och underhåll som verkstaden måste planera för.
Det korta svaret: välj en kraftpress när högvolym, repetitiv stämpling och formning kräver snabbhet, repeterbarhet och låg kostnad per del. Välj en hydraulisk press när processen kräver full slagkraft, justerbart tryck, lång uppehållstid, djupdragning eller flexibilitet vid låg volym. Om jobbet behöver både programmerbar rörelse och mekanisk hastighet är en servokraftpress mittvägen. Resten av denna jämförelse förklarar var dessa skillnader kommer ifrån och hur de påverkar verkliga köpbeslut.
På en mekanisk kraftpress vrider motorn ett svänghjul som lagrar kinetisk energi. En koppling kopplar den energin till en vevaxel, excentrisk axel eller vippmekanism, och sliden rör sig upp och ner på en fast mekanisk cykel. Kraften som är tillgänglig vid släden är inte konstant. Den stiger när vevvinkeln närmar sig nedre dödpunkten, där den mekaniska fördelen är störst. Det är därför en mekanisk press klassad till 200 ton kan leverera mycket mindre än 200 ton i mitten av slaget men når sin fulla värdering nära botten av slaget.
Detta beteende är idealiskt för stansning, håltagning, trimning, ytlig formning och många stämplingsoperationer eftersom arbetet sker nära nedre dödpunkten, där pressen är starkast. Den fasta cykeln gör den också snabb och mycket repeterbar. När kolven är inställd och tärningen är korrekt följer varje slag nästan samma rörelse. Avvägningen är begränsad flexibilitet: att ändra kraftkurvan innebär vanligtvis att maskinen, drivningen eller verktyget ändras.
En hydraulisk press bygger kraft genom hydrauliskt tryck som verkar på en kolv eller kolv. Pumpen, ventilen och cylindersystemet kan bibehålla trycket under stora delar av slaget, så kraften är närmare konstant. Tryckinställningen kan ofta justeras med en övertrycksventil eller proportionell kontroll, och sliden kan stanna under belastning under en viss tid. Det gör hydrauliska pressar användbara för djupdragning, formpressning, prägling, uträtning och processer där materialet måste hållas under tryck istället för att slå i en enda punkt.
Slagkontroll är en av de tydligaste skillnaderna. En mekanisk press har en slaglängd fixerad av vevaxelns radie eller excentrisk geometri. Det nedre dödläget kan justeras på vissa mönster, men den grundläggande rörelseprofilen ställs in av drivenheten. En hydraulpress kan byggas med ett mycket längre, justerbart slag, och kolvens hastighet och tryck kan ändras för olika delprogram. Den flexibiliteten är värdefull när en verkstad kör flera jobb på en maskin eller när en djup del behöver långsam formning och tryckhållning.
Servopressar är inga hydrauliska maskiner, men de suddar ut de gamla kategorierna. Eftersom servomotorn kan backa, pausa eller bromsa kolven vid valda positioner, kan en servokraftpress skapa en rörelsekurva för att dra eller forma utan energiförlusterna från ett hydrauliskt system. För en verkstad som behöver hydraulisk processkontroll vid mekanisk presshastighet är en dubbelpunktsservopress med sluten ram ofta det mer produktiva valet.
Hastighet är där mekaniska kraftpressar vanligtvis vinner. En mekanisk press kan köras med höga slag per minut, med snabba inflygnings-, arbets- och returdelar av cykeln. Hydrauliska pressar är i allmänhet långsammare eftersom olja måste pumpas och ventileras genom systemet, och kolven kan behöva kontrollerad acceleration och retardation. För en stämpellinje med stora volymer som tillverkar miljontals små delar, påverkar den hastighetsskillnaden direkt arbetskostnad, maskinantal och golvyta.
Hydraulisk presses can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| Variabel | Hydraulisk press | Power press |
|---|---|---|
| Kraftkälla | Hydraulvätska under tryck | Mekaniskt svänghjul, koppling, vev, excentrisk växel eller vipp |
| Tvinga över stroke | Nästan konstant; justerbar | Varierar med vevvinkel; topp nära nedre dödpunkten |
| Slagkontroll | Justerbar, ofta programmerbar | Fast med vev eller excentrisk; servo tillåter programmerbar kurva |
| Hastighet | Långsammare, särskilt närmande och återvändande | Snabba, repeterbara, höga slag per minut |
| Överbelastningsskydd | Övertrycksventil och tryckgräns | Hydraulisk överbelastning, klippstift eller kopplingsslirning |
| Typisk passform | Djupdrag, låg volym, fullslagskraft, försök | Blankning, stämpling, formning, produktion i hög volym |
Överbelastningsbeteende spelar roll när en tärning är felinriktad eller ett ämne dubbelstaplas. En hydraulisk press kan begränsa kraften genom en avlastningsventil, så systemet stannar eller går förbi innan ramen och verktyget ser en destruktiv spik. En mekanisk press behöver en annan skyddsstrategi, såsom en hydraulisk överbelastningscylinder, klippstift eller kopplingsslirning. Dessa system fungerar, men de kan kräva inspektion och återställning efter en händelse.
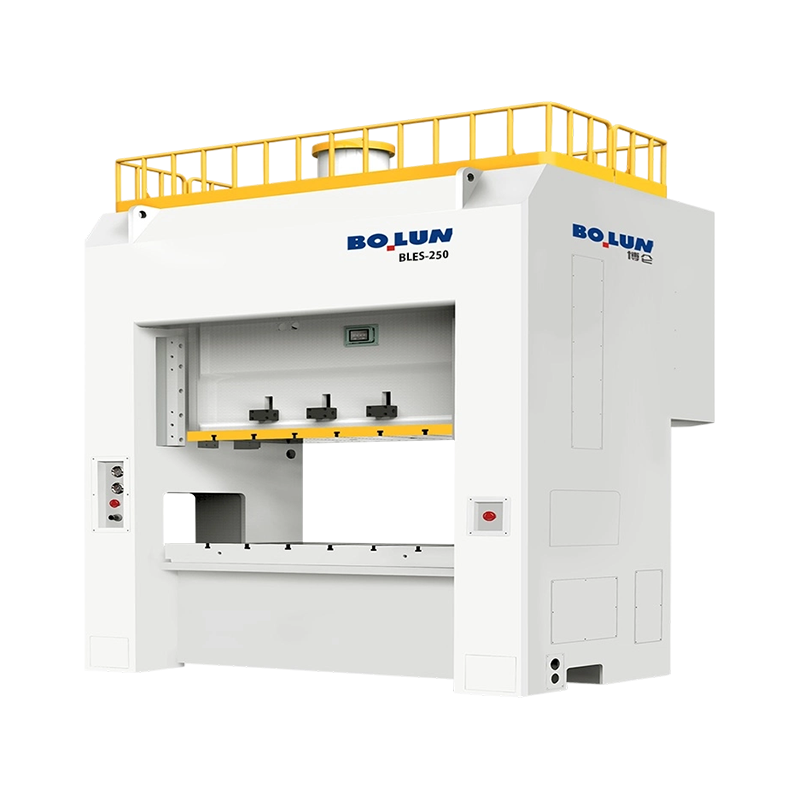 BLES-250 Double-Point Servo Press med sluten ram för djupritning Dubbelpunktsservopress med sluten ram med 2500 kN kapacitet, 25 200 J energi och stabil lastfördelning för stora precisionsstämplings- och djupdragningsarbeten. Visa produkt →
Verktyg och noggrannhet skiljer sig också åt. Mekaniska pressar är kända för utmärkt repeterbarhet på bottendödpunkten, vilket stöder konsekvent deltjocklek vid blankning och myntning. Hydrauliska pressar kan vara mycket exakta med sluten kretsstyrning, men oljetemperatur, ventilrespons och tryckstabilitet måste hanteras. För djupdragning har hydraulpressen ofta en fördel eftersom den kan hålla tryck medan materialet flyter. För höghastighetsstämpling har den mekaniska pressen vanligtvis fördelen eftersom cykeln är snabb och kraftkurvan är förutsägbar.
De flesta köpmisstag inträffar när en butik enbart jämför tonnage. En 300-tons hydraulpress och en 300-tons mekanisk press är inte utbytbara bara för att siffrorna stämmer överens. Den korrekta matchningen beror på processenergin, slagpositionen där arbetet utförs, önskad uppehållstid och produktionshastigheten. I allmänhet ser applikationskartan ut så här:
Initialt pris är endast ett nummer på offerten. En mekanisk kraftpress har vanligtvis en enklare drivlina och lägre kostnad per slag vid hög volym, men den behöver ett robust fundament, noggrant underhåll av kopplingar och bromsar och ordentligt stansskydd. En hydraulisk press kan kosta mer att köra eftersom pumpen och kylsystemet förbrukar energi även mellan slag, och oljans renhet, filtrering och tätningstillstånd blir rutinmässiga problem. Den mekaniska pressen vinner ofta på energi per del i kontinuerlig produktion; den hydrauliska pressen vinner ofta på flexibilitet per del i högblandat arbete.
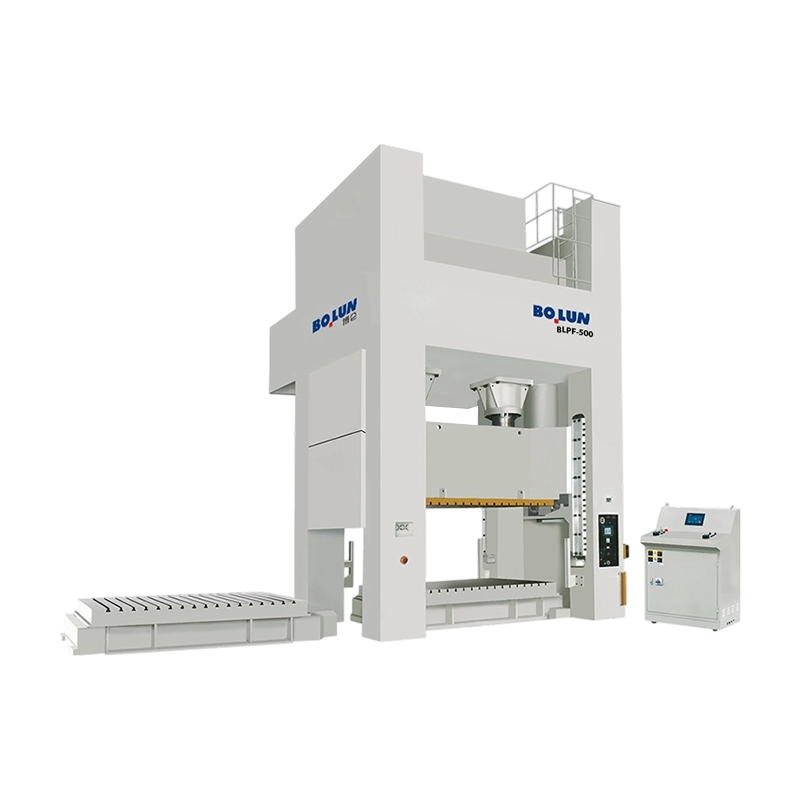 BLPF-500 Wide-Bed, sluten dubbelpunkt excentrisk kugghjulspress Bredbäddad dubbelpunkts excentrisk kugghjulspress med 5000 kN kapacitet och 3300 x 1300 mm bord för stora progressiva stansar och plåttillverkning. Visa produkt →
Tid från golv till golv är en annan praktisk faktor. En mekanisk press med automatisk matning, en spollinje och snabb stansbyte kan ge mycket hög effekt med få operatörer. En hydraulisk press kan behöva längre cykeltider, men den kan utföra jobb som kräver flera mekaniska pressar eller speciella dämpningssystem. Beslutet bör baseras på delfamiljen, årlig volym, bytesfrekvens och kompetensnivån hos underhållsteamet.
Börja med processen, inte maskinkategorin. Skriv ner material, tjocklek, delstorlek, erforderlig kraft vid varje steg av slaget, slaglängd, slag per minut, uppehållstid och formvikt. Fråga sedan om kraften måste vara konstant genom slaget eller koncentrerad nära nedre dödpunkten. Om svaret är konstant kraft, är en hydraulisk press vanligtvis den naturliga passformen. Om svaret är toppkraft nära botten med hög hastighet, är en mekanisk kraftpress vanligtvis den bättre investeringen. Om svaret ändras efter jobb kan en servopress erbjuda det bredaste processfönstret.
 BLKP-650 Kallsmide Power Press Kallsmidespress av vipptyp med 6500 kN kapacitet, integrerad ejektor och högstyv ram för tjocka komponenter som behöver stabil deformation och kontrollerad formning. Visa produkt →
Kontrollera också strukturen som bär kraften. Pressar av öppen typ ger bra åtkomst för stora eller besvärliga delar, medan pressar med sluten ram motstår nedböjning och håller formområdet stabilare under tung belastning. För kallsmidning väljs ofta mekaniska pressar av vipptyp eftersom länkaget multiplicerar kraften nära botten av slaget och ger en mekanisk fördel som hydraulsystem kan ha svårt att matcha med samma cykelhastighet. För ett bredare ramverk om ramstilar och deras produktionsimplikationer, se detta kraftpressstyrning av öppen eller stängd typ .
De viktigaste skillnaderna mellan en hydraulisk press och en kraftpress beror på kraftgenerering, slagkontroll, hastighet, överbelastningsbeteende och processpassning. En kraftpress använder lagrad mekanisk energi och en fast eller programmerbar mekanisk cykel för att leverera hög hastighet och repeterbarhet, med maximal kraft nära bottens dödpunkt. En hydraulisk press använder vätsketryck för att leverera justerbar, nästan konstant kraft genom slaget, med mer flexibilitet men generellt lägre cykelhastigheter. Varken är allmänt sett bättre. Det rätta valet är det som matchar kraftkurvan, uppehållsperioden, volymen och verktygskraven för de delar du faktiskt kör.
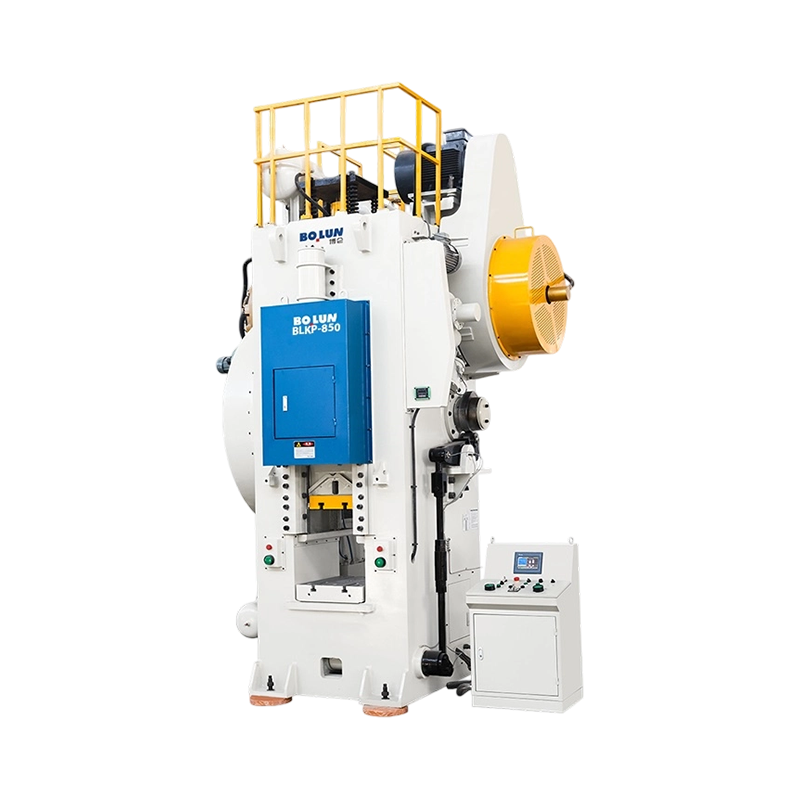


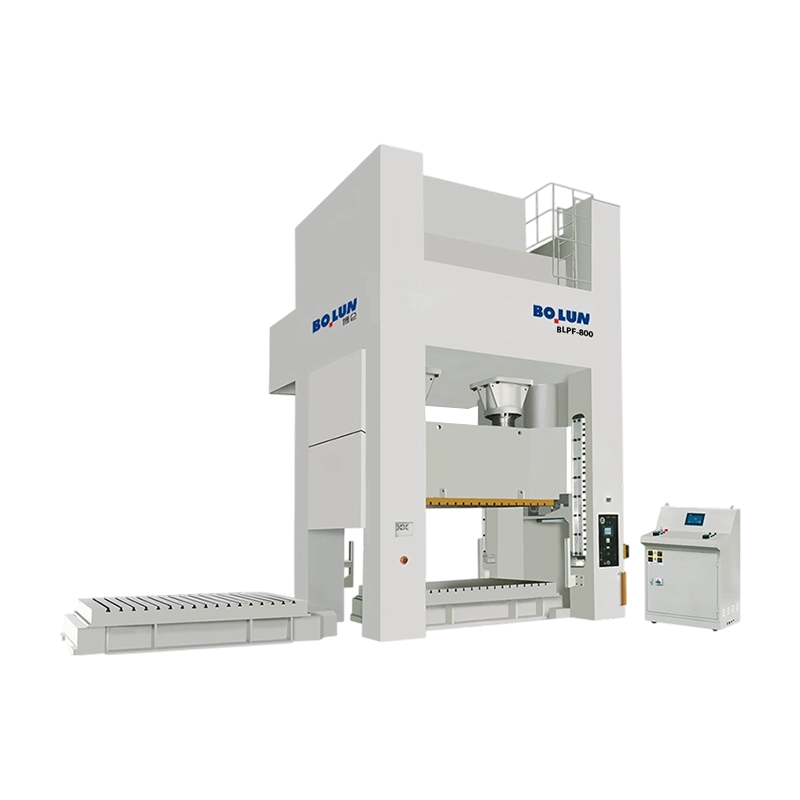
En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
Vad är en Power Press? A kraftpress - även kallad stämplingspr...
Förstå mekaniska kraftpressar och deras väsentliga funktioner ...
En köpare som jämför en 45-tons press med öppet gap för en konsollinje får...
När du planerar att producera medelstora eller små metalldelar i stora vol...
Två pressar kan både bära en 200-tons namnskylt och fortfarande producera ...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

