
När du planerar att producera medelstora eller små metalldelar i stora volymer, kommer formningsmetoden du väljer att avgöra inte bara din kostnad per styck utan även den dimensionella konsistensen du kan hålla. Kallformningsteknik har blivit en standardväg för tillverkning av fästelement, bussningar, växlar och fordonskomponenter eftersom den använder råmaterial mer effektivt och stärker delen utan värmebehandling. Det viktiga är att själva tekniken bara är lika bra som pressen som bär den. I styckena nedan förklarar vi vad kallformning faktiskt innebär, var det är vettigt och vad man ska titta efter när man väljer en kallsmidespress.
Kallformning är en metallbearbetningsprocess som plastiskt deformerar metall vid rumstemperatur eller nära rumstemperatur med hjälp av formar och stansar. Till skillnad från varmsmide finns det inget uppvärmningssteg, så metallen behåller sin ursprungliga kornstruktur samtidigt som den får styrka genom arbetshärdning. Metoden används för att tillverka delar från tråd, stångmaterial eller slugs, vanligtvis i flerstationspressar som kombinerar skärning, extrudering och rubbningsoperationer i en cykel.
Termen "kallformning" överlappar ibland med "kallsmidning" och "kallrubrik", beroende på applikationen och regionen. I praktiken täcker kallformning en bred familj av processer där arbetsstycket flyttas genom en serie verktyg för att nå en slutlig form. Den röda tråden är att all deformation sker under materialets omkristallisationstemperatur, vilket ger den färdiga delen bättre måttnoggrannhet och en slätare yta än varmbearbetning.
För en tillverkare är det uppenbara överklagandet förmågan att förvandla enkla råvaror till komplexa delar med minimalt avfall. Processen kan automatiseras på speciella formpressar, och den är särskilt effektiv för symmetriska delar som stift, axlar, muttrar, bultar och hylsor.
Kallformning är en sekvens av kontrollerade deformationssteg. Materialet klipps till på längden och placeras sedan i en form där en eller flera verktygsstationer formar det. De grundläggande deformationslägena är:
Varje deformationsläge skapar en annan lastprofil. Framåtpressning kräver hög axiell kraft, medan bakåtsträngsprutning kräver en robust ram för att motstå reaktionskrafterna. Sturning kan ge plötsliga sidobelastningar som kan skada en lättbyggd press. Därför måste maskinen som väljs för kallformning vara styv, stabil och kapabel att leverera repeterbar kraft under hela slaget.
Inte varje metall kan kallformas framgångsrikt. Materialet måste ha tillräckligt med duktilitet för att deformeras utan att spricka, och pressen måste dimensioneras för att klara flödespåkänningen för den valda legeringen. Vanliga kallformningsmaterial inkluderar:
| Material | Typiska egenskaper | Kallformningsöverväganden |
|---|---|---|
| Lågkolhaltigt stål | Hög duktilitet, lätt att arbeta, bra ytfinish | Lämplig för högvolymsfästen och smådelar |
| Legerat stål | Högre hållfasthet efter arbetshärdning, bra seghet | Kräver högre presstonnage och noggrannare verktygsdesign |
| Rostfritt stål | Korrosionsbeständig, arbetet härdar snabbt | Högre kraft behövs, verktygsslitage kan vara betydande |
| Koppar och mässing | Utmärkt formbarhet, bra elektrisk ledningsförmåga | Låga kraftkrav, lämplig för elektriska komponenter |
| Aluminium | Lätt, bra korrosionsbeständighet | Kräver noggrann smörjning och ytkontroll |
När du jämför materialegenskaper, kom ihåg att pressen måste ge tillräckligt styvt spelrum och ramstyvhet för att förhindra nedböjning. En avböjning i ramen kan förvandla en mindre tvärsnittsvariation till en kasserad del.
Kallformning kan sänka produktionskostnaderna och förbättra produktkvaliteten på ett sätt som bearbetning eller varmsmidning inte kan. De viktigaste fördelarna är:
I praktiken är den avgörande faktorn ofta den totala kostnaden per del snarare än maskinpriset. En något högre pressinvestering kan snabbt motiveras av besparingarna i material, arbete och efterbehandling.
Kallformning är inte ett universellt svar. Det fungerar bäst för delar som är ungefär symmetriska och har måttlig komplexitet. När deformationsförhållandet ökar, ökar också den kraft som krävs och påfrestningen på verktyget. Några viktiga risker att förstå:
Dessa risker är hanterbara när du börjar med en press som är konstruerad för kallformningslaster, snarare än en kraftpress för allmänna ändamål som skjuts bortom dess designhölje.
Pressen är hjärtat i varje kallformningscell. I kallsmideapplikationer är en mekanisk press av vipptyp ofta att föredra eftersom vipplänkaget skapar en långsammare, mer kontrollerbar kraft nära botten av slaget. Detta gör att materialet kan fylla formhåligheten helt och samtidigt bibehålla ett balanserat slag. Till exempel BLKP400 mångsidig kallsmide vipppress erbjuder en balanserad slaglängd för applikationer som behöver både precision och repeterbarhet utan att offra produktionen.
 BLKP-400 mångsidig kallsmidesvipppress med balanserat slag Denna 4000 kN vipppress erbjuder ett balanserat slag för precisionskallsmide, med flexibla slaglängder och ett 550 × 660 mm arbetsbord, lämpligt för att rubba, mynta och dimensionera i flerstationsuppsättningar. Visa produkt →
När du utvärderar en maskin, börja med önskat tonnage. Kallsmidekrafterna kan vara flera gånger högre än en jämförbar stämplingsoperation. En press som endast är klassad för den beräknade belastningen kan misslyckas vid full deformation eftersom belastningstoppen är plötslig och kort. Du behöver en kudde av reservkapacitet. Det är där en robust ram och en väldesignad vippmekanism gör verklig skillnad. För högre deformationsarbete, den BLKP650 robust kallsmidespress med hög deformation är byggd för kraftiga deformationsförhållanden och hjälper till att upprätthålla stabila kraftkurvor även i krävande produktionskörningar.
 BLKP-650 Robust högdeformationspress för kallsmide Med en kapacitet på 6500 kN och ett tryck på 8 mm är denna press designad för kraftig deformation och tjocka komponenter, med en högstyv ram och integrerat ejektorsystem för pålitlig produktion. Visa produkt →
Att förstå skillnaden mellan en kall smidespress och en allmän press kan rädda dig från ett kostsamt misstag. Om du vill ha en snabb uppfräschning av grunderna kan du läsa vår artikel om vilken kallsmidepressmaskin är . Den guiden förklarar de strukturella och drivande skillnaderna i klarspråk. Med den bakgrunden kan du ställa bättre frågor när du jämför offerter från olika leverantörer.
Kallformning används inom många sektorer. Biltillverkare litar på det för fästelement, axlar och kulstiftsämnen. El- och elektronikindustrin använder kallformning för terminaler, kontakter och uttag. Hårdvara och konstruktionsapplikationer inkluderar gångjärn, ankare och precisionsstift. I alla fall är den röda tråden ett stort behov av konsekvent geometri och strukturell integritet.
Kvalitetssäkringen börjar med själva presssystemet. Formslitaget förändrar kraftprofilen över tiden, så det är viktigt att övervaka belastning och slag vid varje station. Många moderna kallformningsceller inkluderar optiska mätsystem som kontrollerar dimensioner på prov utan att sakta ner produktionen. Ju stabilare pressen är, desto längre är verktyget inom toleransen och desto mindre sannolikt är det att du producerar skrot.
För kallformningsjobb med ultrahög tonnage är trycket på ramen och formen hårt. Det är därför tunga modeller som BLKP850 industriell styrka, kraftig kallsmidespress finns. Denna klass av utrustning är avsedd för komponenter som kräver höga deformationskrafter samtidigt som den håller bädden tillräckligt stabil för att hålla snäva toleranser över en lång produktionshorisont.
 BLKP-850 Industriell styrka Kraftig kallsmidespress En 8500 kN kraftig press med en ultrastyv ram och 180 mm förtjockad bolster, den bibehåller stabilitet under höga belastningar, idealisk för krävande smidning av fordons- och maskinkomponenter. Visa produkt →
Kallformningsteknik erbjuder en tydlig väg till lägre kostnader och högre styrka för rätt delfamilj. Men processen beror på en maskin som är specialbyggd för de belastningar den kommer att se. Innan du bestämmer dig för en spec, verifiera maskinens ramstyvhet, slaglängdsjusteringsområdet och tillgängligt tonnage för den faktiska delvolymen. Om ditt projekt involverar icke-standardiserade dimensioner eller unika deformationssekvenser, kan en tillverkare med ett internt designteam ofta tillhandahålla en skräddarsydd lösning. Det mest effektiva nästa steget är att skicka dina detaljritningar till en pålitlig pressleverantör och begära en genomförbarhetsgranskning med kraftberäkningar och en produktionsoffert.


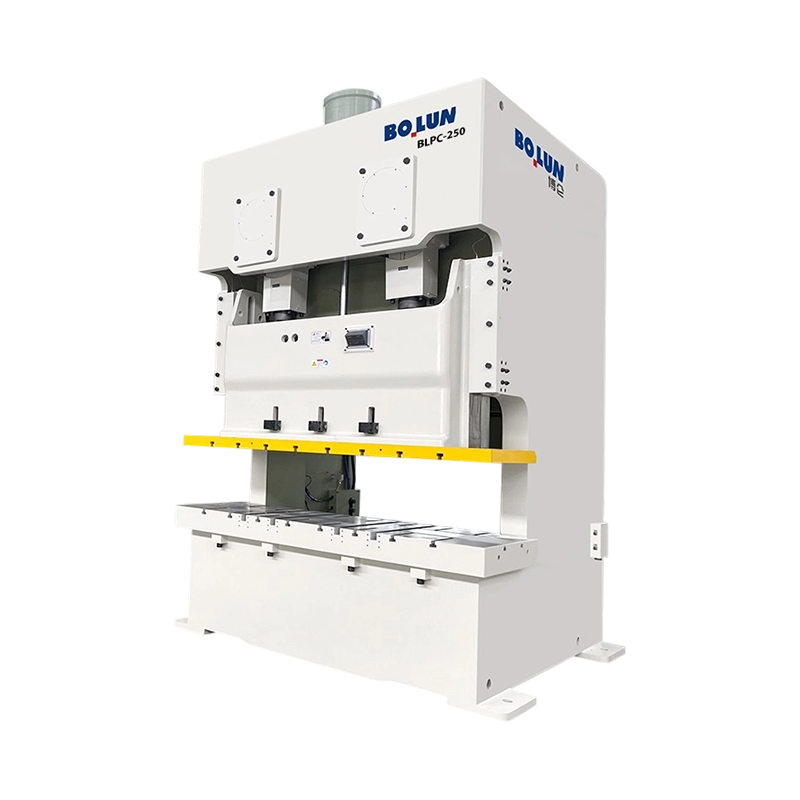
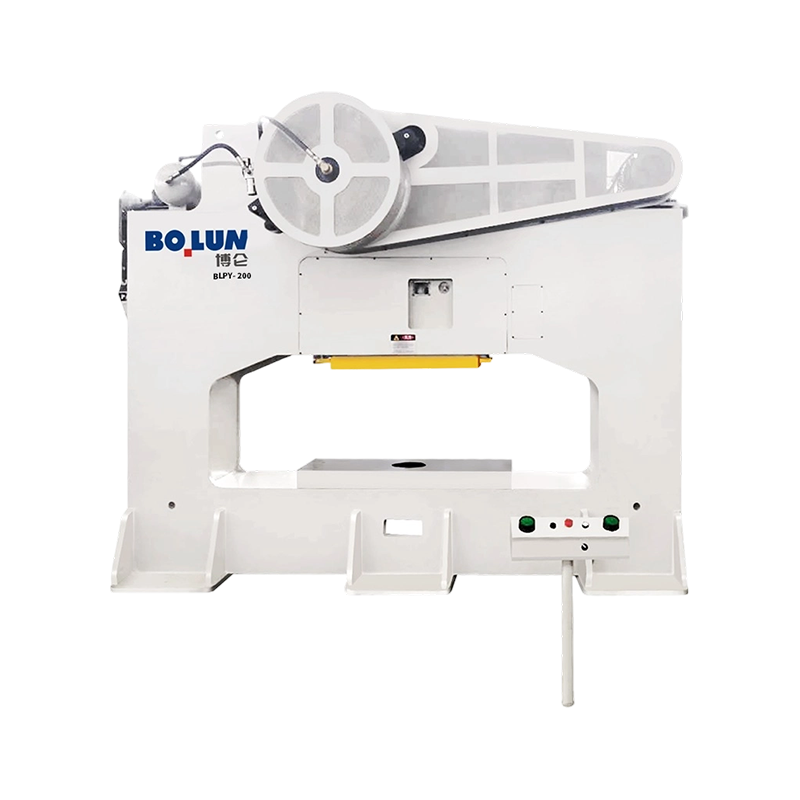
En produktionschef går in på ett ingenjörsmöte med en bunt ritningar för e...
Det korta svaret: Vilken ramtyp passar ditt arbete An kr...
En tillverkare av medelstora fästelement stod nyligen inför ett välbekant ...
En fabrik för fästelement i Taizhou får en förfrågan från en leverantör av...
Sätt en 160-tons press med öppen ram och en 160-tons press med sluten ram ...
En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

