
En produktionschef vid en mellanstor metallkomponentfabrik stod nyligen inför ett problem som många verkstadsgolv stöter på när de går från bearbetning till kallformning. Företaget hade vunnit ett kontrakt för en liten, höghållfast fläns med en ytterdiameter på cirka 22 mm, och målproduktionshastigheten var 180 stycken per minut. Den befintliga hydraulpressen kunde inte hänga med. Cykeltiden var för lång, skrotet klättrade och delens hårdhet varierade från batch till batch. Anläggningen behövde uppenbarligen en kallformningsmaskin, inte en annan stanspress för allmän ändamål.
Denna situation är inte ovanlig. Kallformning omformar metall vid rumstemperatur, vilket innebär att materialet hårdnar istället för att värmas upp. Resultatet är en nästan nätformad del med utmärkt styrka och en slät yta, men maskinen som utför detta arbete måste väljas med omsorg. Tonnage, slaglängd, ramstyvhet och formen på kraftkurvan avgör om operationen går smidigt i åratal eller misslyckas inom månader. Den här artikeln går igenom vad en kallformningsmaskin faktiskt gör, vilka specifikationer som betyder mest, var de dolda riskerna sitter och hur man utvärderar en leverantör innan du gör en beställning.
En kallformningsmaskin är en mekanisk press med hög kraft som omformar metall vid omgivningstemperatur. Arbetsstycket sitter mellan en stans och en stans, och pressen driver in stansen i materialet. Metallen ger efter och flyter in i formhåligheten och tar formen av verktyget. Till skillnad från varmsmidning värmer inte kallformning arbetsstycket, så deformation uppstår genom arbetshärdning snarare än omkristallisation.
Rent praktiskt skapar detta flera mätbara resultat. Materialutnyttjandet är högt. En kall formad del kräver ofta endast 5 procent eller mindre skrot, jämfört med 20 till 30 procent för bearbetning från stånglager. Ytfinishen är ljus, fri från skala och vanligtvis klar för plätering eller målning utan extra förberedelse. Mekaniska egenskaper förbättras eftersom töjningshärdning höjer sträckgränsen och hårdheten, varför många säkerhetskritiska fästelement och konstruktionsdelar är kallformade. Produktionshastigheten är också hög, med en kallformningsmaskin som kan köra 150 till 300 stycken per minut beroende på detaljens geometri och pressdesign.
Terminologin på marknaden kan vara förvirrande. Vissa leverantörer kallar dessa maskiner för kallsmidespressar, kallhuvudmaskiner eller kallformare. Frasen kall smidespressmaskin används ofta omväxlande med kallformningsmaskin, men det finns subtila skillnader. Cold heading fokuserar på att rubba eller styra operationer för att bilda huvudet på fästelement. Kallformning täcker ett bredare spektrum av deformation, inklusive extrudering och myntning. Innan köpbeslutet är det värt att förstå vad som definierar en kallsmidespressmaskin och hur den skiljer sig från en vanlig stämpelpress.
Den mest relevanta maskinkategorin för en kallformningsoperation med hög tonnage och hög precision är kallsmidespressen av vipptyp. Toggle-länkaget producerar en kraftkurva som ökar kraftigt nära botten av slaget, vilket ger operatören en kort uppehållsperiod där materialet hinner fylla formen under maximalt tryck. Det är precis vad kallformning kräver, och det är därför de flesta seriösa kallformningslinjer är uppbyggda kring vipppressar snarare än vanliga vevpressar.
En kallformningsmaskin omvandlar rotationsenergi från en motor till ett enda, kontrollerat slag med hög kraft. Vevaxeln driver en vevstake och vipplänkage. När veven roterar börjar vipplänkarna rätas ut. Nära botten av slaget är länkarna nästan i linje, och den mekaniska fördelen blir mycket hög. Detta gör att pressen kan leverera en kraftsprängning som kan nå hundratals ton medan släden bara färdas en kort sträcka.
Huvudkomponenterna i en kallformningsmaskin är ramen, som ger den strukturella styvheten som håller släden i linje; sliden, som bär stansen; vipplänkaget eller knogleden, som förstärker ingångskraften; svänghjulet, som lagrar energi och håller maskinen i rörelse smidigt genom cykeln; kopplingen och bromsen, som startar och stoppar glidningen säkert; ejektorsystemet, som tar bort den färdiga delen från formen efter varje slag; och motviktscylindrarna, som minskar stötar och hjälper till att upprätthålla exakt glidrörelse.
Själva formningsprocessen har flera steg, ofta hanteras i en enda maskin med flera stationer. Sekvensen börjar med matning, där spol- eller stångstock rätas ut, kapas till längd och överförs till den första formstationen. Sturning uppstår då när stansen komprimerar ämnet och materialet flyter utåt för att bilda ett huvud eller en fläns. Vid extrudering tvingas ämnet genom en form, vilket minskar tvärsnittet eller bildar en axel. Coining tillämpar en slutlig högtrycksdeformation som bringar delen till sin slutliga form och dimensioner. Slutligen trycker utkastningen ut den färdiga delen ur formen och för den till nästa steg i raden.
Den viktigaste skillnaden mellan en vipppress och en enkel vevpress är kraftkurvan. På en vevpress sjunker kraften när sliden närmar sig nedre dödpunkten. På en vipppress stiger kraften brant nära botten. Detta innebär att en vipppress producerar ett högre verkligt tryck vid den punkt där formen stängs, vilket är exakt där kallformning behöver det.
Överväg till exempel en kallformningsoperation som producerar ett 22 mm ämne. En 400-tons vipppress kan ge 380 ton verklig kraft vid en position 3 mm över nedre dödpunkten, medan en 400-tons vevpress kanske bara levererar 280 ton i samma position. Denna lucka har betydelse när du formar hårdare material eller försöker uppnå fullständig formfyllning utan att utveckla inre sprickor.
Flera klassificeringssystem hjälper köpare att förstå vilka maskiner som finns på marknaden. De mest användbara distinktionerna är genom drivmekanism, ramkonstruktion och glidanslutning.
Vipppressen är standarden för högtonnage kallformning. Dess länkage ger en hög kraft i botten av slaget och ett kort arbetsslag, vilket gör den idealisk för extrudering, prägling och efterbehandling. Den är också kompakt, så en 260-tons vipppress har ofta ett mindre fotavtryck än en 315-tons vevpress med samma formningskapacitet.
Mekaniska vevpressar är enklare och snabbare, vilket gör dem användbara för ytlig rubbning eller styrning när detaljgeometrin inte är särskilt komplex. Däremot är deras kraftkurva mindre lämpad för djupsträngsprutning eller högdeformationsoperationer. Om du väljer en vevpress för kallformning måste du verifiera att den tillgängliga kraften nära nedre dödpunkten är tillräcklig för hela formningssekvensen.
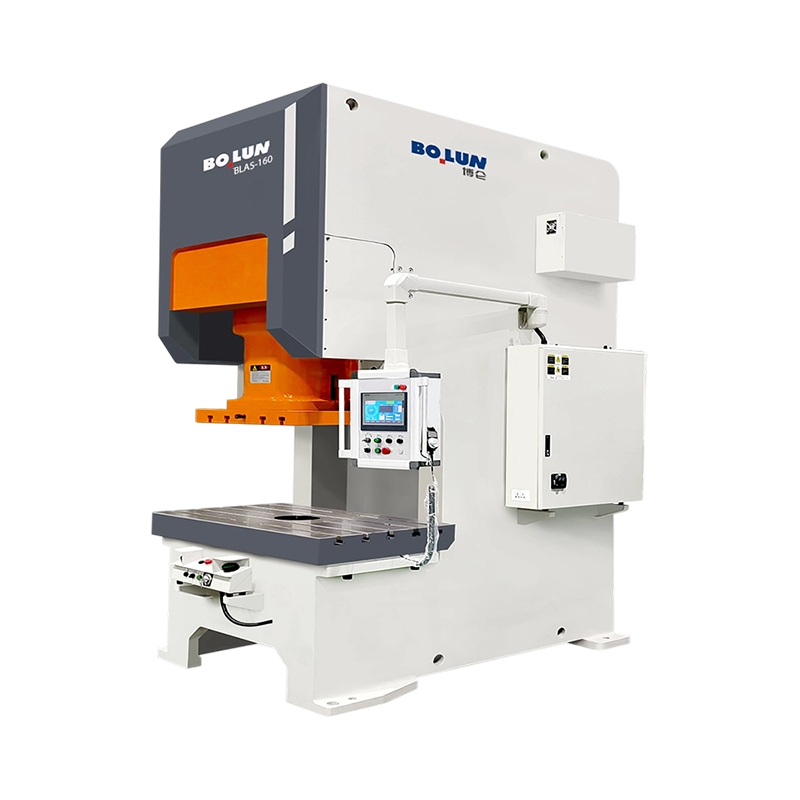
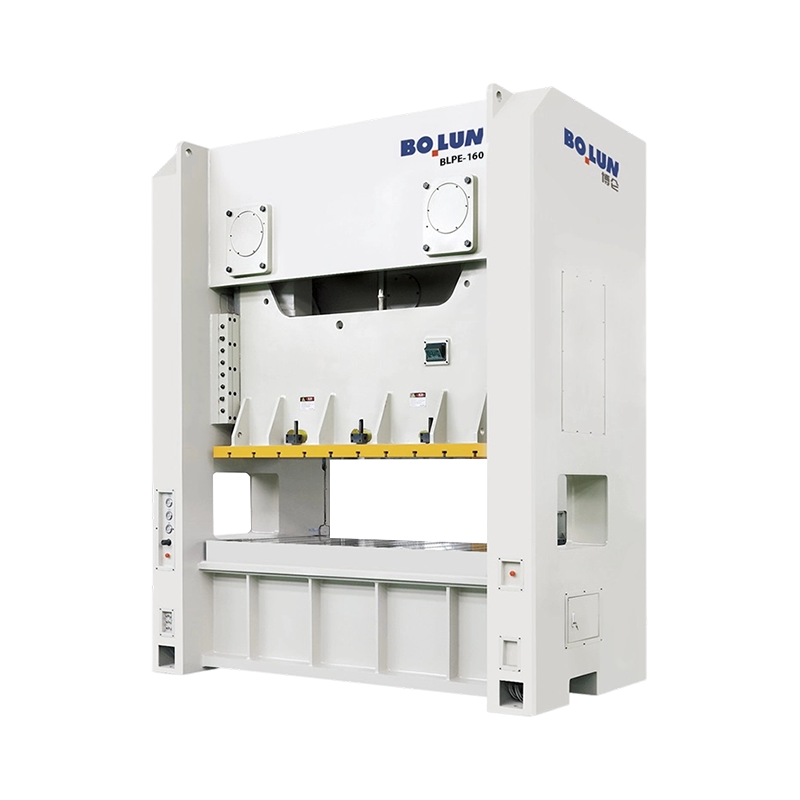
Öppna rampressar, ibland kallade C-frame pressar, ger enkel åtkomst till stansområdet och är väl lämpade för små delar och snabba stansbyten. Pressar med sluten ram, även kallad raksidapressar, ger högre styvhet och bättre glidinriktning. Denna distinktion blir kritisk när formningsbelastningen är förskjuten eller delen kräver mycket snäva toleranser. För kallformning är en press med sluten ram vanligtvis det säkrare valet eftersom ramen inte sträcker sig lika mycket under belastning, och sliden förblir parallell över formytan.
Antalet glidanslutningspunkter påverkar hur pressen fördelar lasten. Enpunktspressar är lämpliga för symmetriska delar som är centrerade på bordet. Dubbelpunktspressar sprider belastningen över två anslutningspunkter, vilket minskar risken för glidlutning. För kallformning, där belastningar utanför centrum är vanliga, förbättrar en dubbelpunktspress parallelliteten och förlänger livslängden.
| Konfiguration | Force nära BDC | Typisk hastighet | Bästa användningen | Avvägning |
|---|---|---|---|---|
| Växla typ | Hög | 30 till 60 SPM | Kallsmidning, extrudering, myntning | Kortare slag, mer komplex koppling |
| Vevtyp | Måttlig | 60 till 150 SPM | Grunt rubrik, upprörande | Mindre kraft nära botten av slaget |
| Öppen ram | Måttlig | Brett utbud | Små delar, snabba stansbyten | Lägre styvhet, mer avböjning |
| Stängd ram | Stabil | Brett utbud | Hög-precision, high-tonnage work | Höger cost, less die area access |
| Enkelpunkt | Centrerad belastning | Varierar | Symmetriska delar | Skjut tilt under off-center belastning |
| Dubbelpunkt | Balanserad belastning | Varierar | Off-center eller multi-station delar | Mer komplex, högre kostnad |
Listan över tekniska parametrar på ett maskindatablad kan vara överväldigande. Följande specifikationer är viktigast vid kallformning, och var och en påverkar om maskinen kan hantera dina delar, dina stansar och dina produktionsmål.
Nominellt tonnage är den maximala kraft som pressen levererar på ett specificerat avstånd över nedre dödpunkten. På en vipppress är arbetsfönstret smalt, så du måste kontrollera att den kraft som krävs för din del faller innanför det fönstret. Om delen behöver 200 ton kraft vid 5 mm över BDC, kan det hända att en 315-tons press med en kraftstyrka på endast 2 mm inte levererar tillräckligt tryck i rätt ögonblick.
Slaglängden avgör hur långt rutschkanan färdas. Kallformning kan göras med ett kort arbetsslag eftersom materialet bara flyter en begränsad sträcka, men verktyget behöver också plats för lastning, formning och utkastning. Mät den totala slaglängden och jämför den med dina krav på stanshöjd och delar borttagning.
Slidjustering ger dig vertikal flexibilitet att köra olika dies. Stängningshöjd är avståndet från sängen till rutschkanan i botten av slaget. Om stängningshöjden är för liten kommer formen inte att passa. Om den är för stor kommer inte pressen att applicera den fulla kraften som visas på dess namnskylt. Båda siffrorna bör kontrolleras mot dina formmått innan du undertecknar inköpsordern.
Hastighet is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Sängen och rutschbanan bestämmer det maximala formavtrycket. Kallformningsformar kan vara stora när de inkluderar flera stationer. Bekräfta att pressen har tillräckligt med bordsyta för att ta emot din tärning, delöverföringssystemet och eventuella säkerhetsskydd som krävs.
Många kallformningsoperationer kräver en stark ejektor för att trycka ut den färdiga delen ur formen. Om ejektorkraften är för låg eller slaget för kort, kan delen förbli fast i formen, vilket orsakar ett stopp och potentiellt skada verktyget. Fråga tillverkaren om den nominella ejektorkraften och bekräfta att den matchar din delgeometri.
Ramböjning under full belastning påverkar direkt detaljnoggrannheten och verktygets livslängd. Fråga tillverkaren om deformationsvärdet vid det nominella tonnaget. En press med sluten ram avböjer vanligtvis mindre än en press med öppen ram, vilket är anledningen till att kallformning med hög precision vanligtvis kräver den slutna ramkonstruktionen.
För små till medelstora kallsmidda delar erbjuder en 260-tons vipppress en vettig balans mellan kompakt fotavtryck och användbar formningskraft. En maskin i denna klass kan stödja ett brett utbud av standarddelar utan att slösa energi på en överdimensionerad ram.
 260-tons kallsmidespress för precisionssmide Denna kompakta 260-tons vipppress erbjuder en nominell kapacitet på 2600 kN, variabel hastighet upp till 50 spm, och ett 500x600 mm arbetsbord, vilket gör den lämplig för höghastighetsprecision kallsmidning av små elektronik- och hårdvarukomponenter. Visa produkt →
Materialet som ska kallformas bestämmer tonnagekravet, verktygsdesignen och antalet formningssteg. Kallformning fungerar bäst på sega metaller som kan deformeras utan att spricka. De vanligaste materialen är lågkolstål som AISI 1010 och 1018, medelkolstål som AISI 1035 och 1045, legerade stål som AISI 8620 och 4140, rostfria stål som 304 och 316, aluminiumlegeringar som 6063 och 6063 inkl. fosforbrons och några titanlegeringar.
Den viktigaste materialegenskapen är duktilitet, vanligen mätt genom förlängning eller areaminskning. Om ett material har låg duktilitet kan delen spricka under formningsslaget. Hårdare material kräver mer kraft, vilket pressar maskinen närmare dess nominella tonnage. Arbetshärdningshastigheten har också betydelse eftersom ett material som härdar snabbt kan behöva ett glödgningssteg mellan formningsstegen.
| Material | Typisk tillämpning | Förlängning | Formningssvårigheter | Anteckningar |
|---|---|---|---|---|
| Lågkolhaltigt stål | Fästelement, fästen | 25-45 % | Lätt | Låg hållfasthet, hög duktilitet |
| Mellankolstål | Strukturella delar | 15-25 % | Måttlig | Höger force, careful die design |
| Rostfri 304 | Korrosionsbeständiga delar | 40-50 % | Måttlig | Arbetet hårdnar snabbt, högre tonnage |
| Aluminium 6061 | Lättviktskomponenter | 12-20 % | Måttlig | Smörjkritisk, lägre tonnage |
| Mässing CuZn37 | Elektriska terminaler | 15-30 % | Lätt | Utmärkt formbarhet, minskar verktygsslitage |
| Titan klass 2 | Flyg- och rymddelar | 20-25 % | Hårt | Hög tonnage, tooling life risk |
Innan du slutför ett materialval, be din formkonstruktör att bekräfta att delen kan tillverkas inom den valda maskinens tonnage och slaglängd. Det är också värt att kontrollera att materialets sträckgräns inte överstiger den praktiska gränsen för den press du funderar på.
Kallformningsmaskiner ger en specifik uppsättning fördelar som gör dem attraktiva för högvolymproduktion. Att förstå dessa fördelar hjälper dig motivera investeringen för ditt driftteam och din ekonomiavdelning.
Kallformning är inte den rätta lösningen för varje del, och att förbise dess gränser kan leda till kostsamma fel. Följande risker bör vara en del av din utvärdering innan du förbinder dig till en maskin.
Dessa risker är hanterbara när du väljer en maskin med tillräcklig kapacitet och styvhet. Ett av de bästa sätten att skydda din investering är att beräkna formningskraften exakt och sedan köpa en press med inbyggd kapacitetsmarginal.
Beslutsprocessen bör börja med delen, inte med maskinen. När du väl känner till detaljens geometri, material och nödvändiga produktionshastighet kan du arbeta dig igenom en logisk sekvens av val.
Beräkna kraften som behövs för att kyla din specifika del innan du jämför maskiner. Använd en formningskraftsberäkning baserad på material, tvärsnitt och friktion. Fråga din dysleverantör om en uppskattning också. Välj sedan en press som ger dig minst 15 till 20 procent mer tonnage än det beräknade kravet.
För extrudering, myntning och kallformning med hög deformation är en press av vipptyp den bättre matchen. Om du bara gör ytlig rubbning kan en vevpress fungera, men du måste fortfarande bekräfta att den tillgängliga kraften nära nedre dödpunkten är tillräcklig.
Ett vanligt misstag är att köpa den största tonnagepress man har råd med. Större pressar har större bäddar, högre energiförbrukning och långsammare cykler. En 260-tonsmaskin kan vara mer produktiv än en 850-tonsmaskin för små delar, helt enkelt för att den är lättare att automatisera och snabbare att cykla.
Lita inte bara på den maximala mängden. Be tillverkaren om en kraftkurva som visar hur mycket kraft som finns på olika avstånd över nedre dödpunkten. Detta kommer att berätta om pressen kan hantera dina specifika formfyllningskrav.
Stansen och formen måste vara byggda för att hantera materialet och den nödvändiga deformationen. Om du formar ett höghållfast stål, be om en maskin med justerbar glidhastighet och en styv ram. Kontrollera om glidstyrningarna är härdade och utbytbara och om smörjsystemet täcker alla djupformande slitpunkter.
Kallformande delar behöver ofta anpassade verktygsgränssnitt, utmatningssystem och matningsmekanismer. Tillverkaren bör kunna tillgodose icke-standardiserade dimensioner och processkrav. En leverantör som bara erbjuder standardmodeller kanske inte passar din produktionslinjelayout eller dina automationsplaner.
För flerstegsformning och mångsidig produktion erbjuder en 400-tons vipppress ett balanserat slag och högre deformationsförmåga. Detta är en användbar mellanväg för växter som producerar en blandning av storlekar och behöver en maskin som kan hantera både grunda och djupa formningsoperationer.
 400-tons kallsmidespress med balanserat slag Vipppressen på 400 ton ger en kapacitet på 4000 kN och justerbara slaglängder på 160 eller 180 mm, idealisk för flerstegsprocesser som att rubba och mynta på ett 550x660 mm arbetsbord, med elektrisk skjutjustering för installation. Visa produkt →
För tungt arbete med industriell styrka, levererar en 850-tons vipppress det högsta tonnaget i klassen och passar delar som kräver avsevärd deformation över ett stort tvärsnitt. Maskiner i detta sortiment väljs vanligtvis för strukturella komponenter med stora volymer och stora fästelement.
 850 ton tung växelpress för högbelastningsformning Denna kraftiga press på 850 ton har en styv ram, 600x700 mm arbetsbord och 8 mm tryckslag, lämpad för krävande fordons- och maskindelar, med integrerad smörjning och fotoelektrisk säkerhet. Visa produkt →
En kallformningsmaskin är en kapitalinvestering som bör tjäna din fabrik i femton till tjugo år. De tekniska specifikationerna har betydelse, men leverantörens förmåga att stödja maskinen under dess livslängd spelar lika stor roll.
Fråga om ramavböjning, glidparallellitet och spelrumsspecifikationer. Begär lasttestcertifikat och materialcertifieringar för ram, vevaxel och vipplänkar. Kontrollera tillverkarens bearbetnings- och monteringsförmåga. En leverantör med ett eget produktionssystem kan kontrollera kvaliteten bättre än ett handelsföretag som helt enkelt monterar utlagda komponenter. Den tekniska rådgivningen du får före köpet och svaret du får efter ett haveri beror båda på samma ingenjörsteam på presstillverkare .
Bekräfta reservdelslager och ledtider. Om en kritisk del misslyckas och du måste vänta sex veckor på en ersättning, stannar din produktionslinje. Fråga om garantivillkor, installationssupport, operatörsutbildning och förebyggande underhållsscheman. Kontrollera att tillverkaren kan hantera icke-standardiserade verktyg, motoralternativ eller automatiserade matningssystem. En leverantör som erbjuder en enda service från design till installation kommer att spara tid och pengar när maskinen redan står på ditt golv.
När maskinen väl är installerad och igång håller kvalitetssäkringen din produktion stabil. Kallformning ger mycket repeterbara delar, men den repeterbarheten beror på verktyget, materialmatningen och maskinens kondition.
En välskött kallformningsmaskin med kontrollerade verktyg och materialmatning kan leverera tiotals miljoner delar per decennium med minimal stilleståndstid.
Den kallformningsmaskin du köper idag kommer att fungera i årtionden om du väljer rätt specifikationer. Börja med delen. Beräkna kraften, bekräfta slaget, verifiera formhöjden och kontrollera bordsytan. Se sedan bortom databladet på maskinens styvhet, växelkopplingsdesign och leverantörens serviceförmåga. En 400-tons vipppress som är välbyggd och välstödd är värd mer än en större maskin som är svår att underhålla. Om du utvärderar kallformningsmaskiner systematiskt, kommer du att undvika de vanligaste köpmisstagen: att köpa för lite tonnage, ignorera ramavböjning och förbise vikten av utkastarkraft och stansåtkomst. Rätt utrustning kommer att hålla ditt produktionsgolv igång smidigt, med lägre skrothastigheter och mer jämn detaljkvalitet än du kan uppnå med någon annan formningsmetod.
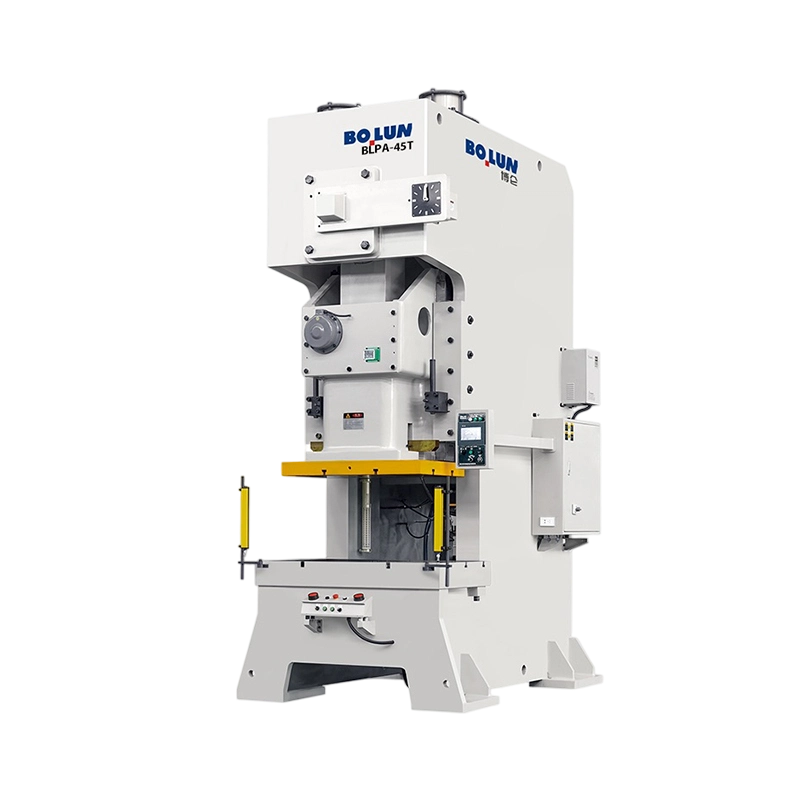


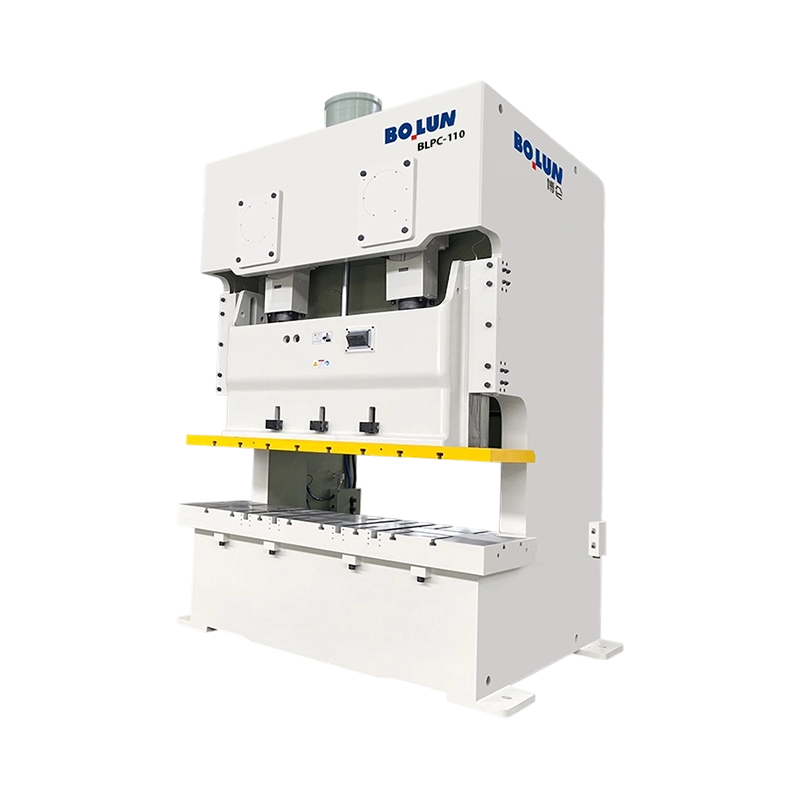
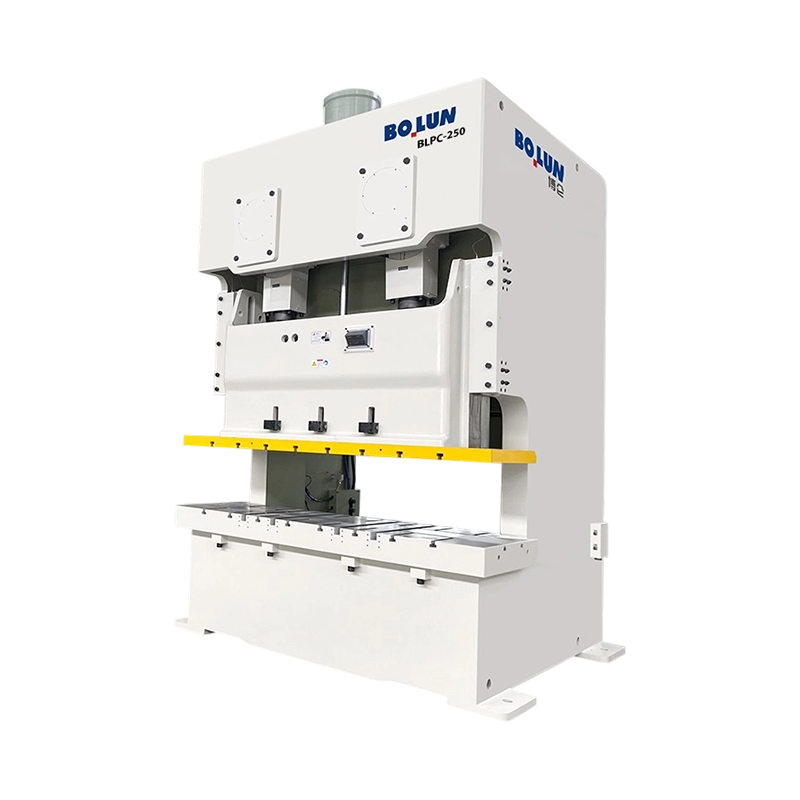
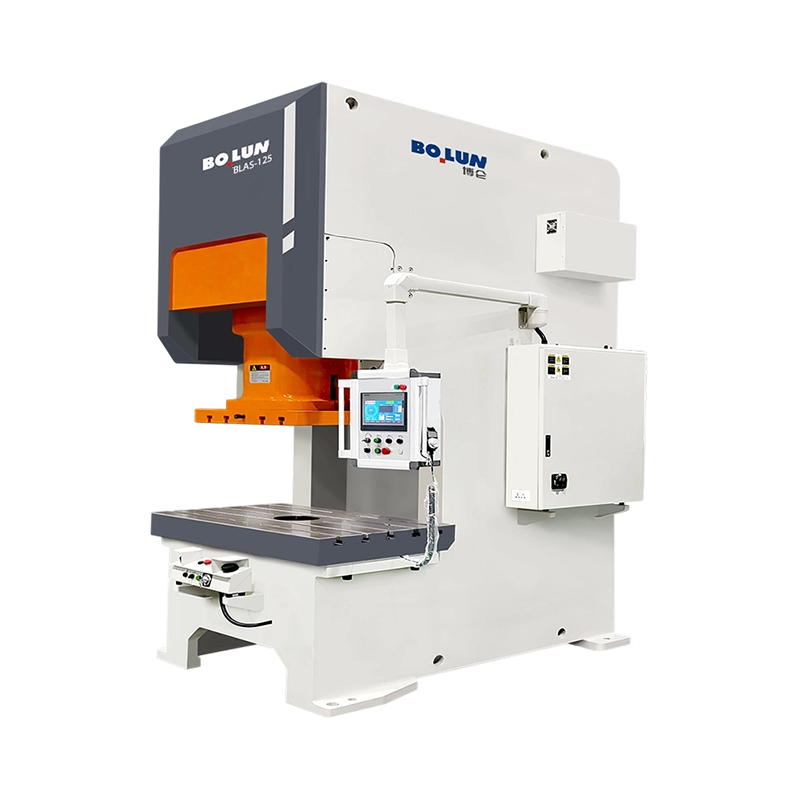
Två pressar kan både bära en 200-tons namnskylt och fortfarande producera ...
Kraftpressmaskiner klassificeras på två huvudsakliga sätt: genom ...
Förstå mekaniska kraftpressar och deras väsentliga funktioner ...
När du planerar att producera medelstora eller små metalldelar i stora vol...
Börja med köpbeslutet, inte definitionerna En inköpsingenjör som jäm...
En press är inte en maskinkategori. Det är en familj av metallformningsmas...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

