
En press är inte en maskinkategori. Det är en familj av metallformningsmaskiner som definieras av ram, drivning, kolvanslutningspunkter och avsedd process. Det är därför två maskiner med samma tonnage kan bete sig väldigt olika på samma stans: en kan hålla en bred panel platt, en annan kan nå in i en djup hals och en tredje kan leverera ett långsamt, kontrollerat drag utan stötar. För en köpare är den användbara frågan inte bara "vilka är de olika typerna av pressar?" men "vilken presstyp matchar stämman, tärningen och produktionsrytmen?"
Det korta svaret: välj mekaniska vevpressar eller excenterpressar för stabil stämpling med hög volym, servopressar när kolvrörelsen måste vara programmerbar, vipppressar för kallsmidning och dimensionering med hög kraft, och konstruktion med öppen eller stängd ram enligt delstorlek, bäddbredd och belastning utanför centrum. Hydrauliska och pneumatiska pressar fyller andra nischer. Avsnitten nedan förklarar vad som ändras mellan typer och var specifikationsrisken sitter.
De flesta industriella pressval börjar med den kraftgenererande principen. Tabellen nedan ger arbetsjämförelsen; resten av artikeln förklarar detaljerna som påverkar formdesign, fotavtryck och driftskostnad.
| Tryck på typ | Kraftprincip | Typisk passform | Huvudsaklig avvägning |
|---|---|---|---|
| Mekanisk vevpress | Svänghjul och koppling driver en vevaxel med fast slagrörelse | Blankning, piercing, grund formning, allmän stämpling | Snabbt och enkelt, men slagprofilen är fixerad |
| Excentrisk växelpress | Kugghjulsdrift och excentrisk axel ger högt vridmoment över ett längre slag | Kraftig stämpling, djupa partier, breda bäddar, tungt arbete | Mer kraft och styvhet, med större massa och kostnad |
| Växla tryck | Knogelkoppling multiplicerar kraften nära botten av slaget | Kallsmidning, myntning, dimensionering, högtrycksarbete med korta slag | Hög mekanisk fördel, men inte idealisk för långa drag |
| Servopress | Servomotorn styr ramposition, hastighet och uppehåll | Djupdragning, flerstegsformning, höghållfasta material | Flexibel rörelse, med mer kontrollkomplexitet |
| Hydraulisk press | Hydraulcylinder ger kraft med kontrollerbart tryck och slag | Långa drag, låghastighetsformning, pressningsoperationer | Kraft över långa slag, med långsammare cykler och vätskeunderhåll |
| Pneumatisk press | Luftcylinder ger låg kraftaktivering | Lätt montering, märkning, mindre trimningsarbete | Låg kostnad, men begränsad tonnage och konsekvens |
Tabellen är medvetet bred. I praktiken kan en mekanisk press vara öppen eller stängd, enkel- eller dubbelpunkts- och vev- eller excenterdriven. Dessa kombinationer betyder lika mycket som drivfamiljen. En 160-tons öppen press och en 160-tons stängd press är inte utbytbara när dynan är bred eller lasten är off-center.
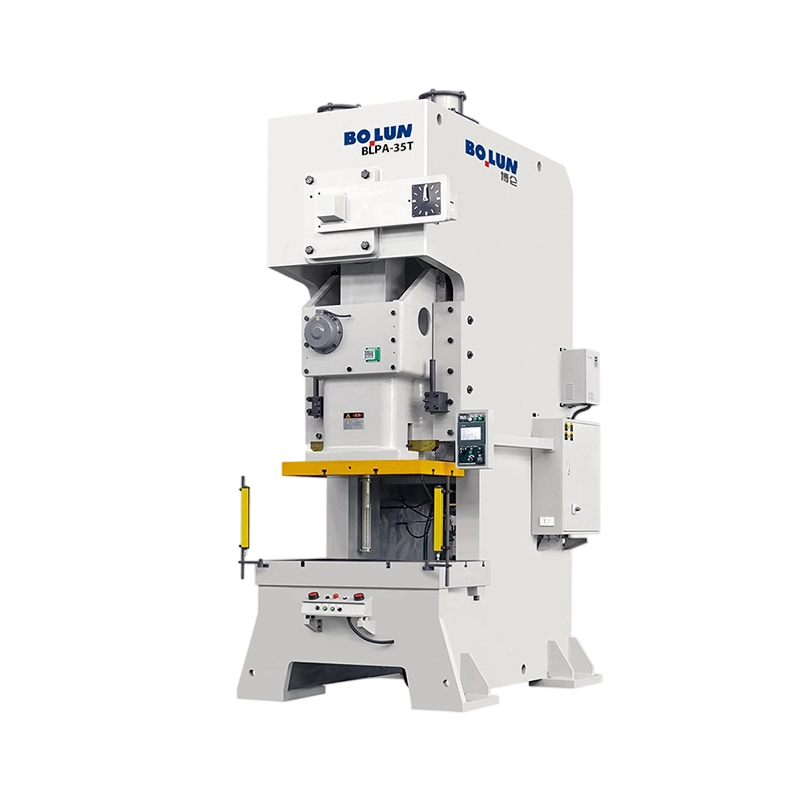
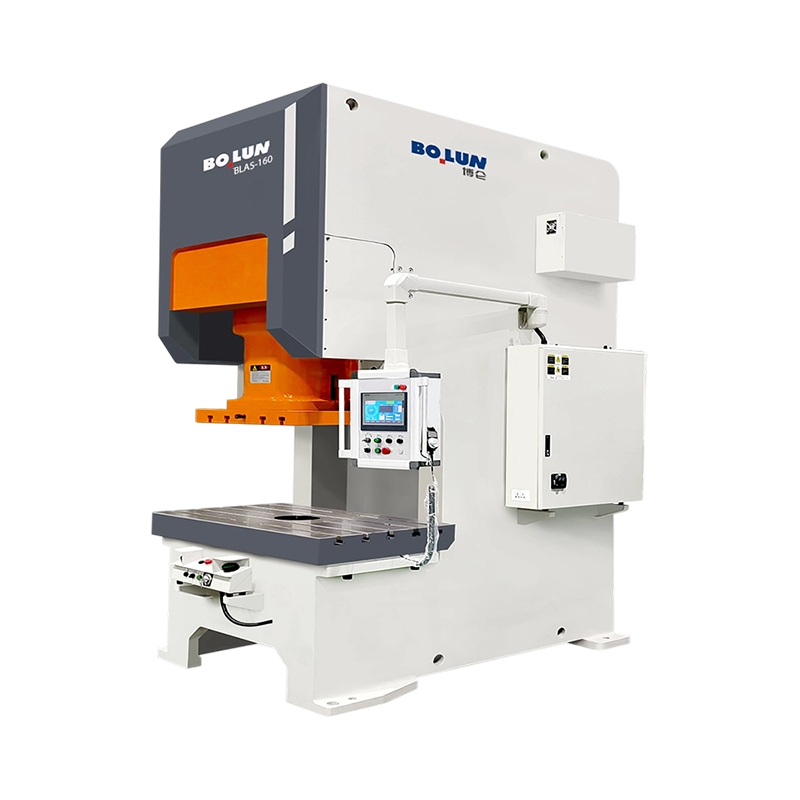
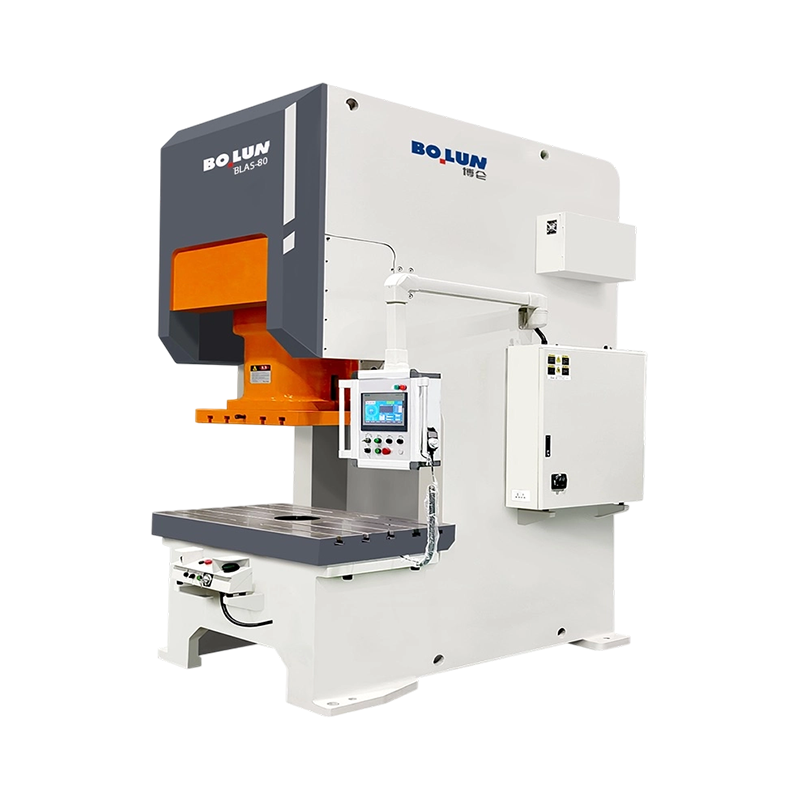
Ramen bestämmer åtkomst, styvhet och hur mycket avböjning formen måste tolerera. En press av öppen typ, ofta kallad C-ram, lämnar framsidan och två sidor öppna. Det gör manuell lastning, verktygsbyten och åtkomst från sidan enklare. Avvägningen är strukturell: under belastning kan gapet stängas något, så kolven och bädden kan förlora parallellitet. För smala delar, centrerade stansar och måttligt tonnage är det ofta acceptabelt. För breda progressiva stansar blir avböjningen en fråga om kvalitet och livslängd.
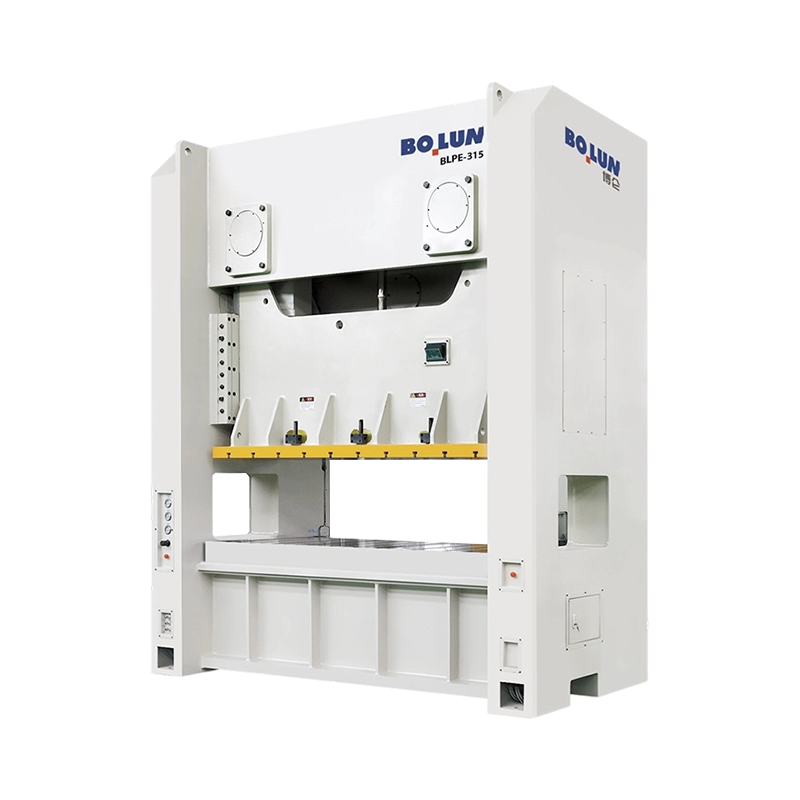
En press av sluten typ binder ihop stolparna upptill, vanligtvis med en krona och säng som bildar en styvare portal. Den klarar högre tonnage och bredare bäddar med mindre vinkelavböjning, vilket är anledningen till att det är vanligt med paneler i fordonsskala, flerstationsformar och kraftig stämpling. Tillgången är mer begränsad, så lastautomation eller sidoöppningar måste planeras tidigt. Halvslutna konstruktioner sitter mellan de två: mer styvhet än en vanlig C-ram, mer åtkomst än en helt sluten ram.
Halsdjup är en separat variabel. En öppen press med djup hals låter föraren nå längre in i en stor panel eller arbeta på en asymmetrisk del utan att vrida den. Men en längre hals är en längre strukturell spännvidd, så maskinen måste vara styvare för samma betyg. Köpare bör jämföra halsdjup, sängstorlek och nedböjningsdata tillsammans, inte behandla halsdjupet som en gratis bonus. För allmänt arbete med öppen ram, en kraftpress av öppen typ är den naturliga utgångspunkten. För en jämförelse på designnivå av rambeteende, detta översikt över pressdesign av öppen typ kontra stängd typ är användbart.
Poängräkning hänvisar till hur många anslutningspunkter som överför kraft från drivenheten till sliden. En enpunktspress använder en vevstake eller en central drivpunkt. Den är enklare, ofta mer kompakt och fungerar bra när stansbelastningen är centrerad. En dubbelpunktspress använder två anslutningspunkter, vanligtvis vänster och höger, så att släden drivs jämnare över dess bredd. Skillnaden visar sig i ramlutning, bäddnedböjning och stansslitage.
På en bred bädd kan en enpunktsmaskin fortfarande göra bra delar om formen är centrerad och lasten är balanserad. Problem uppstår med off-center belastningar, långa progressiva stansar eller stationer som inte alla skär i samma ögonblick. Sliden vill luta, stansspelen ändras från sida till sida och stansslitaget blir ojämnt. En dubbelpunktspress sprider belastningen och minskar den risken. Den brukar också passa breda spolmatade arbeten och stora paneler. Avvägningen är kostnad, större maskinmassa och ett större fotavtryck.
En praktisk kontroll är lastdiagrammet. Fråga var varje station sitter på sängen och om den kombinerade lasten är centrerad. Om tärningen har en tung station i ena änden, kan en enpunktsram behöva en större värdering eller en annan ram; Att bara lägga till tonnage korrigerar inte ett lutningsmoment.
Drivningen bestämmer kraftkurvan genom slaget. En konventionell vevpress använder ett svänghjul och koppling för att rotera en vevaxel; sliden följer en fast sinusformad rörelse. Den är snabb, mekaniskt enkel och väl lämpad för stansning, håltagning och ytformning där samma slagprofil passar varje jobb. Begränsningen är flexibilitet: slag, hastighet och uppehåll är inbyggda i kinematiken.
En excentrisk växelpress lägger till en växeldrivning och en excentrisk axel för att leverera högt vridmoment över en längre del av slaget. Det hjälper när formningsarbetet är djupt eller när högt tonnage behövs över en bred bädd. Maskinen är tyngre och dyrare, men den kan hålla kraften längre ner i slaget än en enkel vev. För arbeten med högt tonnage och djupt slag är detta ofta det stabilare valet än att pressa en lättare vevpress till gränsen.
En servopress ersätter den fasta svänghjulsrörelsen med en servomotor som kan programmera kolvläge, hastighet och uppehåll. Den praktiska fördelen är en rörelseprofil som är skräddarsydd för delen: långsam kontakt för att undvika stötar, en kontrollerad uppehållstid för myntning eller ett omvänt dragsteg för svåra former. Servopressar är en stark passform för djupdragning, höghållfasta material och flerstegsformning där en fast vevkurva orsakar rivning eller rynkor. De tillåter också lägre tomgångsenergianvändning i vissa arbetscykler, men kontrollsystemet och underhållsförmågan som krävs är mer avancerad. För en stabil säng med sluten ram dubbelpunkts servoplattform är BLES250 placerad för högenergiskt arbete med stabil säng.
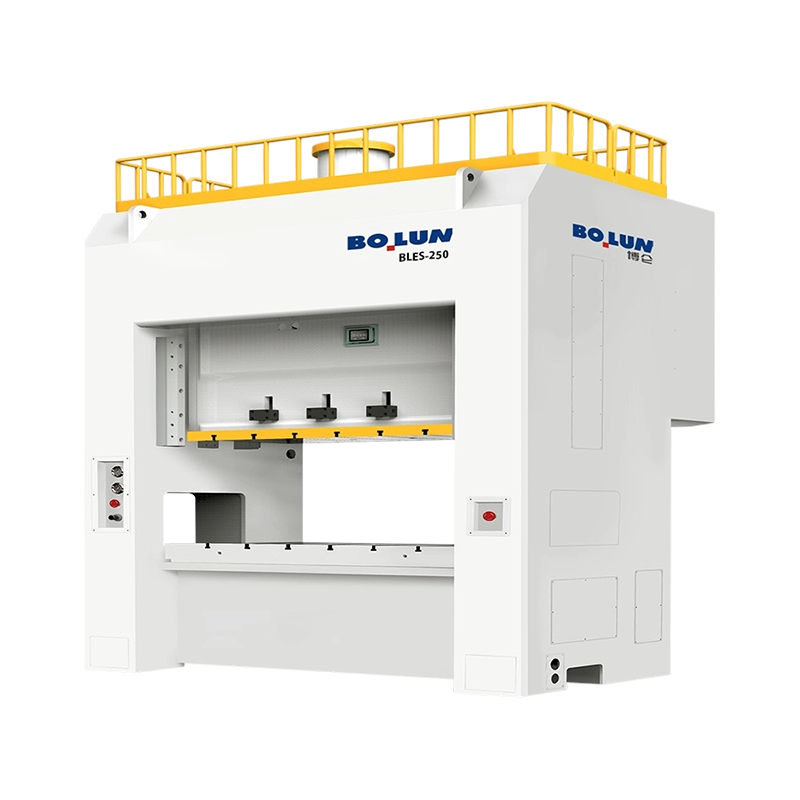 BLES-250 Double-Point Servo Power Press med sluten ram En 2500 kN servopress för djupdragning och stor precisionsstämpling, med dubbelpunktsstabilitet med sluten ram och programmerbar servorörelse. Visa produkt →
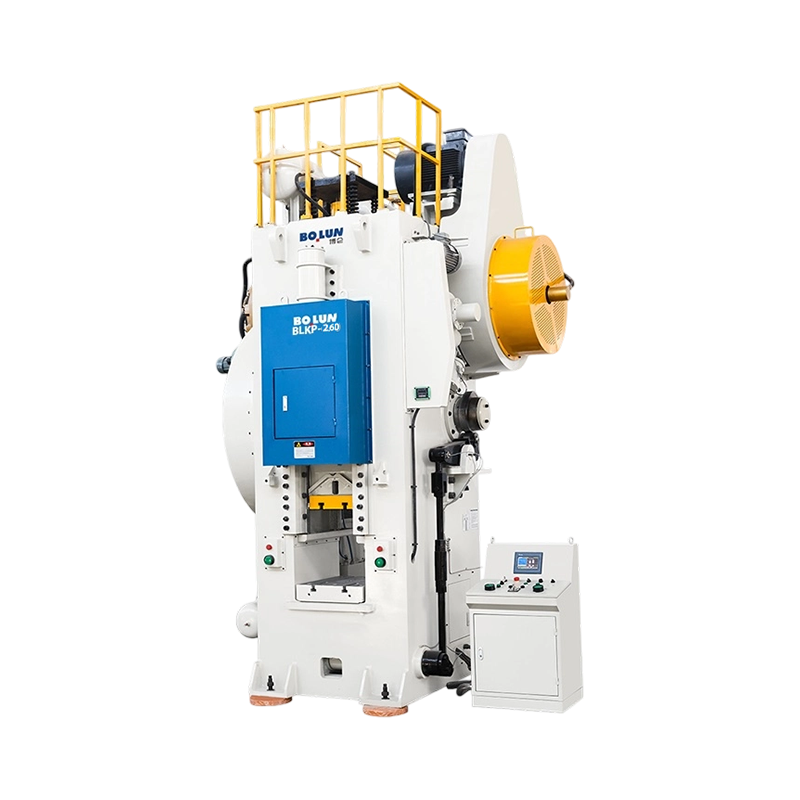
En vipppress använder en knoglänk för att multiplicera kraften nära botten av slaget. Kraftkurvan är brant: hög mekanisk fördel vid formningsögonblicket, mindre kraft tidigare i slaget. Det gör vipppressar effektiva för kallsmidning, myntning, dimensionering och andra operationer som kräver högt tryck över en kort sträcka. De är inte förstahandsvalet för långa dragningar; länkaget arbetar emot dig när slaglängden och kraften måste vara konstant. För robust kallsmide med hög deformation är BLKP650 en representativ modell av vipptyp.
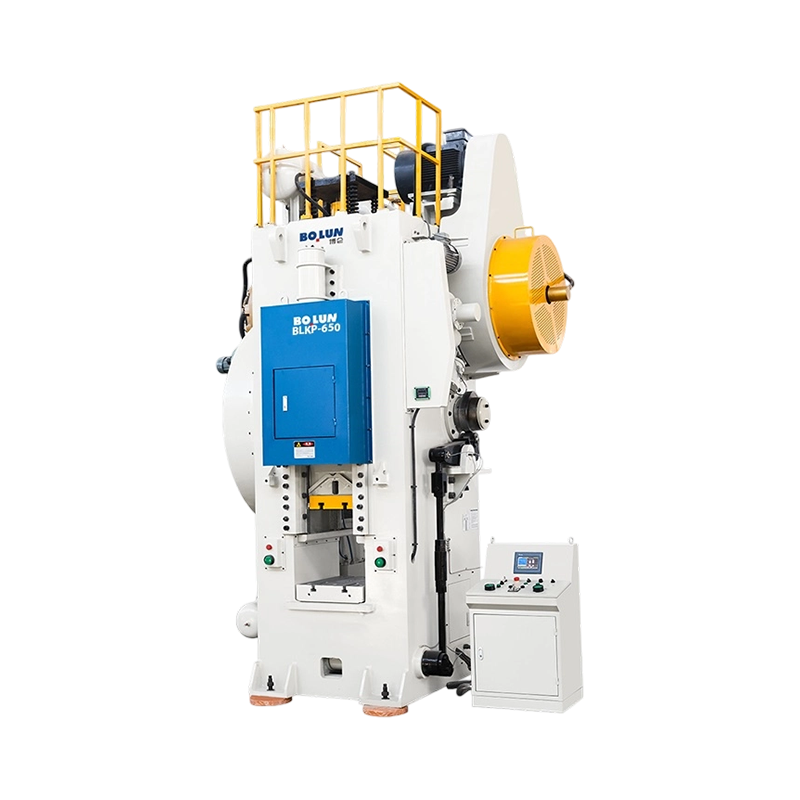 BLKP-650 Kallsmide Power Press En 6500 kN vipppress för kraftig kompression och djup kallsmidning, med en högstyv ram och integrerad utkastare för stabil formning av tjocka tjocklekar. Visa produkt →
Samma presskategori kan vara rätt för en del och fel för en annan. Följande användningsmönster är ett praktiskt filter före specifikationsbladet.
Produktion av batteriskal kombinerar tunt material, hög noggrannhet och repeterbarhet i många storlekar. Pressen behöver en styv ram, exakt glidstyrning och en bädd som stöder en kompakt form utan överdriven avböjning. En öppen dubbelpunktspress kan fungera här eftersom den sprider belastningen över skalformen och fortfarande tillåter åtkomst. För arbete med högtonnage med batteriskal är BLPC2160 en batterispecifik dubbelpunktsmodell med öppen typ.
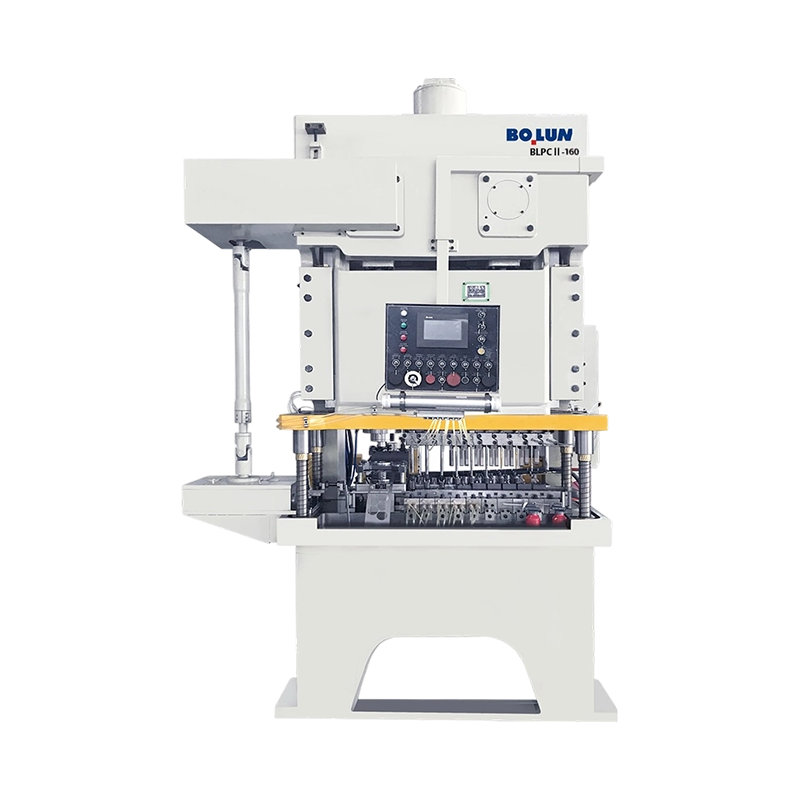 BLPC2-160 Battery Shell Open-Type Double-Point Power Press En dubbelpunktspress av öppen typ avsedd för tillverkning av batteriskal, med balanserad lastfördelning och fotoelektrisk säkerhet för stabil formning. Visa produkt →
Djupdragning handlar mindre om topptonnage än om att kontrollera materialflödet. En fast vevkurva kan dra för snabbt vid första kontakten och sedan släppa för snabbt. Servokontroll, kuddekontroll och konsekvent smörjning betyder mer. En servopress med programmerbar dwell och reverse draw kan minska trial-and-error i formen. Samma logik gäller för höghållfasta stål och aluminiumlegeringar som är känsliga för formningshastighet.
När delen är bredare än formfönstret eller spolen löper över en lång bädd, blir ramstyvhet och dubbelpunktslastfördelning huvudproblemen. Pressar med sluten ram med breda bäddar och excenterdrev är den vanliga vägen för stora paneler, apparatskinn och strukturella stansningar. Köparen bör fråga efter gränser för bäddavböjning, ramparallellism och belastningskurvan vid den faktiska arbetsvinkeln, inte bara det nominella tonnaget vid nedre dödpunkten.
Kallsmidning är en annan process än plåtstämpling. Ämnet flyter i tre dimensioner, verktyget ser högt tryck och pressen måste leverera kraft nära botten av slaget utan överdriven elastisk återhämtning. Toggle och kraftiga vevpressar är vanliga. Verktygsstyrning, ejektorsystem och ramstyvhet förtjänar lika mycket uppmärksamhet som tonnage. En press som är klassad för stansning kanske inte har styrstyvheten eller energikapaciteten för en smide.
Ett presscitat är bara användbart när det är knutet till en process. Innan du jämför erbjudanden, lägg dessa artiklar på ett ark:
En leverantör som frågar efter detaljritning, formlayout och produktionsmål är lättare att lita på än en som bara anger ett tonnagenummer. Delen och formen definierar pressen; pressen definierar inte delen.
De olika typerna av pressar är lättast att förstå som en kedja av beslut: kraftprincip, ram, poängräkning, drivning och tillämpning. En mekanisk vevpress är den allmänna arbetshästen; en excenterpress ger vridmoment och räckvidd för tungt arbete; en servopress byter ut mekanisk enkelhet för rörelsekontroll; en vipppress omvandlar länkage till hög kraft nära botten; och öppna, stängda och halvstängda ramar sätter åtkomst- och styvhetsomslutningen. Hydrauliska och pneumatiska pressar förblir giltiga för andra kraft- och cykelkrav. Det rätta valet är kombinationen som håller dynbelastningen centrerad, matchar slagkurvan till materialet och lämnar tillräckligt med styvhet för den tolerans du tänker hålla.
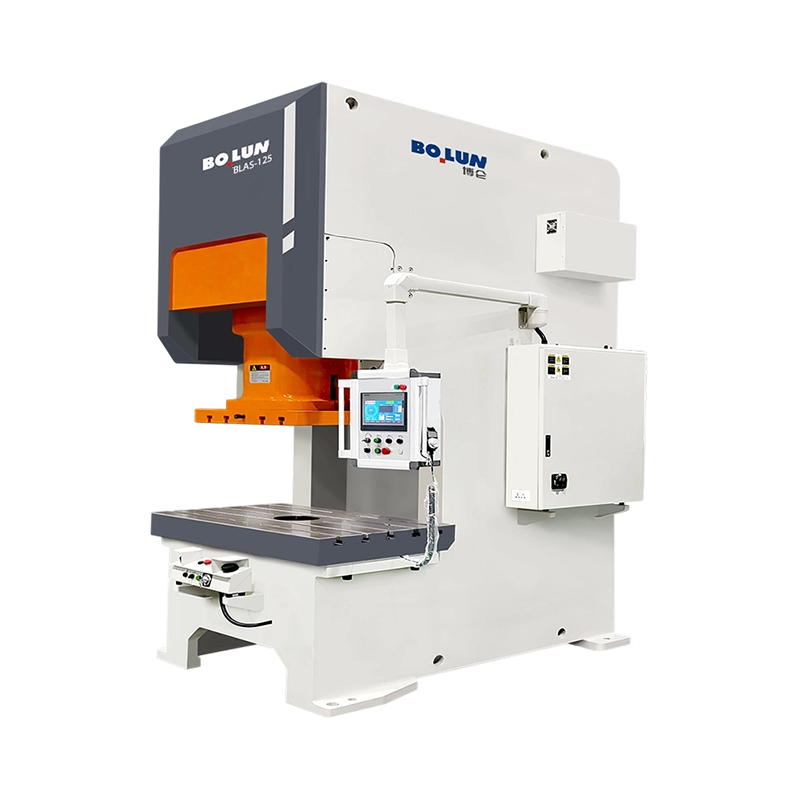


Kraftpressmaskiner klassificeras på två huvudsakliga sätt: genom ...
Förstå mekaniska kraftpressar och deras väsentliga funktioner ...
Börja med köpbeslutet, inte definitionerna En inköpsingenjör som jäm...
En tillverkare av medelstora fästelement stod nyligen inför ett välbekant ...
En produktionschef vid en mellanstor metallkomponentfabrik stod nyligen in...
När du planerar att producera medelstora eller små metalldelar i stora vol...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

