
An kraftpressmaskin av öppen typ använder en C-formad eller spaltram som lämnar tre sidor av arbetsområdet åtkomliga, vilket gör det lätt att ladda stansar och mata delar, medan en sluten typ av kraftpressmaskin använder en rak sida eller husram som omsluter stansområdet för maximal styvhet och noggrannhet under tunga belastningar . Öppna pressar lämpar sig i allmänhet för lätt till medelstor stansning, stansning och formningsarbete upp till ungefär 300 ton, medan slutna pressar väljs för kraftig stansning, djupdragning och högprecisionsdetaljer som ofta är märkta långt över 500 ton .
För fabrikschefer och köpare som jämför maskiner är den praktiska slutsatsen att ramtyp bör följa delstorlek, formningskraft, erforderlig parallellitet och hur ofta stansar byter. Att välja fel ram slösar pengar antingen genom för tidigt slitage och felaktiga delar på en underdimensionerad öppen press, eller genom onödiga kapitalkostnader och golvyta på en överdimensionerad sluten press.
Tre sidor tillgängliga för lastning och matning
Sluten ram för styvhet och högt tonnage
Svänghjulsenergi lagras och frigörs varje slag
Ramböjning och parallellitet under belastning
A mekanisk kraftpress omvandlar rotationen av en elektrisk motor till den linjära rörelsen av en slid som driver en form till plåt, med hjälp av ett svänghjul för att lagra energi mellan slag och en koppling och broms för att starta och stoppa varje cykel . Denna energilagringsmetod tillåter höga slaghastigheter och konsekvent detaljproduktion, vilket är anledningen till att mekaniska pressar förblir arbetshästen i högvolymspressningsanläggningar.
Motorn driver en rem kopplad till svänghjulet, som snurrar fritt på vevaxeln tills kopplingen går i ingrepp. När den är inkopplad överför kopplingen lagrad energi till vevaxeln eller excentern, som flyttar vevstaken och glider upp och ner. Bromsen stoppar vevaxeln vid en definierad punkt i cykeln, vanligtvis vid övre dödpunkten, så pressen är redo för nästa slag.
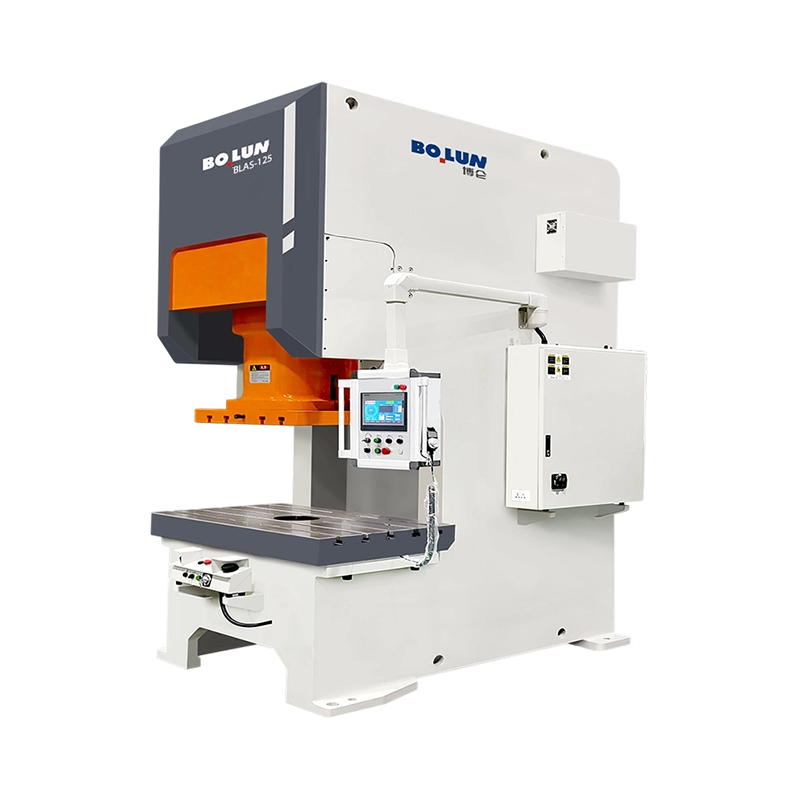
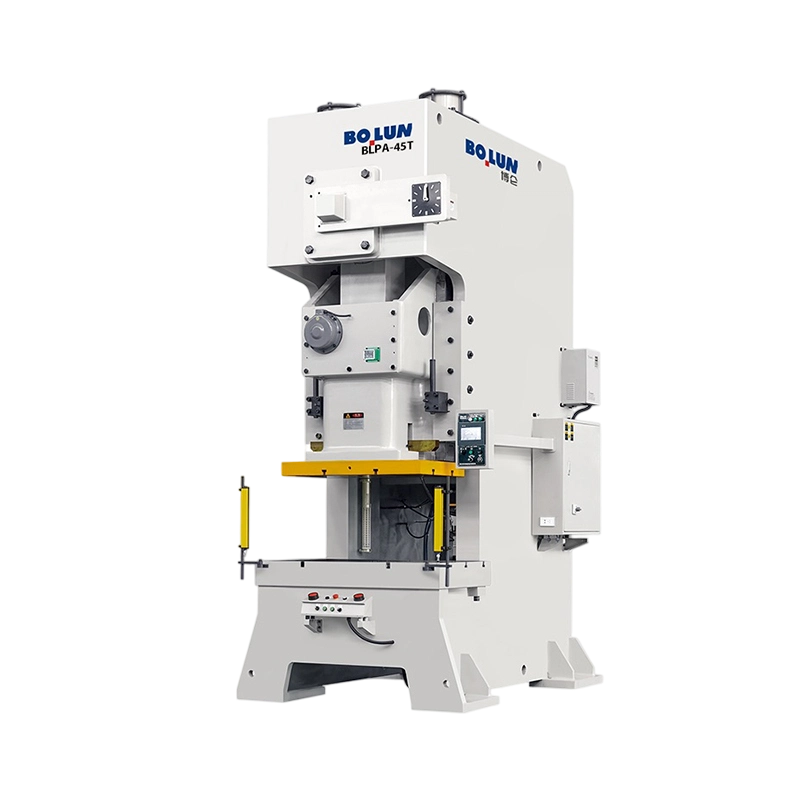
Den kraftpressmaskin av öppen typ , ofta kallad gap frame eller C frame press, har en ram formad som bokstaven C, med halsen öppen framtill och på båda sidor så att operatörer och automationsutrustning kan nå formen från flera håll .
Den öppna halsen gör det enkelt att placera ämnen, ta bort färdiga delar och installera eller byta stansar. Inställningspersonal kan arbeta framifrån och från sidorna, och transportörer eller matningsutrustning kan närma sig från mer än en vinkel. Denna tillgänglighet är en anledning till att öppna pressar är populära i arbetsbutiker och medelstora fabriker där byten av stansar sker ofta.
Öppna pressar hanterar blankning, håltagning, ljusformning, prägling, bockning och montering av delar som konsoler, elektriska kontakter, apparatkomponenter och små strukturella delar. Deras kapacitet sträcker sig vanligtvis från cirka 25 ton till cirka 300 ton, med slaghastigheter som varierar med storlek och drivkonstruktion.
Eftersom ramen är öppen på sidorna, böjer den sig mer under tunga formningsbelastningar, vilket kan minska parallelliteten mellan glidbanan och bädden och orsaka ojämnt slitage eller delvariationer . Operatörer bör inte köra en öppen press nära dess nominella tonnage under längre perioder, och de bör använda tonnageövervakning där det finns tillgängligt för att undvika överbelastning.
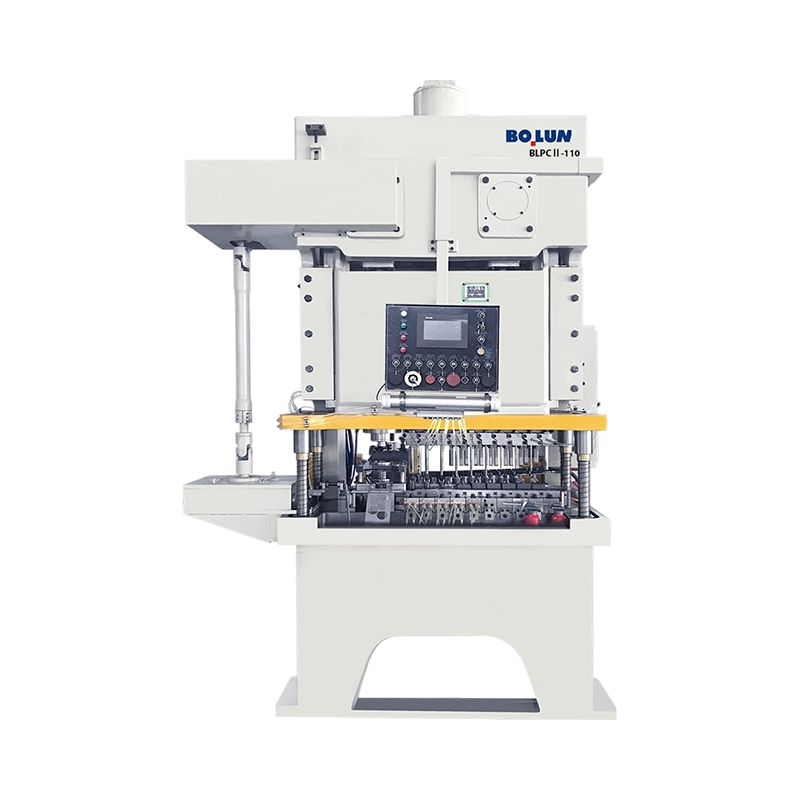
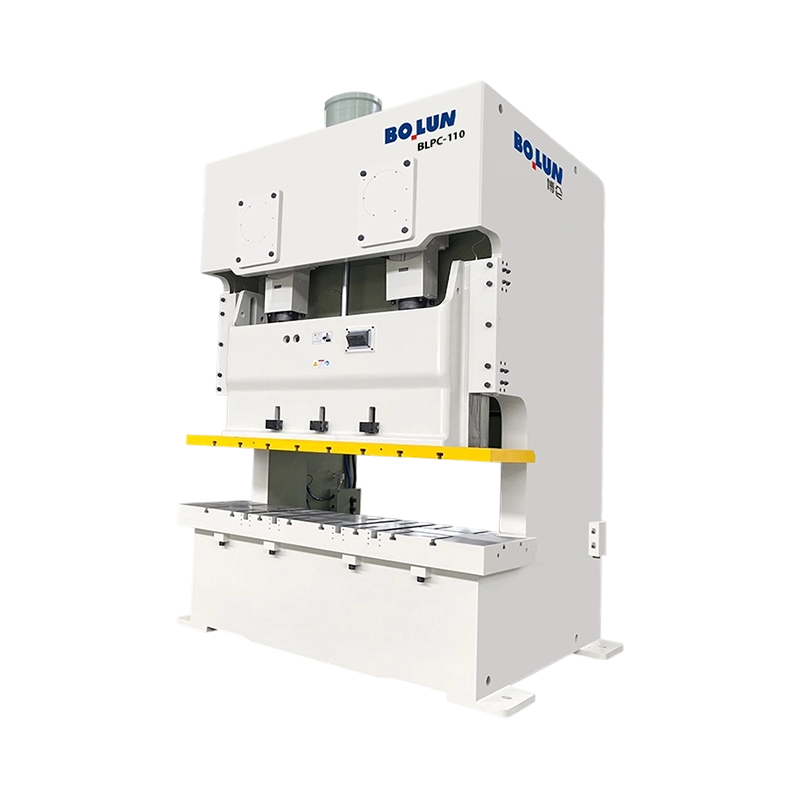
Den closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Den slutna ramen håller släden och bädden parallella under belastning, vilket är avgörande när man formar djupa delar eller håller snäva toleranser. Konsekvent parallellitet minskar slitaget på formen, förlänger verktygets livslängd och håller dimensionsvariation låg över långa produktionsserier. Slutna pressar är därför standardvalet när precision och repeterbarhet är viktigare än åtkomst.
Slutna pressar används i stor utsträckning i fordonskarosser, apparathöljen, stora strukturella komponenter och djupdragna delar. Kapaciteten börjar vanligtvis i hundratals ton och sträcker sig till tusentals för mycket stora överförings- och tandemlinjer. Deras styva design stöder även större bolster och större formområden.
Den slutna ramen begränsar åtkomsten, så lastning och byte av form kan ta längre tid och kräver ofta traverskranar, automatiserade matare eller robotlastning. Den högre strukturella massan och det större fotavtrycket ökar också kapitalkostnaderna, grundkraven och golvytans behov.
En direkt jämförelse gör ramvalet tydligare, eftersom varje design erbjuder en annan balans mellan åtkomst, styvhet, kapacitet och kostnad .
| Funktion | Öppna Typ Power Press | Stängd typ Power Press |
|---|---|---|
| Ramform | C-formad eller gapram | Rak sida eller husram |
| Typiskt kapacitetsområde | Cirka 25 till 300 ton | Vanligtvis 200 ton upp till flera tusen ton |
| Tillgång till området | Fram och båda sidor öppna | Begränsad, vanligtvis endast fram och bak |
| Ramstyvhet | Lägre, mer nedböjning under belastning | Hög, utmärkt parallellitet |
| Döbytestid | Generellt snabbare | Generellt långsammare, ofta kranassisterad |
| Typiska applikationer | Blankning, piercing, ljusformning, montering | Djupteckning, kraftig stämpling, stora paneler |
| Relativ kapitalkostnad | Lägre för jämförbar lätt användning | Högre, med större grund och fotavtryck |
Tonnage enbart beskriver inte en press, eftersom slaglängd, stängningshöjd, bäddstorlek och energikapacitet alla begränsar vilka delar som kan tillverkas säkert och exakt .
Nominellt tonnage är den maximala kraft som pressen kan leverera, men tillverkare anger den på ett visst avstånd före nedre dödpunkten, vanligtvis några millimeter. Formningsoperationer som kräver kraft vid en annan punkt i slaget kan överstiga vad pressen säkert kan leverera, så värderingspunkten måste kontrolleras mot processen.
Slaglängden bestämmer hur långt släden färdas, vilket styr hur djupt en del kan dras och om matningsutrustning kan rensa formen. Stängningshöjd är avståndet från sängen till rutschbanan vid nedre dödpunkten med slaget justerat, och det måste anpassas till den kombinerade höjden av stanssatserna och delarna som körs.
Sängen och bolstret måste vara tillräckligt stora för att stödja formsatsen med tydliga marginaler för montering av bultar och matningsutrustning. Överdimensionerade stansar på underdimensionerade bäddar orsakar nedböjning och ojämn belastning, vilket skadar både verktyg och press.
| Specifikation | Vad den kontrollerar | Typiskt övervägande |
|---|---|---|
| Nominellt tonnage | Maximal formningskraft | Bekräfta betygspunkten i slaget |
| Slaglängd | Dragdjup och matningsspel | Matcha till längsta delen och formhöjden |
| Stänghöjd | Plats för formset | Inkludera formsats och delars höjd |
| Slag per minut | Produktionsproduktion | Balansera hastighet mot matnings- och säkerhetsgränser |
| Svänghjulsenergi | Energi tillgänglig per slag | Kritisk för tung blankning och teckning |
| Parallellism | Jämn belastning över formytan | Kontrollera mot tolerans för delen |
Urvalet bör utgå från delarna, inte från presskatalogen, eftersom formningskraften, delstorleken, toleransen och produktionsvolymen avgör vilken ram som kommer att fungera tillförlitligt .
Använd processdata för stansomkrets, materialtjocklek, skjuvhållfasthet och formningskrav för att uppskatta den erforderliga kraften. Lägg till en säkerhetsmarginal, vanligtvis minst runt 20 procent, för att ta hänsyn till materialvariationer och formslitage. Om uppskattningen närmar sig den nominella kapaciteten för en öppen press är en stängd press ofta det säkrare valet.
Delar med snäva toleranser, särskilt de som kräver konsekvent planhet eller djup, drar nytta av styvheten hos en sluten ram. För lösare toleransstansning och stansning kan en öppen press ge tillräcklig noggrannhet till lägre kostnad, förutsatt att parallelliteten verifieras och bibehålls.
Växter med hög blandning med frekventa stansbyten drar nytta av den öppna åtkomsten av en spaltramspress. Linjer dedikerade till ett fåtal stora delar kan motivera en stängd press med automatiserad överföring eller robotladdning, där åtkomstgränserna spelar mindre roll.
Slutna pressar kräver vanligtvis tyngre fundament, större frigångszoner och ibland överliggande hanteringsutrustning. Växter med begränsad golvyta eller svaga golv kan finna öppna pressar lättare att installera och flytta.
Konsekventa installationsprocedurer håller delar inom tolerans, minskar skrot och förhindrar skador på formarna och själva pressen .
Rengör bolsteret och formskon före installation och kläm fast formen jämnt för att undvika ojämn belastning. Ställ in stängningshöjden enligt formspecifikationen och verifiera den med en avkännare eller höjdmätare. Provslag med låg hastighet bör bekräfta att formen stängs helt och att delar är korrekt formade innan produktionshastigheten appliceras.
Kontrollera parallelliteten mellan sliden och sängen med jämna mellanrum med hjälp av mätklockor eller mellanläggsmätare. Särskilt öppna pressar bör kontrolleras regelbundet, eftersom nedböjning och slitage kan förändra inriktningen med tiden. Registrera avläsningar så att trender blir synliga innan delar glider ur tolerans.
Gibs styr sliden och deras spelning påverkar både noggrannhet och slitage. För mycket spel gör att rutschbanan kan vinkla, medan för lite orsakar bindning och värme. Följ smörjschemat för lager, gibs och vevaxeln och använd de smörjmedelskvaliteter som anges av tillverkaren.
Kopplingsfriktionsbelägg och bromsbelägg slits med varje cykel, och deras tillstånd avgör hur tillförlitligt glidet stannar vid rätt punkt. Mät stoppsträcka och inspektera foder enligt underhållsplanen. Slitna bromsar ökar risken för överkörning och skador.
Mekaniska pressar kan orsaka allvarliga skador inom en bråkdel av en sekund, så skydd måste utformas, installeras och verifieras som ett komplett system snarare än att behandlas som ett valfritt tillbehör .
Fasta skydd, förreglade skydd, ljusridåer och närvarosensorer skyddar driftstället. Valet beror på jobb, matningsmetod och åtkomstbehov. Vakter måste förhindra att handen kommer in när rutschbanan rör sig och måste stoppa pressen om den avbryts.
Tvåhandskontroller kräver att båda händerna är på manöverdonen innan sliden rör sig, vilket håller dem borta från formen. Nödstoppsanordningar bör vara inom räckhåll och testas regelbundet. Stopptid och stoppsträcka ska mätas och dokumenteras för varje tryck.
Anläggningar bör följa de maskinskyddsstandarder som gäller i deras land, såsom OSHA-regler i USA eller relevanta europeiska maskindirektiv och standarder. Operatörer behöver utbildning i säker installation, hantering av stansar, lockout-tagout och nödsituationer. Regelbundna inspektioner bekräftar att skydd och reglage fortfarande fungerar som avsett.
Ett planerat underhållsprogram minskar oplanerade stillestånd och håller pressnoggrannheten inom specifikationen under många års drift .
Dagliga kontroller bör omfatta säkerhetsanordningar, oljenivåer, ovanliga ljud och formens tillstånd. Veckokontroller kan innefatta mätning av gib-spel, remspänning och inspektion av fästelement och monteringsbultar på sängen och ramen.
Stora översyner handlar vanligtvis om byte av koppling och broms, lagerinspektion, vevaxeluppriktning och ramkontroller. Intervaller beror på driftcykel och driftsförhållanden, men många anläggningar planerar översyner med några års mellanrum för tungt belastade pressar.
Det ursprungliga priset är bara en del av kostnaden. Energianvändning, underhållsarbete, reservdelstillgänglighet, stanslivslängd och skrothastigheter bidrar alla till den totala kostnaden. En väl utvald och väl underhållen press ger ofta lägre kostnad per del än en billigare maskin som går dåligt.
De flesta pressproblem visar tidiga varningstecken som dimensionell drift, ovanligt ljud eller ojämnt slitage, och en systematisk kontroll identifierar vanligtvis orsaken innan allvarlig skada uppstår .
När delars dimensioner avviker gradvis, kontrollera slitaget på formen, inställningarna för stängningshöjden och parallelliteten. På öppna pressar kan nedböjning under belastning förskjuta resultaten när tonnaget ökar, så övervaka trenden över produktionsserier.
Om sliden stannar av läge eller kör över, inspektera bromsen, kontrollera luft- eller hydraultillförseln där så är tillämpligt och verifiera kontrolllogiken. Stoppproblem bör åtgärdas innan produktionen körs, eftersom överkörning skapar både säkerhets- och verktygsrisker.
Knackningar eller skramlande tyder ofta på slitna gibs, lösa bultar eller lagerslitage. Vibrationer som ökar med hastigheten kan tyda på problem med svänghjul eller drivrem. Tidig utredning undviker dyrare vevaxel- eller ramskador senare.
Fråga: Vad är den största skillnaden mellan en öppen typ och en sluten typ av kraftpress?
En press av öppen typ har en C-ram som är åtkomlig från tre sidor för enkel lastning och byte av matris, medan en sluten press har en sluten ram som erbjuder större styvhet och högre tonnage .
Fråga: Vilket kapacitetsområde täcker öppna pressar vanligtvis?
Öppna pressar varierar vanligtvis från cirka 25 ton till cirka 300 ton, beroende på ramstorlek, drivkonstruktion och avsedd användning.
Fråga: När ska en stängd press väljas istället för en öppen press?
Slutna pressar passar djupdragning, kraftig stämpling, stora paneler och snäva toleransarbete där ramböjning skulle äventyra detaljnoggrannheten .
Fråga: Hur hjälper ett svänghjul en mekanisk kraftpress?
Den flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Fråga: Varför spelar den nominella tonnagepunkten i slaget betydelse?
Tillverkare värderar tonnage på ett specifikt avstånd före nedre dödpunkten, så formningsoperationer som kräver full kraft vid andra slagpositioner kan överskrida säker kapacitet .
Fråga: Hur ofta ska parallellitet kontrolleras?
Parallellism bör kontrolleras enligt ett schema som definieras av anläggningen, med tätare kontroller av öppna pressar och på pressar som kör nära nominell belastning eller producerar delar med snäva toleranser.
Fråga: Vilka säkerhetsanordningar används vanligtvis på mekaniska pressar?
Vanliga enheter inkluderar fasta och förreglade skydd, ljusridåer, närvaroavkänningssystem, tvåhandskontroller och nödstoppsknappar .
Fråga: Vilka komponenter slits snabbast på en mekanisk press?
Kopplingsfriktionsbelägg, bromsbelägg, gibs och drivremmar slits vanligtvis snabbast, så de bör inspekteras regelbundet och förvaras i lager som reservdelar.
Fråga: Kan en öppen press användas för tungt formningsarbete?
Öppna pressar kan hantera måttlig formning om kraften håller sig väl inom den nominella kapaciteten och parallelliteten bibehålls, men tung eller djup formning kräver vanligtvis en stängd ram.
Fråga: Hur uppskattar jag kraften som behövs för en stämplingsoperation?
Beräkna kraft från snittets omkrets, materialtjocklek och skjuvhållfasthet för stansning, lägg sedan till formningskrav och en säkerhetsmarginal på cirka 20 procent .


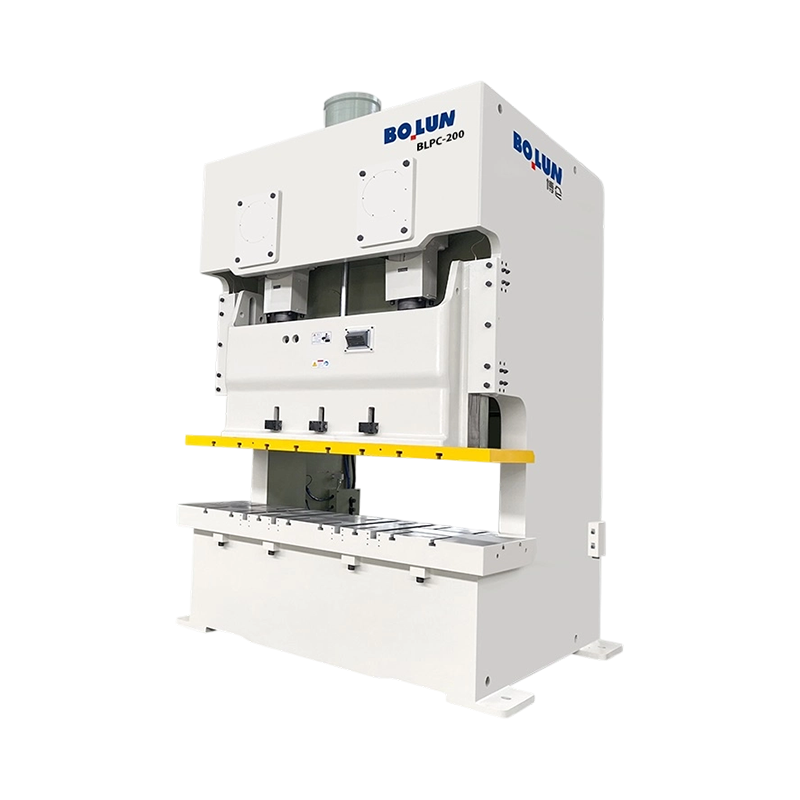
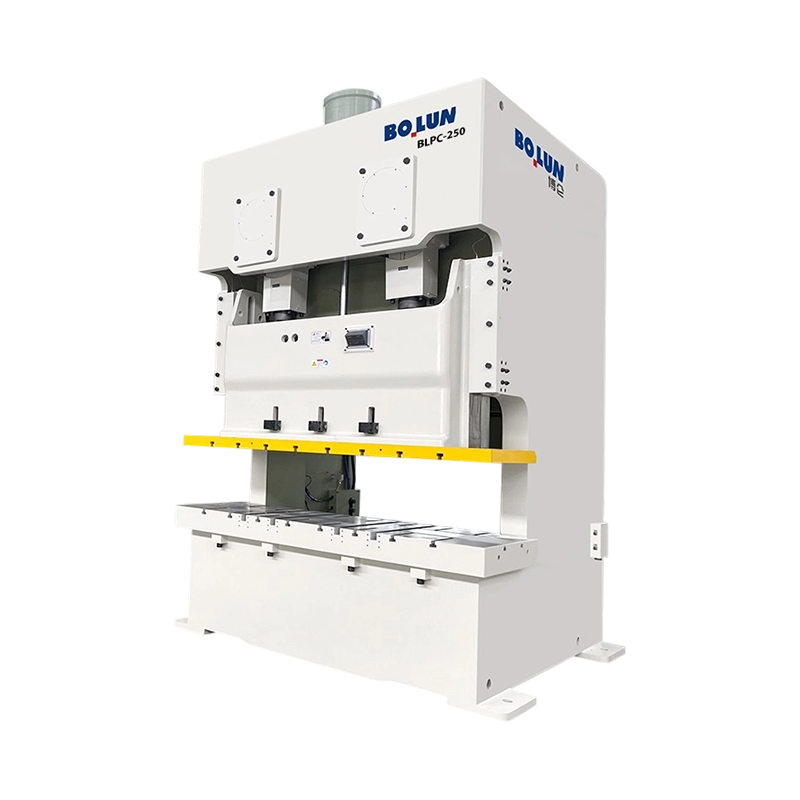
Single Point Design En drivanslutning i mi...
En tillverkare av medelstora fästelement stod nyligen inför ett välbekant ...
Kraftpressmaskiner klassificeras på två huvudsakliga sätt: genom ...
En köpare som jämför en 45-tons press med öppet gap för en konsollinje får...
En fabrik för fästelement i Taizhou får en förfrågan från en leverantör av...
När du planerar att producera medelstora eller små metalldelar i stora vol...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

