
En köpare som jämför en 45-tons press med öppet gap för en konsollinje får ofta två offerter som ser nästan identiska ut på papper: samma tonnageklass, liknande sängstorlek, liknande pris. Skillnaden dyker upp senare - under stansning, off-center piercing eller ett djupdragningsjobb som behöver kraft högre i slaget än vad pressen kan leverera. Det är därför valet av en kraftpressmaskin av öppen typ bör börja med formningsoperationen, inte med en katalogsida.
Slutsats först: en kraftpressmaskin av öppen typ är vanligtvis det bättre valet när jobbet behöver snabb åtkomst till stansen, korta byten och ett måttligt fönster för tonnage. En press med sluten ram blir det säkrare valet när belastningar utanför centrum, djupdragning eller långtidsprecision dominerar. Det verkliga beslutet vilar på kraft vid arbetsslaget, ramavböjning, stängningshöjd, bäddstorlek och kontrollstrategi – inte enbart på tonnage.
En press av öppen typ, ofta kallad en press med öppen spalt eller C-ram, lämnar framsidan och ofta baksidan och sidorna öppna för åtkomst till verktyg. Den layouten är praktisk för stämpling, piercing, bockning, trimning, ytlig ritning och blandad produktion där stansar byts flera gånger om dagen. Den öppna halsen låter också en operatör eller robot nå stansområdet lättare än på en maskin med sluten ram.
Avvägningen är stelhet. Ramen är i huvudsak en C-form, så den böjer sig under belastning. Det gör det inte sämre; det gör den lämplig för en annan jobbprofil. En press med stängd ram omger lastbanan med stolpar och är generellt sett styvare, vilket hjälper till med snäva stansavstånd, tunga belastningar utanför centrum och processer som kräver konsekvent parallellitet mellan ram-till-bädd. Den praktiska jämförelsen ser ut så här:
| Omtanke | Öppna typ tryck | Stängd typpress | Praktisk effekt |
|---|---|---|---|
| Dö tillgång | Tresidig åtkomst är vanligt | Åtkomsten begränsas av stolpar | Öppen typ gynnar frekvent byte och manuell matning |
| Ramstyvhet | Lägre än en sluten ram av liknande tonnage | Högre och mer symmetriskt | Snäv frigång och off-center arbete behöver mer granskning på öppen typ |
| Säng och hals | Breda sängar finns tillgängliga; halsdjup begränsar del kuvert | Stora sängar och långa drag är vanliga | Stora paneler kan kräva en djup-hals eller sluten ram design |
| Typiskt arbete | Piercing, bockning, trimning, ytlig ritning, batteriskalstämpling | Tung teckning, precisionsformning, högtonnage stämpling | Tonnagekurvan och formlastprofilen avgör den sista matchen |
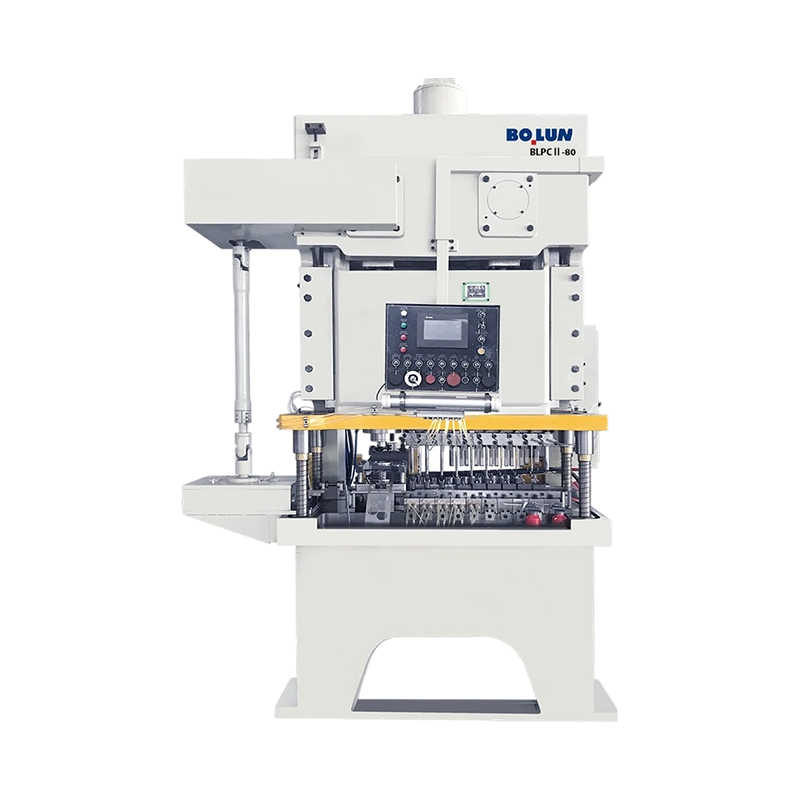
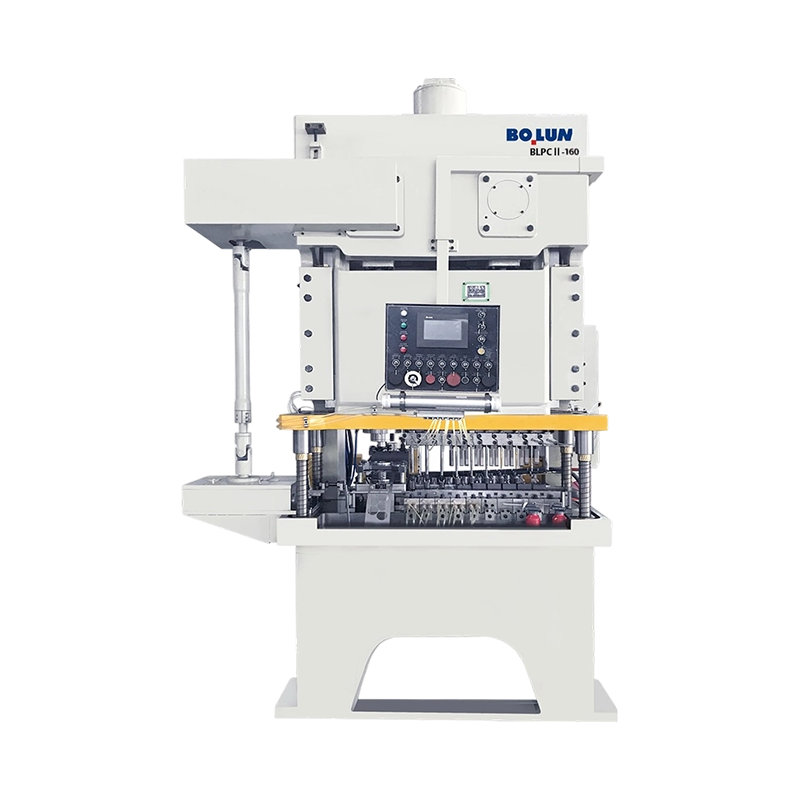
Boluns sortiment av öppen typ återspeglar den logiken. Den inkluderar enpunkts BLPA-modeller, dubbelpunkts BLPC-modeller, deep-throat BLPS-modeller, servodrivna BLAS-modeller och batteriskalsmodeller BLPC2. Modellfamiljen spelar roll eftersom en dubbelpunktsram, en djup hals eller en servoslid förändrar den typ av arbete som pressen kan absorbera – inte bara priset.
Nominellt tonnage är inte ett fast nummer som är tillgängligt någonstans i strecket. På en mekanisk press ändras den tillgängliga kraften genom slaget, och den nominella graderingen är vanligtvis bunden till en specificerad arbetsposition ovanför nedre dödpunkten. En dyna som behöver hög kraft tidigt i slaget kan överbelasta en press som ser tillräcklig ut på namnskyltens tonnage. Det är därför en 63-tonspress kan vara säkrare än en 80-tonspress för ett jobb och svagare för ett annat.
För en första uppskattning, håll den beräknade toppformningskraften under ungefär 70–80 % av nominell kapacitet, verifiera sedan tonnagekurvan vid det faktiska arbetsslaget. Om en del räknar på 52 ton räcker det inte automatiskt med en ram på 63 ton. Formens layout, materialtjocklek, draghållfasthet, skjuvarea och dragdjup påverkar alla kraftprofilen. För djupdragning kan kraften förbli hög över en längre sträcka; för släckning kan den toppa skarpt nära botten.
Off-center belastning är den andra fällan. En press kan vara klassad för 100 ton centrerad, men en stans placerad långt på ena sidan av kolven skapar kolvlutning, ojämn belastning och dåligt spelrum. På en press av öppen typ är den effekten mer uttalad eftersom själva ramen avböjer. Fråga efter den tillåtna belastningen utanför centrum och kolvens parallellitet under belastning, inte bara den statiska bäddens planhet.
Nedböjning är inte en defekt som ska elimineras; det är en egenskap som ska hanteras. Under belastning tenderar gapet i en C-ram att sluta, och kolven kan luta något i förhållande till bädden. Resultatet kan bli ojämn stansning, snabbare slitage eller gradhöjd som glider över remsan. För allmän håltagning och bockning kan en välbyggd press av öppen typ hålla acceptabel noggrannhet. För en stans med 0,03–0,05 mm spelrum från stans till stans per sida spelar ramavböjning och ramstyrning mer än 20 ton extra nominell kapacitet.
Under anskaffning, be om nedböjning vid nominell belastning, kolvparallellitet över arbetsslaget och bäddens planhet. En leverantör som kan tillhandahålla mätdata är lättare att jämföra än en som bara anger "hög stelhet". Om applikationen involverar fin blankning, mycket snäv planhet eller en långvarig progressiv form, kan en sluten ramkonstruktion vara det mer ekonomiska svaret eftersom det minskar mängden noggrannhetskompensation inbyggd i verktyget.
Boluns enpunkts- och dubbelpunktsmodeller av öppen typ använder olika ram- och glidarrangemang av denna anledning. En kompakt BLPA-modell passar mindre stansar och frekventa byten; en bredare BLPC-modell ger mer bäddyta och två anslutningspunkter för stansar som behöver bättre lastfördelning över släden.
En press kan ha tillräckligt med tonnage och fortfarande vara oanvändbar eftersom formen inte passar. Kontrollera verktygskuvertet innan du jämför pris. Den användbara checklistan inkluderar:
En vanlig upphandlingsrisk är att köpa till detaljritningen och glömma verktygsstapeln. Om formen har ett tjockt bolster, en hög styrstiftsats eller en pneumatisk dyna, kan den erforderliga stängningshöjden växa snabbt. Att lägga till en distans kan lösa den omedelbara passformen, men det kan minska styvheten och ändra arbetshöjden. Det är bättre att bekräfta hela formstapeln och justeringsintervallet innan beställningen.
De flesta pressar av öppen typ använder en mekanisk svänghjulsdrift med koppling och broms. De är enkla, produktiva och väl förstådda av underhållsteam. En servopress ersätter den fasta glidrörelsen med en programmerbar kurva. Sliden kan sakta ner vid kontakt med matrisen, stanna vid botten och återgå snabbare. För en djupdragen kopp kan den kontrollen förbättra materialflödet och minska rynkor; för ett piercingjobb kan det minska stötar och buller. Kostnaden är högre, så processen måste motivera det.
På en enpunktsservopress av öppen typ är den praktiska fördelen inte "mer tonnage". Det är kontroll över hastighet och position genom slaget. Det spelar roll när samma maskin kör flera produkter och testteamet måste justera rörelsen istället för att byta press.
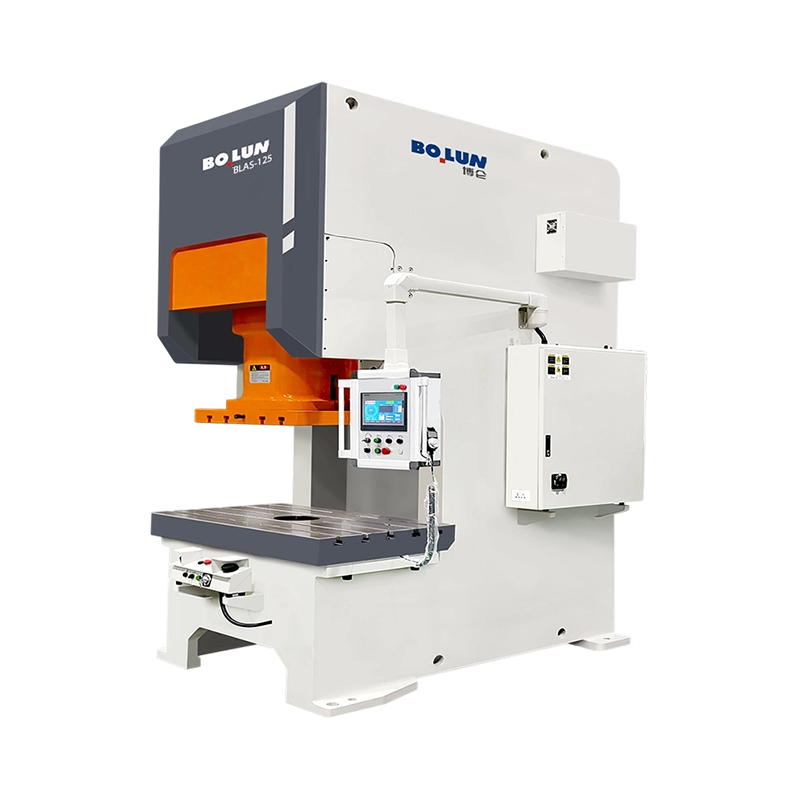 BLAS-125 Open-Type Single-Point Servo Power Press En 1250 kN servopress för djupdragning och sträckning, med 350 mm halsdjup och 180 mm glidslag för större arbetsstycken. Visa produkt →
För breda stansar eller jobb där lasten är spridd över en stor bädd, kan en dubbelpunktspress av öppen typ minska tendensen för släden att luta. Boluns BLPC200 extra breda sängmodell är ett exempel på den layouten: den ger mer bäddyta och två anslutningspunkter, vilket är användbart när formen är bred men processen fortfarande gynnas av öppen åtkomst.
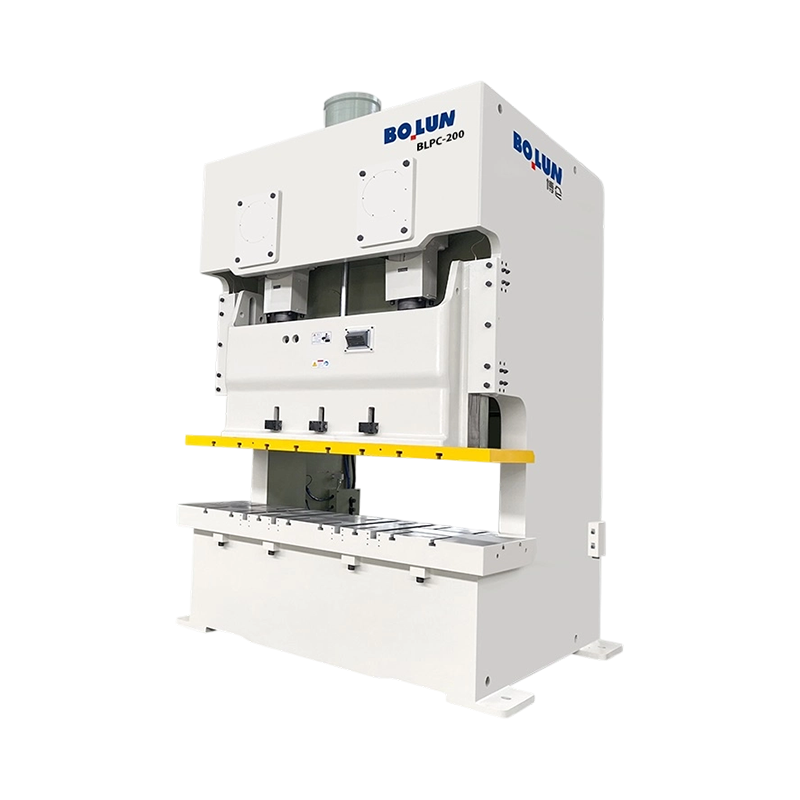 BLPC-200 extra bred dubbelsäng dubbelsäng press med öppen typ En 2000 kN dubbelpunktspress av öppen typ med ett 2400 × 840 mm arbetsbord och 1980 mm mellan pelare för breda stansar och stor plåtformning. Visa produkt →
Säkerhet är en del av maskinspecifikationen, inte ett tillbehör som läggs till efter leverans. En press av öppen typ behöver skydd som förhindrar åtkomst till arbetspunkten samtidigt som den låter formen och fodret arbeta. Beroende på marknad och riskbedömning kan det inkludera fasta skydd, förreglade rörliga skydd, ljusridåer, tvåhandskontroller och bestämmelser om låsning/tagout. El- och kontrollsystemet bör dokumenteras enligt relevanta standarder, såsom ISO 12100 för riskbedömning och IEC 60204-1 för elektrisk utrustning. I Europa bör en CE-märkt maskin levereras med en försäkran om överensstämmelse och en teknisk fil; på andra marknader gäller fortfarande lokala krav.
En vanlig dold kostnad är eftermonteringen. En press som kommer med en CE-märkning men utan riskbedömningsfil, inga skyddsritningar och ingen valideringsprotokoll kan vara dyrt att uppfylla kraven. Fråga efter säkerhetskonceptet, stoppprestanda, skyddsspärrlogik och reservdelsstöd före leverans. Den billigaste offerten kan bli den dyraste maskinen om produktionen inte kan starta förrän bevakningen är åtgärdad.
En video av en press som går tom är inte ett acceptansbevis. Fabrikstestning bör inkludera tomgångskörning vid låga och höga hastigheter, smörjningskontroller, luft- och elkontroller och validering av säkerhetsfunktioner. Geometriska kontroller bör täcka bäddens planhet, kolvens parallellitet med bädden och vinkelrätheten hos kolvens rörelse. Kör om möjligt den faktiska formen eller en representativ testdyna och mät gradhöjden, delens planhet och repeterbarhet.
Webbplatsens acceptans lägger till grund- och installationseffekter. Efter att grunden har härdat och pressen är jämn, kontrollera geometrin igen och kör ett laddat test. Vibrationer, buller, temperaturökning och kopplings-/bromsrespons ska registreras. För en servopress, verifiera de programmerade rörelseprofilerna och stoppprestanda under produktionsförhållanden. En maskin som uppfyller en statisk specifikation men som producerar oacceptabel spridning av delar efter installation är inte redo för överlämnande.
Inköpspriset är endast en rad i kostnadsmodellen. Verktygskompatibilitet, stöd för stansprov, reservdelar, utbildning, energianvändning och stilleståndstid påverkar alla den verkliga kostnaden per del. Innan du skriver under, fråga efter tonnagekurvan, nedböjningsdata, fundamentritning, brukskrav, rekommenderad reservdelslista och underhållsschemat. Förtydliga vilka komponenter som är proprietära och hur snabbt de kan bytas ut.
För en kraftpressmaskin av öppen typ som används i högblandningsproduktion kan omställningstiden ha större betydelse än en liten skillnad i hastighet. Fråga hur fastspänningen, glidjusteringen och kontrollreceptlagringen fungerar. För en dedikerad linje kan repeterbarhet och servicerespons vara viktigare. En leverantör med dokumenterade testdata, en tydlig säkerhetsfil och lokal servicesupport är vanligtvis en bättre partner än en som bara konkurrerar på tonnage och pris.
Boluns deep-throat open-gap-serie visar varför applikationsdetaljer är viktiga. En djupare hals kan lösa ett delhöljeproblem, men det förändrar också ramstyvhet och krav på golvyta.
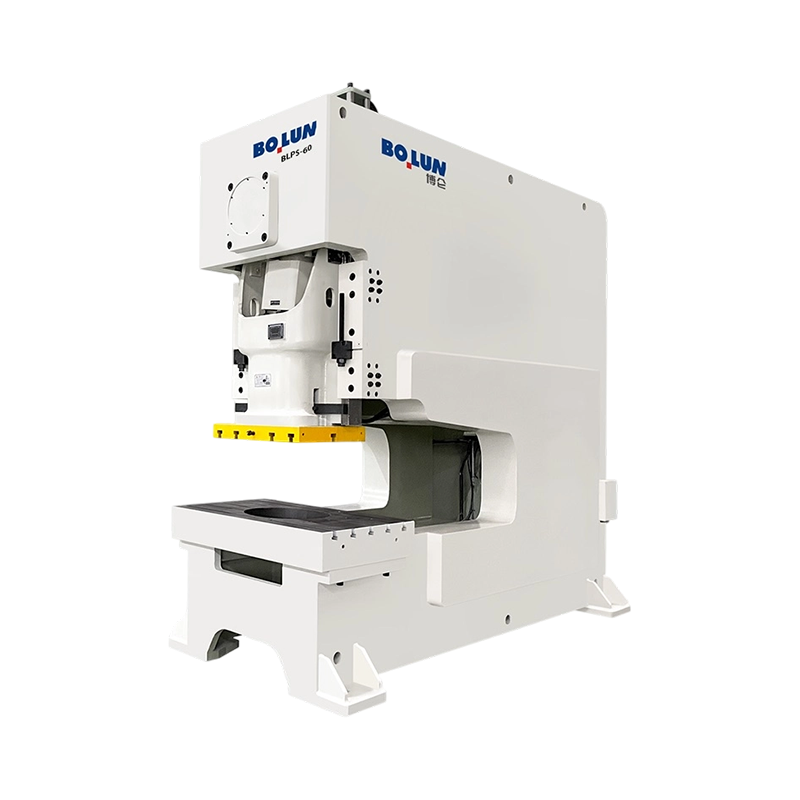 BLPS-60 Open-Gap Deep-Throat Power Press En 600 kN öppen djuphalspress med 500–1200 mm halsdjup och 900 × 520 mm arbetsbord för storformat plåt som behöver utökad räckvidd. Visa produkt →
För de flesta allmänna stämplings-, bocknings-, håltagnings- och grunddragningsarbeten ger en kraftpressmaskin av öppen typ den bästa balansen mellan åtkomst, växlingshastighet och kostnad. Det är det praktiska valet när dynan byts ofta och lasten är någorlunda centrerad. Flytta till en stängd ram eller tyngre design med öppen typ när formen behöver snäv spelning, belastningen är långt utanför mitten, slaget är djupt eller delen kräver långvarig dimensionsstabilitet.
Den säkra köpsekvensen är okomplicerad: definiera formningskraften vid arbetsslaget, bekräfta formens hölje och stängningshöjd, kontrollera ramavböjning och kolvstyrning, matcha sedan drivningen och säkerhetspaketet till produktionsplanen. Tonnage är rubriknumret, men pressen som presterar bra är den vars ram, säng, slaglängd och kontrollsystem passar själva jobbet.


Förstå mekaniska kraftpressar och deras väsentliga funktioner ...
Två pressar kan både bära en 200-tons namnskylt och fortfarande producera ...
En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
När du planerar att producera medelstora eller små metalldelar i stora vol...
Det korta svaret: Vilken ramtyp passar ditt arbete An kr...
Översikt över Power Press Technology: Från grunderna till val av utrustning ...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

