
Inom området för modern precisionsmekanisk tillverkning, en kraftpress är kärnkraftkällan för högprecisionsmontering, formning och kalibrering av komponenter. Oavsett om det är för montering av kärnmotorvevaxlar eller precisionspressning av stora mekaniska strukturer, bestämmer valet av lämplig typ av press direkt monteringskvaliteten och livslängden för arbetsstycket.
En kraftpress är en anordning som genererar enorm kraft genom energiöverföring (mekanisk eller hydraulisk) för att åstadkomma materialdeformation eller presspassning av komponenter. Vid vevaxelbearbetning är det inte bara ett enkelt "skjutverktyg", utan ett precisionssystem som kräver strikt kontroll över slaglängd, hastighet och tryck. Dess huvudsakliga operativa mål är att säkerställa att matchoche delar når den designade interferenspassningen utan att generera inre spänningskoncentrationer eller skador på de matchande ytorna.
För att bättre förstå de tillämpliga scenarierna för olika utrustningar kan vi analysera dem genom följande prestandajämförelse:
| Prestandakarakteristik | Vevpress (vev/dubbel vevpress) | Hydraulisk press |
| Strömkälla | Svänghjulsenergilagring, mekanisk koppling | Hydraulcylinder, vätskekraft |
| Strokeegenskaper | Maximalt tryck vid nedre dödpunkten, hastigheten sjunker kraftigt nära botten | Konstant tryck under hela slaget |
| Styrprecision | Fast slag, svårt att stoppa mitt i processen | Exakt tryckövervakning och slagfjädring |
| Primär tillämpning | Högvolym metallstämpling, smide | Precisionspresspassning, axeluträtning, komplex montering |
| Operativ flexibilitet | Låg (Lämplig för standardiserade repetitiva uppgifter) | Hög (Lämplig för olika anpassade presspassningsuppgifter) |
Vevaxel pressmaskin: Denna utrustning är specialdesignad för vevaxelproduktionslinjer och är vanligtvis utrustad med specialiserade positioneringsverktyg för att säkerställa att mittlinjerna för de olika vevaxeltapparna är perfekt inriktade, vilket förhindrar lutning under presspassningsprocessen.
Axelriktningspress: Vevaxlar uppvisar ofta mindre böjningsavvikelser efter användning eller bearbetning. Sådana pressar är utrustade med högkänsliga mätsystem (används vanligtvis med V-block och visare) för att utföra flera småskaliga hydrauliska korrigeringar och justera vevaxelns utlopp till mikronnivån.
När de står inför uppgiften att pressmontera en 2-takts motorvevaxel undrar många användare: Räcker det med en vanlig 20-tonspress? Svaret är inte absolut och beror på de fysiska parametrarna och precisionskraven för den specifika delen.
För att avgöra om 20 ton tryck är lämpligt måste man utvärdera det utifrån den fysiska logiken för interferenspassningar. Den erforderliga inpressningskraften påverkas huvudsakligen av kontaktyta, störningsmängd och materialens friktionskoefficient.
Grund för belastningsberäkning: I teknisk praxis är den grova formeln för att uppskatta inpressningskraften F = mu * pi * d * L * P_radial, där mu är friktionskoefficienten, d är axeldiametern, L är matchningslängden och P_radial är det genererade radiella trycket. För en 2-takts vevaxel, om axeltappens diameter är stor och interferensen är utformad för att vara hög, kan den erforderliga kraften närma sig eller överskrida gränsen på 20 ton.
Strukturella begränsningar: 2-takts vevaxlar är vanligtvis sammansatta av vänster och höger halvaxlar och en central vevaxel. Deras strukturella egenskaper är hög vevarmstyvhet, men väggtjockleken runt anslutningshålet är begränsad. Om utrustningens tonnage väljs felaktigt kommer ett tryck som överstiger materialets sträckgräns att utlösa mikrosprickor i vevarmen eller expansion av axelhålet.
| Motortyp | Journaldiameterintervall | 20-tons press lämplighet | Kärnfaktorer att tänka på |
| Lätta (t.ex. trädgårdsredskap) | 15 - 25 mm | Mycket passande | Tillräcklig tryckreserv, kräver tryckreglering |
| Medelstark (t.ex. motorcykel/utombordare) | 30 - 50 mm | Branschstandardkonfiguration | Kräver dedikerade verktyg, fokus på koaxialitet |
| Kraftig (t.ex. stor förskjutning/industriell) | > 50 mm | Begränsad hjälp med termisk montering rekommenderas | Kallpressning skadar lätt ytor, kräver temperaturskillnad |
Även om pressen uppfyller tonnagekraven, tryckövervakning är mycket viktigare än enkelt val av tonnage vid pressning av 2-takts vevaxlar.
Kurvövervakning: I en idealisk presspassningsprocess bör kurvan för trycket som ökar med förskjutningen vara jämn och linjär. Om en betydande plötslig ökning av trycket (peak jitter) inträffar mitt i processen, indikerar det ofta metallspån, otillräcklig smörjning eller axiell felinriktning på matchningsytan.
Förebyggande åtgärder: Det rekommenderas starkt att installera en trycksensor på en hydraulpress. För 2-takts vevaxlar, om trycket når gränsen snabbt i början, måste man sluta omedelbart, eftersom forcering i detta skede lätt kan orsaka gnagbildning på axeltappens yta. När en sådan skada inträffar, misslyckas fästkraften på den passande ytan helt, vilket leder till att axeln glider eller onormalt ljud under efterföljande användning.
I underhålls- och tillverkningsprocessen av vevaxlar är demontering av gamla delar och presspassning av nya frekventa åtgärder. För att uppnå en effektiv växling med låga skador kan man inte enbart förlita sig på pressens enkla push-pull-verkan; det kräver en standardiserad processlogik.
Att uppnå snabb växling mellan presspassning och demontering förlitar sig på verktygsinställning and flexibel respons från hydraulsystemet .
Skillnad i verktygsdesign: Demonteringsläget kräver en stödjande basform. Dess roll är att låta vevarmen sitta stadigt på basen samtidigt som den lämnar ett centralt hål för tappen att passera genom. Press-fit läge kräver en positioneringsstyrkolv. Kolven måste vara exakt i linje med axeltappens mitt och den bör ha finjusteringsmöjligheter under pressningsprocessen för att säkerställa att ingångsvinkeln är absolut vertikal.
Begränsningsjustering av hydraulsystem: För att förhindra skador på delar på grund av överdriven kraft måste avlastningsventiler eller elektroniska gränsvärden ställas in. Under demontering, eftersom den initiala brytkraften ofta är hög, kan utrustningen tillåtas att köra med märktryck; under presspassning bör en övre säkerhetsgräns vara förinställd för att undvika överbelastning.
Många nybörjare tenderar att tro att ju snävare, desto bättre, men ur ett tekniskt perspektiv bör interferenspassningar bibehållas inom en specifik interferenspassningstolerans .
| Parningsmetod | Friktionskoefficient | Press-in Force Beteende | Tillförlitlighet |
| Överdriven störning | 0,12 - 0,15 | Manometern fluktuerar kraftigt | Skadar lätt ytor, inre spänningsutmattning |
| Rimlig störning | 0,08 - 0,10 | Trycket stiger mjukt, stabilt spår | Stabil vridmomentöverföring, inga metallskador |
| Temperaturassisterad | 0,05 - 0,07 | Trycket betydligt lägre | Tight passform, materialegenskaper bevarade |
Värde på smörjning: Användningen av smörjmedel för extremt tryck är obligatorisk; den bildar en oljefilm mellan axeltappen och anslutningshålet, vilket förhindrar torr friktion under pressningen, vilket gör monteringen smidigare.
I storskalig produktion, genom att använda en gemensam layout av mekanisk och hydraulisk utrustning, kan produktionseffektiviteten och avkastningen förbättras avsevärt.
Under grovbearbetnings- eller smidesstadiet, a dubbel vevpress är en oumbärlig kärnkraft. Den motstår effektivt det vältande moment som genereras under pressningsprocessen, vilket säkerställer att vevaxelämnet belastas jämnt under smide.
| Processsteg | Rekommenderad utrustning | Mål |
| Smide/Rovformning | Dubbel vevpress | Säkerställ materialdensitet |
| Precisionspresspassning | Hydraulisk press | Säkerställ störningar, förhindra ytskador |
| Axial rätning | Axelriktningspress | Kontrollera geometriska fel |
Koaxialitetsavvikelse: Om styrprecisionen för presspassningsverktygen är otillräcklig, kommer vevaxelns halva axel att vicka, vilket leder till radiellt utlopp i den färdiga produkten.
Excentrisk laddning: Om tryckcentrum inte faller på vevaxelns geometriska centrum kommer det att leda till mikrovridning av vevaxeln.
Vevaxelpresskoppling är högriskarbete med hög precision. Att etablera ett vetenskapligt dagligt lednings- och säkerhetssystem är grunden för fabriksdriften.
Kraftsensortestning: Det rekommenderas att kalibrera tryckavkänningssystemet en gång i kvartalet. Se till att sensoravläsningsfelet kontrolleras inom 1 procent i förhållande till standardkalibreringsvikter.
| Skyddsåtgärd | Funktion |
| Tvåhandskontrollknappar | Förhindrar operatörer från att nå in i stationen |
| Ljusridåavkänning | Nödstopp om främmande föremål kommer in |
| Trycköverbelastningsskydd | Automatisk avlastning om gränsen överskrids |
Lyssna efter onormala ljud: Under inpressningen indikerar ett kontinuerligt gnisslande ljud att smörjningen inte fungerar; ett skarpt klickande ljud innebär sannolikt lokal skada på metallytan.
Kärnan i kvalitetsövervakningen ligger i tolkningen av tryck-förskjutningskurvan. Om metallspån hittas på hög vid utgången, eller om tydliga teckningsmärken uppträder på ytan, ska operationen avbrytas.
I allmänhet, upprepad presspassning rekommenderas inte . Varje inpressning orsakar mikroskopisk plastisk deformation av den passande ytan, vilket minskar materialets utmattningslivslängd och ökar risken för axelglidning.
Dedikerade distansbrickor ger inte bara stöd utan bäddas även in i vevstiftspositionen, vilket säkerställer att de vänstra och högra halvaxlarna bibehåller den inställda fasvinkeln under inpressningsprocessen, vilket förhindrar fasfel.
Slutsatsen är ja. Hydrauliska pressar kan exakt kontrollera den maximala presspassningskraften genom att justera avlastningsventilerna. När inpressningskraften överstiger det inställda värdet kommer hydraulsystemet automatiskt att avlasta trycket.
Det rekommenderas att bibehålla 60 procent av interferenspassningen genom att reservera spel genom termisk expansion och sammandragning, medan de återstående 40 procenten av passningen förlitar sig på pressen. Denna metod säkerställer monteringskvalitet samtidigt som den minimerar inre belastningsskador.


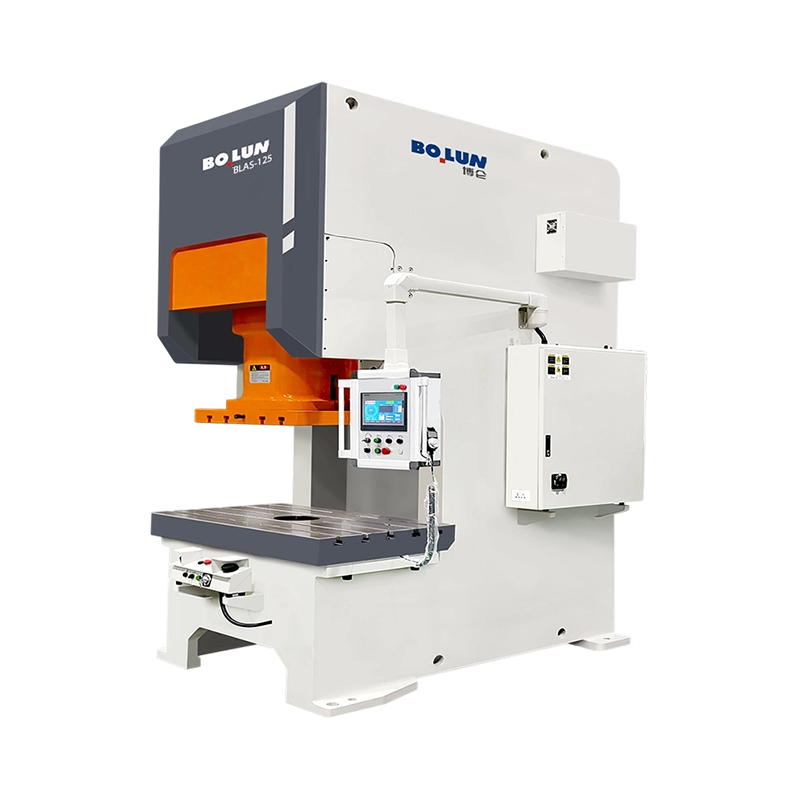
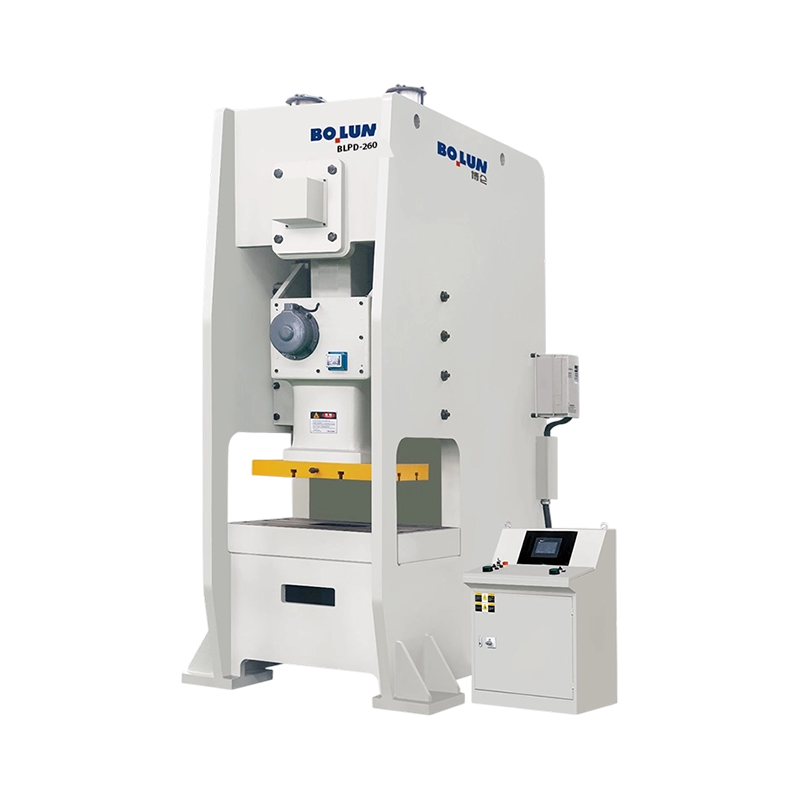
ZHEJIANG BOLUN INTELLIGENT EQUIPMENT IMPORT & EXPORT TRADING visade stolt upp...
En fabrik för fästelement i Taizhou får en förfrågan från en leverantör av...
Det korta svaret: Vilken ramtyp passar ditt arbete An kr...
En köpare som jämför en 45-tons press med öppet gap för en konsollinje får...
Två pressar kan både bära en 200-tons namnskylt och fortfarande producera ...
Sätt en 160-tons press med öppen ram och en 160-tons press med sluten ram ...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

