
Kraftpressmaskiner klassificeras på två huvudsakliga sätt: genom ramkonstruktion, som separerar dem i kraftpressmaskiner av öppen typ och kraftpressmaskiner av sluten typ, och genom drivmekanism, som separerar dem i mekaniska pressmaskiner, hydrauliska pressar och pneumatiska pressar. Specifikt inom kategorin mekanisk press är maskiner ytterligare uppdelade efter hur kolven drivs, inklusive vevdriven, excentrisk driven, knogled, vipp och skruvtyp, och efter hur många anslutningspunkter som stöder kolven, allt från enpunktspressar som används för lättare arbete till fyrapunktspressar som används för stora, tunga paneler.
För de flesta köpare handlar det praktiska beslutet om två frågor som besvaras i följd. För det första behöver applikationen tillgängligheten och lägre kostnad för en kraftpressmaskin av öppen typ, eller styvheten och precisionen hos en kraftpressmaskin av sluten typ. För det andra, inom vilken ramtyp som passar jobbet, vilket tonnage, slaglängd och punktkonfiguration som matchar den specifika delen som tillverkas. Resten av den här guiden går igenom alla större klassificeringar av kraftpressmaskiner, jämför öppna och stängda ramkonstruktioner direkt med verkliga driftsdata, förklarar drivmekanismer och punktkonfigurationer i detalj, och täcker säkerhets- och underhållspraxis som håller en press igång tillförlitligt i flera år.
A kraftpressmaskin är industriell utrustning som applicerar kontrollerad mekanisk kraft genom en rörlig kolv för att forma, skära, stansa eller forma plåt och andra material placerade mellan kolven och en fast bädd. Till skillnad från en manuellt manövrerad press, använder en kraftpressmaskin ett motordrivet system, oftast ett svänghjuls- och vevaxelarrangemang, för att lagra och leverera den energi som behövs för varje slag, vilket möjliggör mycket högre kraftutmatning och mycket snabbare cykeltider än manuell drift kan uppnå.
I en typisk mekanisk kraftpress snurrar en elektrisk motor kontinuerligt ett svänghjul och lagrar rotationsenergi. När operatören utlöser ett slag, kopplas en koppling in och kopplar det snurrande svänghjulet till en vevaxel eller excentrisk axel. När den axeln roterar, omvandlar den rotationsrörelse till kolvens linjära upp- och nedrörelse genom en vevstång, och levererar en skur av lagrad energi till arbetsstycket i botten av slaget, precis när verktyget kommer i kontakt med materialet.
Svänghjulet är centralt för hur en mekanisk kraftpress uppnår hög kraftutmatning från en relativt blygsam motor. Istället för att kräva en motor som är tillräckligt kraftfull för att leverera toppkraft omedelbart, samlar svänghjulet energi kontinuerligt mellan slagen och släpper den i en kort, kraftfull skur under den faktiska arbetsdelen av slaget, vilket gör att en jämförelsevis liten motor kan driva en press som klarar av ett tonnage som vida överstiger vad motorn ensam skulle kunna producera på varaktig basis.
Ett enda tryck rör sig genom flera distinkta faser som operatörer och processingenjörer refererar till när de felsöker eller optimerar en stämplingsoperation. Inflygningsfasen för kolven ner från övre dödpunkten mot arbetsstycket med minimalt motstånd. Arbetsfasen börjar i det ögonblick som verktyget kommer i kontakt med material och förbrukar huvuddelen av svänghjulets lagrade energi när själva skärningen eller formningen äger rum. Returfasen för sedan kolven tillbaka till övre dödpunkten, förbereder pressen för nästa cykel. Att förstå var i den här sekvensen en given operation ställer hög efterfrågan hjälper till att förklara varför vissa drivmekanismer, såsom knogled eller vippkonstruktioner, passar specifika operationer bättre än en vanlig vevdrift, eftersom varje mekanism formar denna cykel på olika sätt för att matcha ett visst processbehov.
Kraftpressmaskiner används inom metalltillverkning, tillverkning av fordonskomponenter, apparattillverkning, tillverkning av elektriska kapslingar och otaliga andra industrier som kräver repeterbara plåtoperationer med höga volymer såsom blankning, håltagning, bockning, ritning och myntning, vilket gör denna utrustningskategori till en av de mest använda klasserna av industriell maskintillverkning.
Innan du avgränsar till ramtyp, hjälper det att placera mekanisk pressmaskin inom det bredare landskapet av pressdrivningsteknologier, eftersom varje drivtyp passar olika produktionsprofiler.
| Faktor | Mekanisk press | Hydraulisk press | Pneumatisk press |
|---|---|---|---|
| Cykelhastighet | Snabba, höga slag per minut | Långsammare, kontrollerad ramhastighet | Mycket snabb för lätt arbete |
| Tvinga konsistens genom slag | Varierar genom slaget | Konstant full kraft under hela slaget | Konstant men begränsad kraft |
| Typiskt tonnageintervall | Måttlig till mycket hög | Brett utbud, inklusive mycket högt tonnage | Låg till måttlig |
| Bäst lämpade operationer | Blanking, piercing, högvolymstämpling | Djupteckning, bildar tjockt material | Lätt montering, bildande av små delar |
En mekanisk pressmaskin är i allmänhet det föredragna valet närhelst cykelhastighet och repeterbar högvolym har större betydelse än justerbar kraftkontroll , vilket är anledningen till att mekaniska pressar dominerar höghastighetsstämplingslinjer inom bil- och apparattillverkning, medan hydrauliska pressar fortfarande föredras för djupdragning och formning av tjockt material där kontrollerad, konstant kraft genom hela slaget ger bättre resultat.
Pneumatiska pressar upptar en mindre men distinkt nisch, vanligtvis reserverad för lätta applikationer såsom montering av små delar, lätt stansning eller presspassningsoperationer där de inblandade krafterna förblir blygsamma och extremt hög cykelhastighet är viktigare än råtonnagekapacitet. Anläggningar väljer sällan mellan alla tre drivtyperna för en enstaka applikation, eftersom det erforderliga tonnaget och driftstypen vanligtvis begränsar det praktiska valet till en tydlig kategori innan ramkonstruktionen ens kommer in i beslutet.
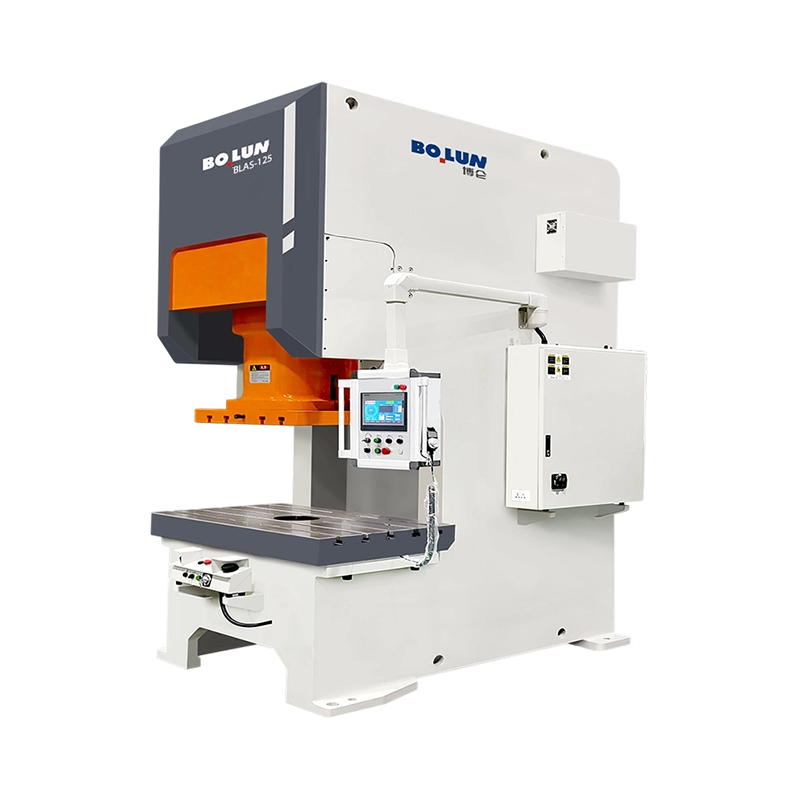
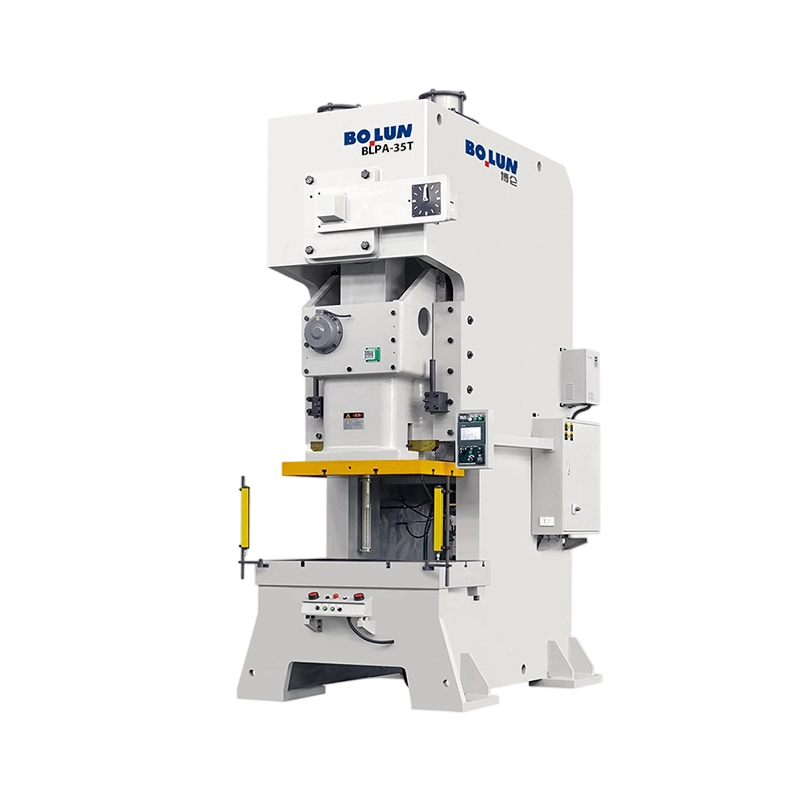
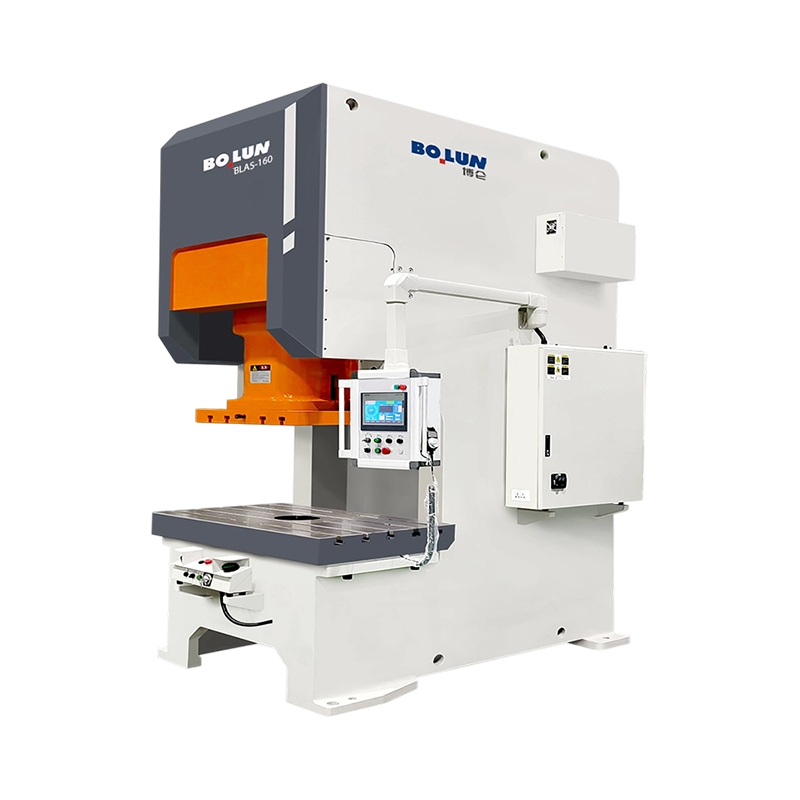
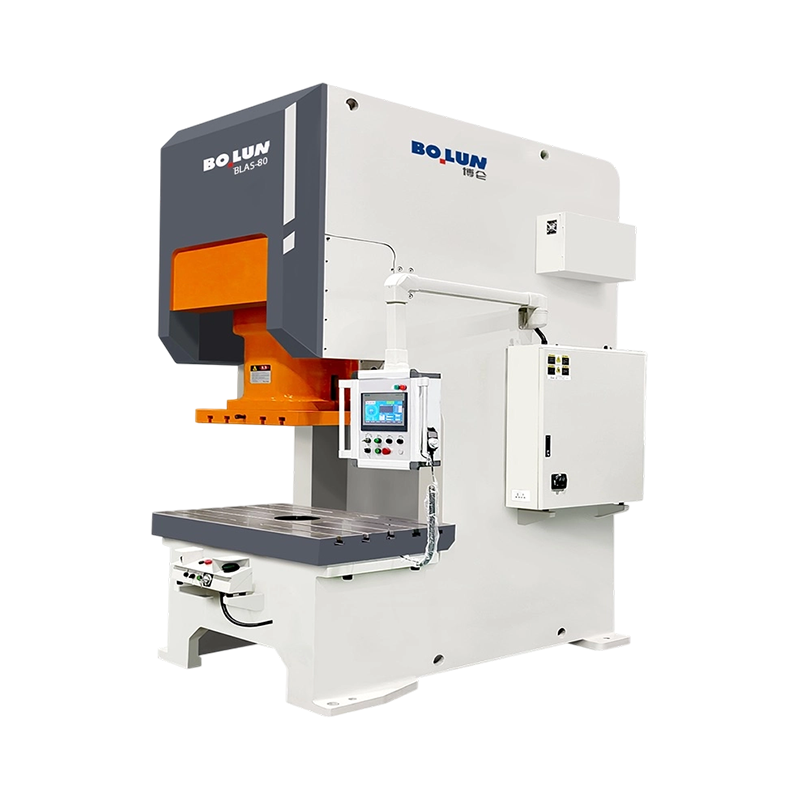
An Öppna Typ Power Press Machine , ibland kallad C-ram- eller gapframe-press, använder en ram formad som bokstaven C, öppen på tre sidor runt arbetsområdet mellan kolven och bädden.
Den öppna C-formade ramen lämnar arbetsområdets framsida och båda sidor tillgängliga, vilket är den avgörande praktiska fördelen med denna design. Material kan matas framifrån eller från endera sidan, stansar kan bytas med förhållandevis enkel åtkomst, och operatörer eller automatiserade matningssystem har fri sikt och fysisk åtkomst till arbetsområdet under hela driften.
Den öppna ramkonstruktionen, även om den är lättillgänglig, är i sig mindre styv än en helt stängd ram, eftersom C-formen tillåter en liten mängd ramavböjning under belastning, särskilt vid högre tonnage eller när belastningen appliceras utanför mitten av arbetsområdet. Av denna anledning är en kraftpressmaskin av öppen typ i allmänhet bäst lämpad för arbete med lätt och medelstort tonnage, vanligtvis upp till ungefär 250 ton, där tillgänglighetsfördelarna uppväger den blygsamma precisionsavvägningen.
Utöver obearbetad tillgänglighet under normal drift, tillåter den öppna C-formade ramen på en kraftpressmaskin av öppen typ vanligtvis snabbare byte av stansar än en motsvarighet till stängd ram, eftersom tekniker kan närma sig stansutrymmet från tre riktningar snarare än att begränsas till en enda frontöppning. För butiker som kör många olika delar genom samma press enligt ett roterande schema, kan denna övergångstidsfördel på ett meningsfullt sätt öka det totala utrustningsutnyttjandet över ett arbetsskift, vilket ofta gör skillnaden mellan att uppfylla ett snävt leveransschema och att hamna på efterkälken.
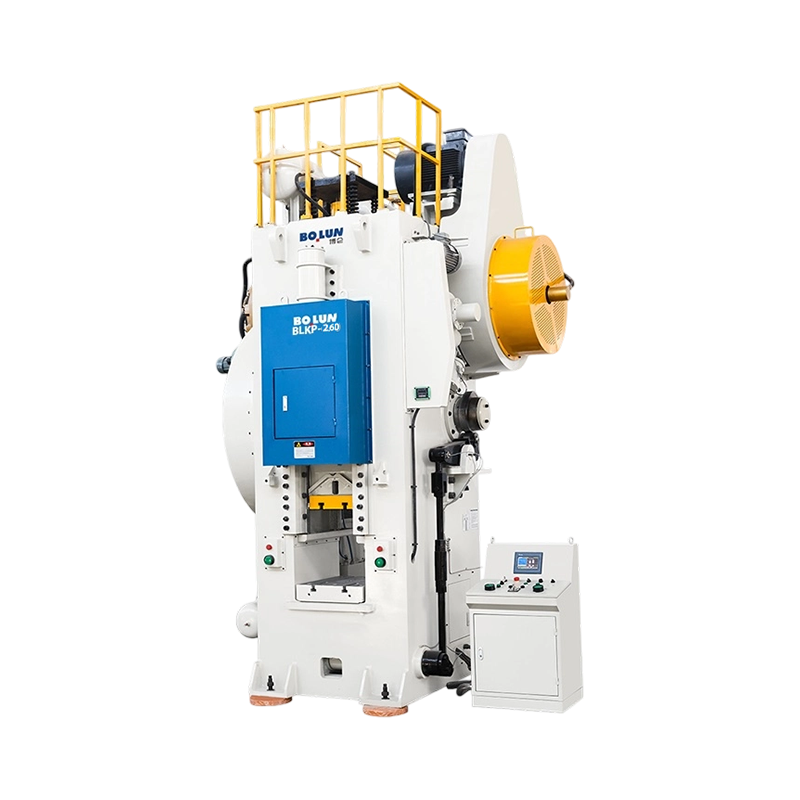
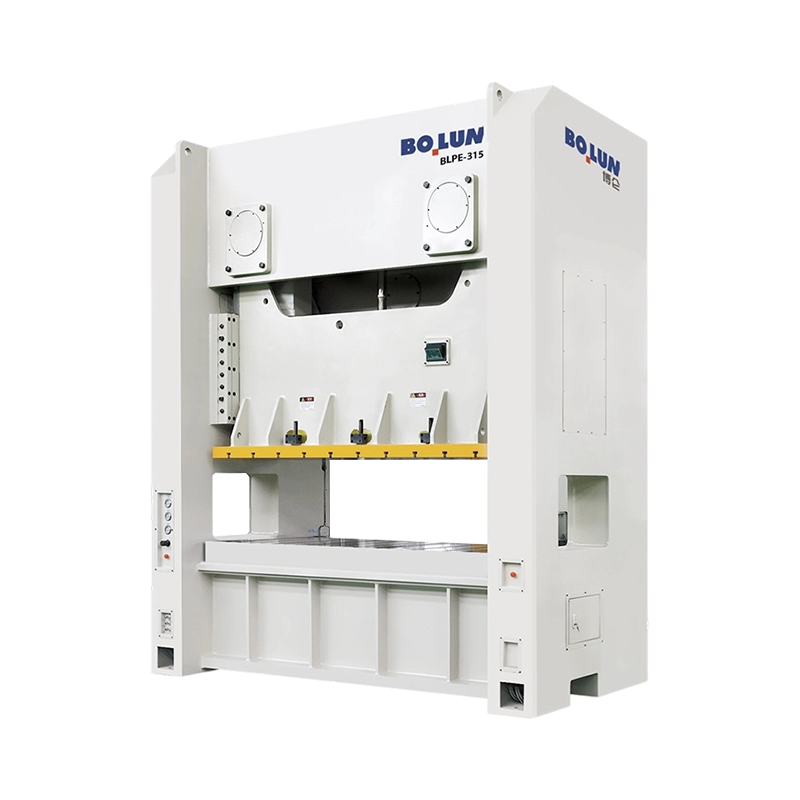
A Sluten typ Power Press Machine , ofta kallad en rak sidopress eller H-rampress, använder en ram med anslutna konstruktionselement på båda sidor av arbetsområdet, som bildar en helt sluten lastbana runt kolven.
Eftersom ramen bildar en komplett lastbana på båda sidor snarare än en öppen C-form, motstår en sluten typ av kraftpressmaskin avböjning mycket mer effektivt under tung eller utanför centrumbelastning. Denna ökade styvhet leder direkt till bättre ramparallellism och mer konsekvent verktygskontakt över hela arbetsområdet, vilket har stor betydelse för precisionsstämpling och formningsarbete med stora paneler.
Sluten ramkonstruktion stöder avsevärt högre tonnagevärden än öppna ramkonstruktioner, med många slutna pressar som har en kapacitet på långt över 500 ton och stora fordonskarosspressar som når flera tusen ton. Den förbättrade styvheten hos en stängd ramdesign översätts i allmänhet till snävare dimensionella toleranser på färdiga delar , vilket är anledningen till att högprecisionsstämpling och stort panelarbete konsekvent gynnar sluten typkonstruktion framför öppna typalternativ.
Pressar av sluten typ använder typiskt mer omfattande glidstyrningssystem än ekvivalenter av öppen typ, ofta med styrytor på kolvens alla fyra hörn snarare än ett enklare tvåpunktsstyrningsarrangemang. Denna mer omfattande styrning bidrar ytterligare till precisionsfördelen med sluten ramkonstruktion, eftersom den begränsar ramrörelsen till en konsekvent vertikal bana även när formkrafterna inte är perfekt centrerade inom arbetsområdet, ett scenario som inträffar rutinmässigt i verklig produktion även med väldesignade verktyg.
Tabellen nedan placerar de viktigaste skillnaderna mellan de två ramtyperna sida vid sida för direkt jämförelse.
| Faktor | Öppna Typ Power Press Machine | Sluten typ Power Press Machine |
|---|---|---|
| Ramform | C-formad, öppen på tre sidor | Helt sluten lastbana på båda sidor |
| Tillgänglighet | Utmärkt, öppen framsida och sidor | Begränsad till endast frontöppning |
| Ramstyvhet | Måttlig, viss nedböjning under belastning | Hög, minimal nedböjning under belastning |
| Typiskt tonnageintervall | Upp till cirka 250 ton | 250 ton upp till flera tusen ton |
| Precision och repeterbarhet | Bra för allmänt stämplingsarbete | Överlägsen för snäv toleransarbete |
| Relativ utrustningskostnad | Lägre | Högre |
Ingen av ramtyperna är generellt sett bättre, eftersom det korrekta valet helt beror på delstorlek, erforderlig tolerans, tonnage och hur ofta stansar behöver ändras under produktionen, ett beslutsramverk som beskrivs mer i detalj längre fram i denna guide.
Utöver ramkonstruktionen kategoriseras mekaniska kraftpressar ytterligare av den specifika mekanismen som används för att omvandla svänghjulsenergi till ramrörelse, och varje drivtyp producerar en distinkt kraft- och hastighetsprofil genom slaget.
Den vanligaste mekaniska pressdesignen, med en vevaxel för att omvandla roterande rörelse till linjär ramrörelse. Vevpressar erbjuder en enkel, pålitlig design som är väl lämpad för stansnings-, håltagnings- och formningsarbeten.
Använder en excentrisk axel snarare än en äkta vevaxel, vilket ofta tillåter en mer kompakt ramkonstruktion för en given slaglängd, vanligen använd i små till medelstora pressar.
Använder en knogledslänkning som multiplicerar kraften dramatiskt nära botten av slaget, vilket gör denna design väl lämpad för prägling, dimensionering och precisionsformningsoperationer som kräver mycket hög kraft över en kort arbetssträcka.
I princip liknar en knogledspress, som använder en vipplänkage för att generera hög kraft med en kontrollerad, uppehållsliknande rörelse nära nedre dödpunkten, gynnsam för operationer som kräver längre kontakttid under belastning.
Använder en roterande skruvmekanism som drivs av ett svänghjul eller en motor för att driva kolven, vilket erbjuder energibegränsad snarare än slagbegränsad drift, vanligen använd i smides- och myntapplikationer där kontrollerad slagenergi är viktigare än geometri med fast slaglängd.
Använder en multilänkmekanism för att modifiera kolvens hastighetsprofil genom slaget, vilket ofta ger en långsammare inflygningshastighet och förlängd uppehåll vid botten av slaget, användbart för djupdragningsoperationer som är känsliga för kolvens hastighet.
Att välja rätt drivmekanism börjar med att identifiera vad processen faktiskt kräver av kolvens rörelseprofil. Operationer som kräver snabb och enkel skärning drar nytta av standardvev eller excenterdrift, eftersom dessa konstruktioner ger en okomplicerad, förutsägbar rörelse vid höga cykelhastigheter. Operationer som kräver extrem kraft koncentrerad nära nedre dödpunkten, som att skapa fina detaljer i en delyta, drar nytta av knogleds- eller vippkonstruktioner specifikt på grund av hur dessa mekanismer multiplicerar kraften genom sin länkgeometri. Att matcha drivmekanismen till processbehovet, snarare än att standardisera vevpressen för varje applikation, förbättrar ofta både detaljkvalitet och verktygslivslängd, och kan på ett meningsfullt sätt minska skrothastigheten på processer där kraftinställningen genom slaget direkt påverkar den färdiga delen.
Större kraftpressmaskiner klassificeras också efter hur många anslutningspunkter, det vill säga individuella vevaxel eller excentriska anslutningar, stödjer och driver kolven, vilket direkt påverkar lastfördelningen över breda arbetsområden.
En enpunktspress använder en central drivanslutning till kolven, vilket är den enklaste och vanligaste konfigurationen för små till medelstora pressar som hanterar delar som passar bekvämt inom ett kompakt arbetsområde utan att kräva stöd över ett ovanligt stort spann.
En dubbelspetspress använder två drivanslutningar placerade tvärs över cylinderns bredd, vilket fördelar belastningen jämnare över bredare arbetsområden och minskar risken för ramlutning när kraft appliceras utanför mitten i ett större dynutrymme.
En fyrpunktspress använder fyra drivanslutningar, en nära varje hörn av kolven, vilket ger den mest jämna lastfördelningen som finns och gör denna konfiguration till standardvalet för mycket stora panelstämplingstillämpningar, såsom fordonskarosspaneler, där bibehållande av konsekvent parallellitet över ett stort arbetsområde är avgörande för detaljkvaliteten.
När arbetsytan ökar ökar risken för ojämn kraftfördelning och ramlutning proportionellt, vilket är just anledningen till att större pressar av sluten typ vanligtvis använder dubbel- eller fyrpunktskonfigurationer snarare än en enda central drivning. Att matcha antal poäng till delstorlek och tonnage är ett av de viktigaste specifikationsbesluten när man väljer en storformatspress.
Även om ytterligare drivpunkter förbättrar lastfördelningen, lägger de också till mekanisk komplexitet, eftersom varje ytterligare anslutningspunkt kräver sin egen exakt synkroniserade drivlänk kopplad till ett gemensamt svänghjul och kopplingssystem. Denna ökade komplexitet ökar i allmänhet både den initiala utrustningskostnaden och de pågående underhållskraven jämfört med en enklare enpunktsdesign, varför poängantalet bör matchas till faktiska delstorlekskrav snarare än väljas som en standarduppgradering oavsett applikation, eftersom att betala för synkroniseringskomplexiteten som det faktiska produktionsbehovet inte kräver sällan förbättrar den totala avkastningen på utrustningsinvesteringen.
Lagrar rotationsenergi från drivmotorn kontinuerligt och släpper ut den i en koncentrerad skur under varje arbetsslag för att leverera kraft långt utöver vad motorn ensam skulle kunna bära.
Kopplar svänghjulet till vevaxeln för att initiera ett slag och stoppar kolvens rörelse omedelbart när slaget är klart, en kritisk säkerhets- och kontrollkomponent på varje kraftpressmaskin.
Konverterar svänghjulets roterande rörelse till kolvens linjära fram- och återgående rörelse, med axelgeometri som direkt bestämmer slaglängd och kolvhastighetsprofil.
Den rörliga komponenten som bär den övre dynan och levererar kraft till arbetsstycket, styrd exakt inom ramen för att bibehålla konsekvent inriktning med den fasta bädden under varje slag.
Den fasta nedre strukturen som stöder den nedre formen, konstruerad för att motstå upprepade stötbelastningar samtidigt som den bibehåller exakt inriktning mot kolven under maskinens livslängd.
Moderna kraftpressmaskiner inkluderar programmerbara kontroller som styr slaghastighet, säkerhetsspärrar och driftövervakning, allt mer integrerade med automatiserade matnings- och detaljhanteringssystem på högvolymslinjer.
Var och en av dessa komponenter är beroende av att de andra fungerar korrekt för att pressen ska fungera säkert och producera konsekventa delar. Ett perfekt underhållet svänghjul och vevaxel kan inte kompensera för en sliten kopplings- och bromsenhet som misslyckas med att stoppa kolven på ett tillförlitligt sätt, och ett exakt inriktat kolvstyrsystem ger liten fördel om bädden och bolsterplattan har skiftat ur linje under flera år av tung användning. Att utvärdera ett pressköp, eller planera ett underhållsprogram för en befintlig maskin, innebär att överväga hela systemet snarare än någon enskild komponent isolerad.
Anläggningar som väljer en kraftpressmaskin bör väga inte bara nuvarande delkrav utan rimligt förväntade framtida produktionsbehov, eftersom uppgradering av tonnage eller ramtyp senare vanligtvis innebär att man köper en helt ny maskin snarare än att modifiera en befintlig. Att specificera måttlig extra kapacitet utöver omedelbara krav, där budgeten tillåter, visar sig ofta vara mer kostnadseffektivt under utrustningens livslängd än att upprepade gånger växa ur successiva underdimensionerade pressar, särskilt för växande verksamheter som förväntar sig att delens komplexitet eller volym ökar inom några år efter det första köpet.
Själva pressen är bara hälften av en funktionell stansningsoperation, eftersom formen bestämmer den faktiska formen, skärverkan eller formningsresultatet som appliceras på materialet, och formdesignen måste vara nära den valda presstypen.
Progressiva stansar utför flera operationer i sekvens när remsmaterial matas fram genom flera stationer inom en enda stanssats, och detta tillvägagångssätt passar särskilt bra med höghastighetspressar av öppen typ som kör kontinuerlig spolmatning, eftersom kombinationen maximerar uteffekten för delar som kräver flera formnings- eller skärsteg.
Överföringsformar flyttar enskilda ämnen eller delar mellan stationer med hjälp av ett mekaniskt överföringssystem snarare än en kontinuerlig remsa, ett tillvägagångssätt som vanligtvis används på större slutna pressar som producerar större delar såsom bilpaneler, där enskilda ämnen snarare än en kontinuerlig spole matar processen.
Sammansatta stansar utför flera skäroperationer samtidigt i en enda station snarare än över sekventiella stationer, ofta använda för delar som kräver hög dimensionell noggrannhet mellan flera skärfunktioner på ett enda slag.
Formvikt, stängningshöjd och erforderligt arbetsavstånd måste alla kontrolleras mot den specifika pressramstyp som avses, eftersom en stans utformad för öppen åtkomst och kortare stängningshöjd som är typisk för en öppen presstyp kanske inte överförs direkt till en stängd presstyp utan modifiering, och vice versa.
En dåligt underhållen stans, med slöa skäreggar eller slitna formytor, tvingar pressen att arbeta hårdare än nödvändigt för att slutföra varje operation, vilket ökar slitaget på kopplingen, bromsen och drivkomponenterna över tiden. Anläggningar som behandlar formunderhåll och pressunderhåll som ett enda integrerat program, snarare än två separata problem som hanteras av olika avdelningar, ser i allmänhet längre livslängd från både verktyget och själva pressen, tillsammans med mer konsekvent delkvalitet under hela livslängden av en produktionsserie.
Området där kolven och dynan kommer i kontakt med arbetsstycket, känd som arbetspunkten, representerar den högsta riskzonen på alla kraftpressmaskiner, och lämplig skydd, oavsett om det är fasta barriärer, ljusridåer eller tvåhandskontrollsystem, är väsentligt för att förhindra att operatören kommer i kontakt med rörliga komponenter under ett slag, oavsett den specifika ramtyp eller mängd som är involverad.
Eftersom kopplings- och bromsenheten styr exakt när kolven rör sig och stannar, är regelbunden inspektion och underhåll av detta system ett kritiskt säkerhetskrav, och varje tecken på försenat stopp eller inkonsekvent ingrepp bör omedelbart ta maskinen ur drift tills den repareras.
Konsekvent operatörsutbildning i korrekt matningsteknik, procedurer för byte av stansar och protokoll för nödstopp minskar risken för incidenter avsevärt, och anläggningar bör upprätthålla dokumenterade standardförfaranden som är specifika för varje press- och stanskombination vid regelbunden användning.
Allt underhåll, stansbyte eller justeringsarbete som utförs på en kraftpressmaskin bör följa strikta lockout- och tagoutprocedurer, vilket säkerställer att maskinen inte oväntat kan cykla medan personal arbetar inom eller nära driftstället.
Kontinuerlig kraftpressdrift genererar betydande buller och vibrationer, särskilt på större slutna pressar som körs med högt tonnage. Anläggningar bör utvärdera bullerexponering mot relevanta arbetsplatsriktlinjer och överväga vibrationsisolerande montering för pressar installerade på övre våningar eller nära känslig utrustning, eftersom överförda vibrationer kan påverka närliggande precisionsmaskiner med tiden.
Varje kraftpressmaskin bör ha tydligt märkta, lättillgängliga nödstoppsreglage placerade så att alla operatörer eller närliggande personal kan stoppa maskinen omedelbart utan att behöva sträcka sig över eller nära driftpunkten för att göra det, och dessa kontroller bör testas regelbundet som en del av rutinmässig säkerhetsverifiering snarare än antas fungera på obestämd tid efter den första installationen, eftersom en nödkontroll som inte fungerar tyst ger inget riktigt skydd när den faktiskt behövs.
Olika industrier dras mot specifika kraftpresskonfigurationer baserade på delstorlekar, toleranser och produktionsvolymer som är typiska för deras produkter.
Tillverkning av karosspaneler för fordon är starkt beroende av stora pressar av sluten typ, ofta i fyrpunktskonfigurationer, som kan stansa stora, komplexa paneler med snäv dimensionell konsistens över tusentals delar per produktionskörning. Mindre fordonskomponenter, såsom konsoler och fästelement, tillverkas ofta på höghastighetspressar av öppen typ som kör progressiva stansar.
Apparathöljen och interna komponenter spänner över ett brett tonnageområde, med mindre pressar av öppen typ som vanligtvis hanterar inre fästen och monteringskomponenter medan större pressar av sluten typ bildar yttre paneler som kräver en jämn, konsekvent ytfinish.
Tillverkning av elektriska kapslingar gynnar vanligtvis pressar av öppen typ som kör höghastighets progressiva stansar, eftersom dessa delar i allmänhet är lättare material som produceras i mycket höga volymer där cykelhastighet och stanstillgänglighet för frekventa verktygsbyten är viktigare än den extrema styvheten som slutna pressar erbjuder.
Högvolyms fästelement och produktion av små hårdvaror använder vanligtvis kompakta enpunktspressar av öppen typ som körs med mycket höga slag per minut, och prioriterar rå cykelhastighet framför precisionsfördelarna som är viktigare för större delar med snävare tolerans.
Tunga industriella applikationer, inklusive formning av strukturella konsoler, tjockplåtsstansning och formning av stora flänsar, kräver vanligtvis de högsta tillgängliga tryckpressarna av sluten typ, eftersom materialtjockleken i dessa applikationer kräver avsevärt mer kraft per enhet skjuvning eller formningslängd än typiska tunnplåtsarbeten som finns inom bil- eller apparattillverkning, som ofta kan behövas långt utöver vad man kan behöva för att jämföra.
Utöver ramtyp och drivmekanism avgör flera specifika numeriska specifikationer om en given kraftpressmaskin faktiskt passar ett produktionskrav.
Tonnage representerar den maximala kraft som en press säkert kan leverera, och denna siffra bör alltid överstiga den beräknade erforderliga kraften för en given operation med en rimlig säkerhetsmarginal, eftersom att köra en press konsekvent nära dess maximalt nominella tonnage accelererar slitaget och ökar risken för fel.
Slaglängden definierar kolvens totala vertikala rörelsesträcka, vilket måste vara tillräckligt för att tillåta delar att klara formen under borttagning eller automatisk utkastning, särskilt viktigt för djupdragna delar som kräver större spelrum än enkla stansoperationer.
Denna siffra bestämmer direkt den maximala teoretiska produktionshastigheten, även om den faktiska produktionen också beror på materialmatningshastighet, detaljens komplexitet och eventuella sekundära operationer integrerade i presscykeln.
Stänghöjd, avståndet mellan kolven och bädden i botten av slaget, måste passa den specifika stanshöjden som används, medan bäddstorleken fysiskt måste passa både stansen och materialet som matas genom pressen.
Utöver specifikationerna som en köpare direkt interagerar med, bestämmer motorkraft och svänghjulsenergikapacitet hur snabbt en press kan återhämta sig mellan slagen vid ihållande höga produktionshastigheter. En press som körs nära sina maximala nominella slag per minut under längre perioder behöver tillräcklig motorkraft för att hålla svänghjulet fulladdat mellan cyklerna, och underdimensionerad motorkapacitet kan orsaka gradvis hastighetsförlust och inkonsekvent kraftleverans under långa kontinuerliga produktionskörningar, ett problem som enbart specifikationsbladen inte alltid gör uppenbart utan att kontrollera arbetscykeldata specifikt, vilket är anledningen till att begära ett direkt beslut om driftcykeln innan tillverkaren.
Kraftpressmaskiner klassificeras primärt efter ramkonstruktion i konstruktioner av öppen typ och stängd typ, och genom drivmekanism i mekaniska, hydrauliska och pneumatiska pressar, med mekaniska pressar ytterligare uppdelade efter vev, excenter, knogled, vipp och skruvdrivningstyper.
En kraftpressmaskin av öppen typ använder en C-formad ram som är öppen på tre sidor för enkel åtkomst, vanligtvis lämpad för lättare tonnagearbete, medan en sluten kraftpressmaskin använder en helt sluten ram som erbjuder större styvhet och precision för applikationer med högre tonnage och större delar.
Öppen typ av kraftpressmaskiner täcker vanligtvis tonnage upp till ungefär 250 ton, vilket gör dem väl lämpade för små och medelstora stämplingar, stansning och håltagningsoperationer snarare än mycket stora panelarbeten.
Power Pressmaskiner av sluten typ erbjuder avsevärt större ramstyvhet, vilket minskar nedböjningen under tung eller off-centrerad belastning och bibehåller snävare ramparallellism, som båda är nödvändiga för att producera stora, dimensionellt konsekventa paneler.
En mekanisk pressmaskin använder ett svänghjul och vevaxel för att omvandla lagrad rotationsenergi till snabba, repeterbara kolvslag, medan en hydraulisk press använder vätsketryck för att leverera konstant kraft under hela slaget vid generellt lägre cykelhastigheter.
En knogledspress använder en länkmekanism som multiplicerar kraften dramatiskt nära botten av slaget, vilket gör den väl lämpad för prägling, dimensionering och andra precisionsoperationer som kräver mycket hög kraft över en kort arbetssträcka.
Punkträkningen hänvisar till antalet individuella vevaxlar eller excentriska drivanslutningar som stödjer kolven, allt från enpunktspressar för kompakta delar till dubbel- eller fyrpunktspressar som fördelar lasten jämnt över bredare arbetsområden.
Erforderligt tonnage beror på materialtjocklek, materialhållfasthet, delens skjuvning eller formningsperimeterlängd och den specifika operation som utförs, och beräknas vanligtvis med hjälp av etablerade formler som är specifika för stansning, håltagning eller formningsarbete.
Viktiga säkerhetsfunktioner inkluderar bevakning av manöverpunkter såsom ljusridåer eller fasta barriärer, ett tillförlitligt kopplings- och bromssystem med verifierad stoppprestanda, tvåhandskontrollsystem där tillämpligt och dokumenterade lockout- och tagoutprocedurer för underhållsarbete.
Kopplings- och bromssystem bör inspekteras enligt ett regelbundet schema som definieras av tillverkaren och tillämpliga säkerhetsföreskrifter, med stoppsträcka och svarstid verifierad att hålla sig inom specificerade säkerhetstoleranser vid varje inspektionsintervall.


En press är inte en maskinkategori. Det är en familj av metallformningsmas...
Förstå mekaniska kraftpressar och deras väsentliga funktioner ...
En produktionschef vid en mellanstor metallkomponentfabrik stod nyligen in...
Börja med köpbeslutet, inte definitionerna En inköpsingenjör som jäm...
När du planerar att producera medelstora eller små metalldelar i stora vol...
När tillverkningsindustrin går stadigt mot automatisering och smart produktio...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

