
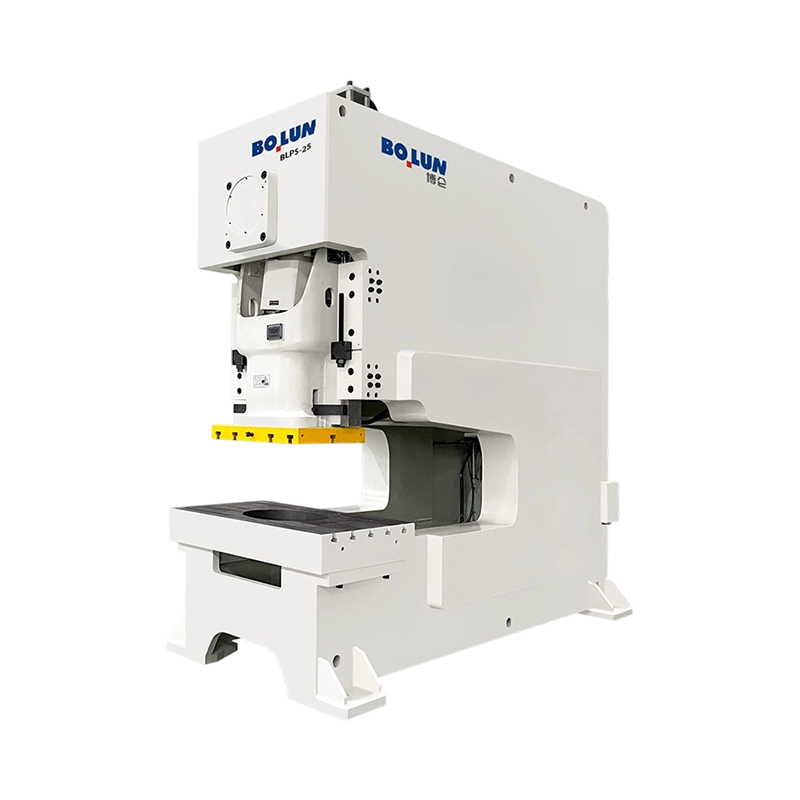


BLPS-25 Compact Precision Open-Gap Deep-Throat Power Press är en smidig och utrymmeseffektiv maskin speciel...
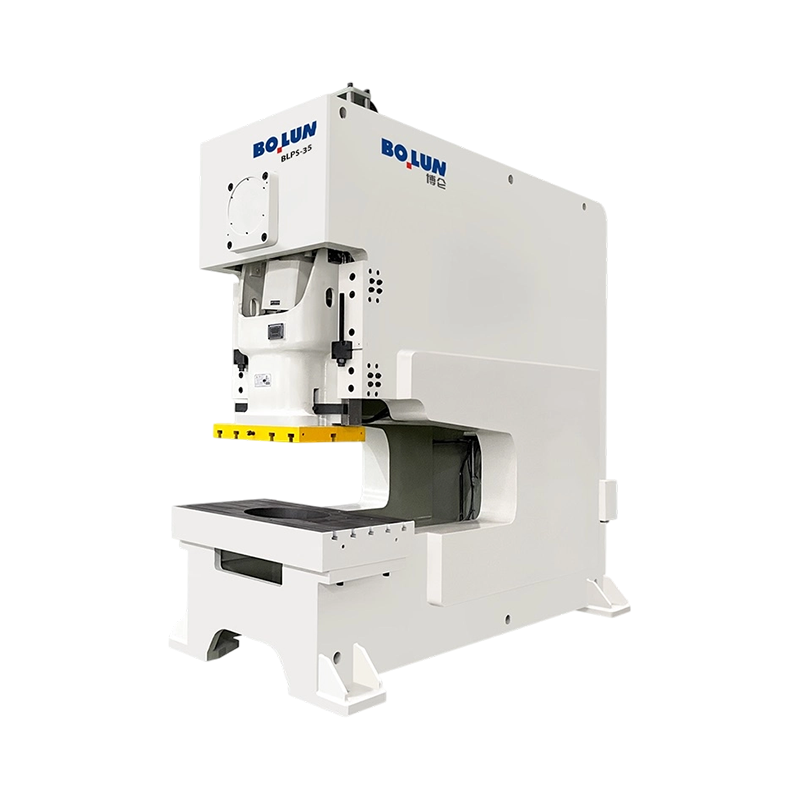
BLPS-35 mångsidig högstabiliserande kraftpress med öppen spalt med djup hals levererar en ökad nominell kra...
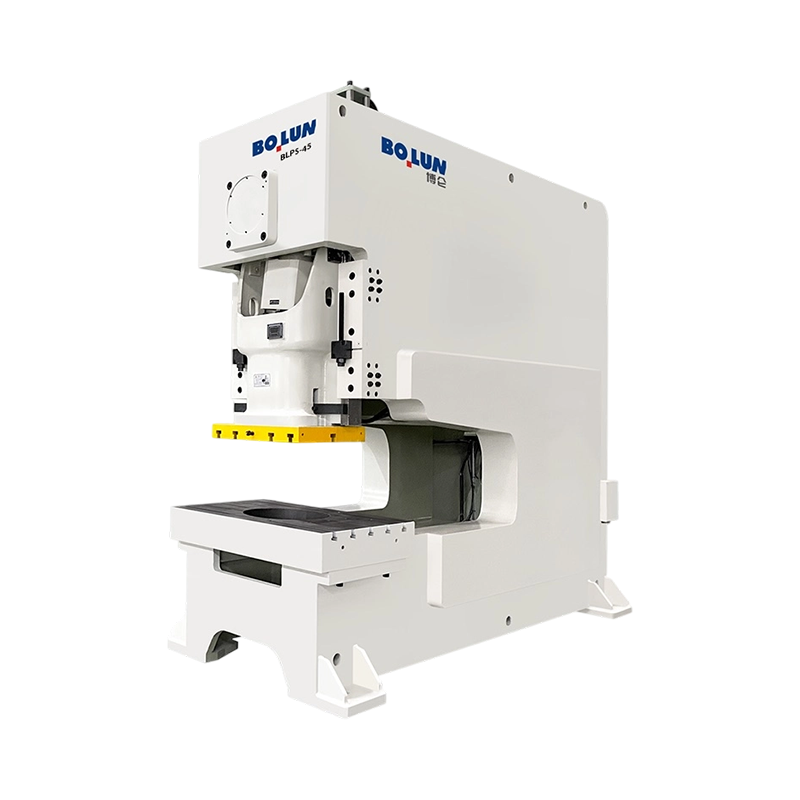
BLPS-45 Robust djuphalspress med stor kapacitet med öppen öppning är konstruerad för industriella tillämpni...
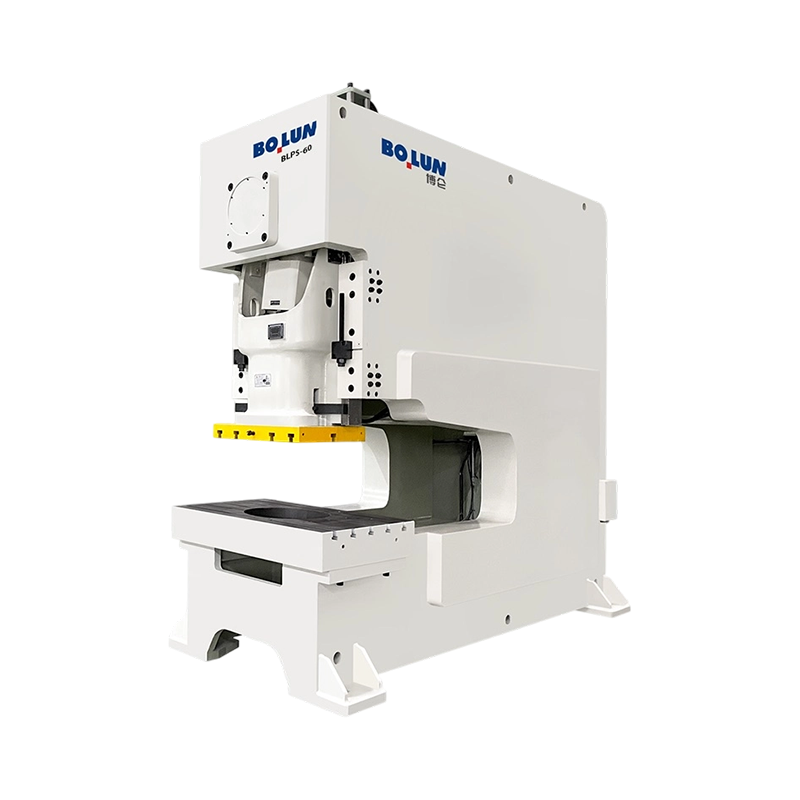
BLPS-60 Deep-Access Open-Gap Deep-Throat Power Press är designad för högbelastningspressning av storformat ...
Bolun deep throat-serien är en specialiserad ingenjörslösning utformad speciellt för bearbetning av storformat plåt där standard C-rams räckvidd är otillräcklig. Det avgörande kännetecknet för denna serie är dess avsevärt utökade halsdjup, vilket ger det nödvändiga spelet för att bearbeta stora arbetsstycken långt från materialkanterna. Detta gör det till en oumbärlig tillgång för industrier som storskalig skyltning, VVS-kanaler och arkitektoniskt metallarbete.
Konstruktionskvalitet är av största vikt i deep-throat-designer. Till skillnad från standardpressar använder vår serie en ultraförstärkt, höghållfast stålplåtsvetsad ram som genomgår en rigorös värmebehandlingsprocess för maximal spänningsavlastning. Detta säkerställer att ramen bibehåller överlägsen styvhet även med den djupare halsen, vilket effektivt eliminerar risken för "vinkelöppning" eller avböjning vid kollisioner med höga tonnage. Sådan strukturell integritet är avgörande för att bevara forminriktningen och förlänga livslängden för dyra verktyg.
När det gäller prestanda är den utrustad med en pneumatisk friktionskoppling med högt vridmoment och en precisionsbromsenhet, vilket möjliggör snabb respons och pålitliga enstaka eller kontinuerliga slag. Säkerheten är integrerad på alla nivåer, med en säkerhetsventil med dubbla magneter för att förhindra oavsiktliga slag och ett hydrauliskt överbelastningsskyddssystem som skyddar maskinen från mängdspikar.
Den interna växellådan är beroende av en smidd vevaxel av 42CrMo-legerat stål och premium CuSn12-tennbronsbussningar, vilket säkerställer långvarig hållbarhet och jämn kraftleverans. Dessutom säkerställer det PLC-baserade smarta styrsystemet sömlöst "handskakning" med NC servomatare och automationsrobotar. Med sin utökade räckvidd och ultrastyva konstruktion är Bolun vår serie den ultimata lösningen för tillverkare som vill övervinna begränsningarna med standardpressgeometri utan att kompromissa med precision eller kraft.
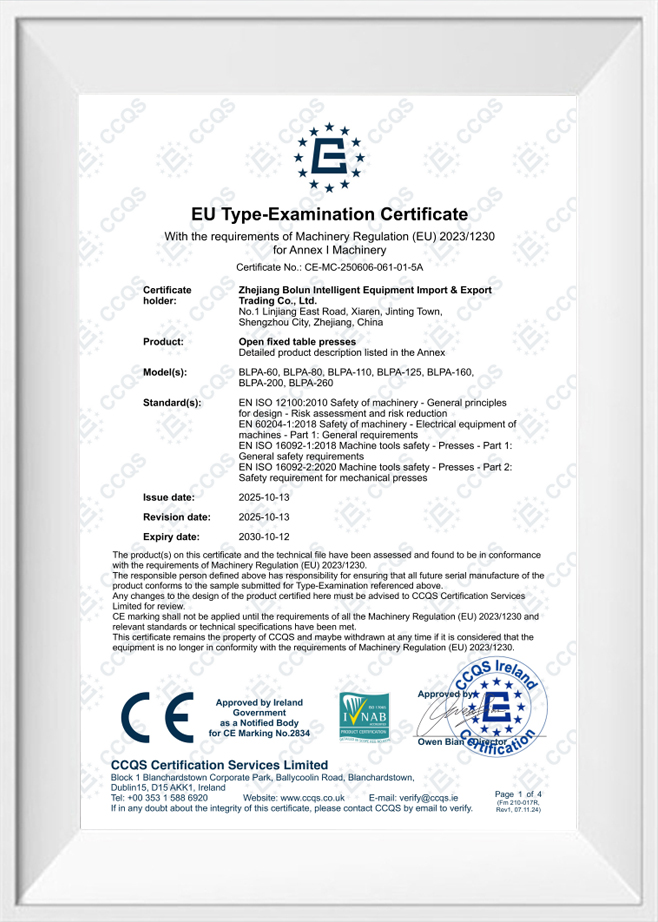
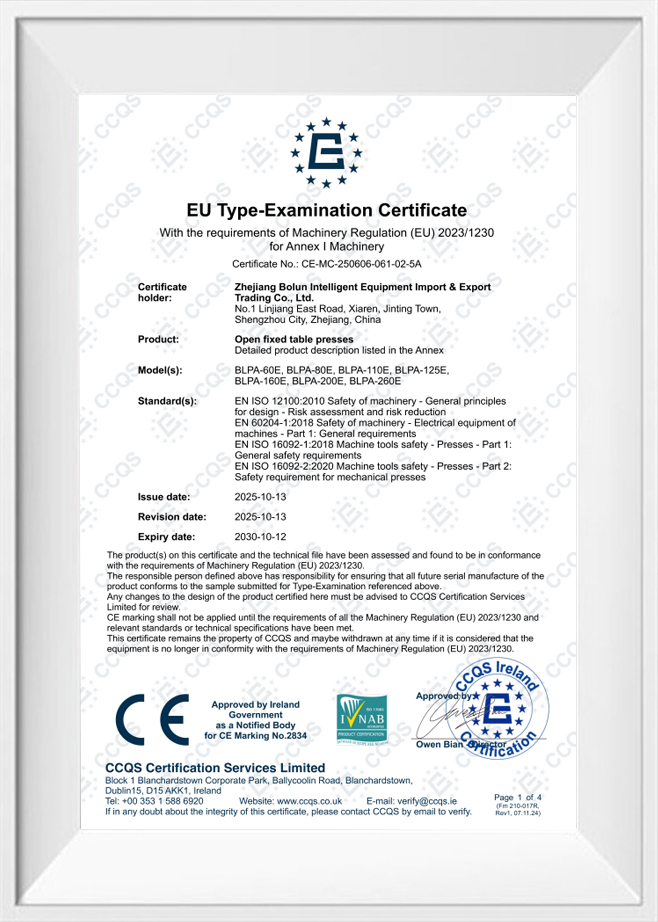
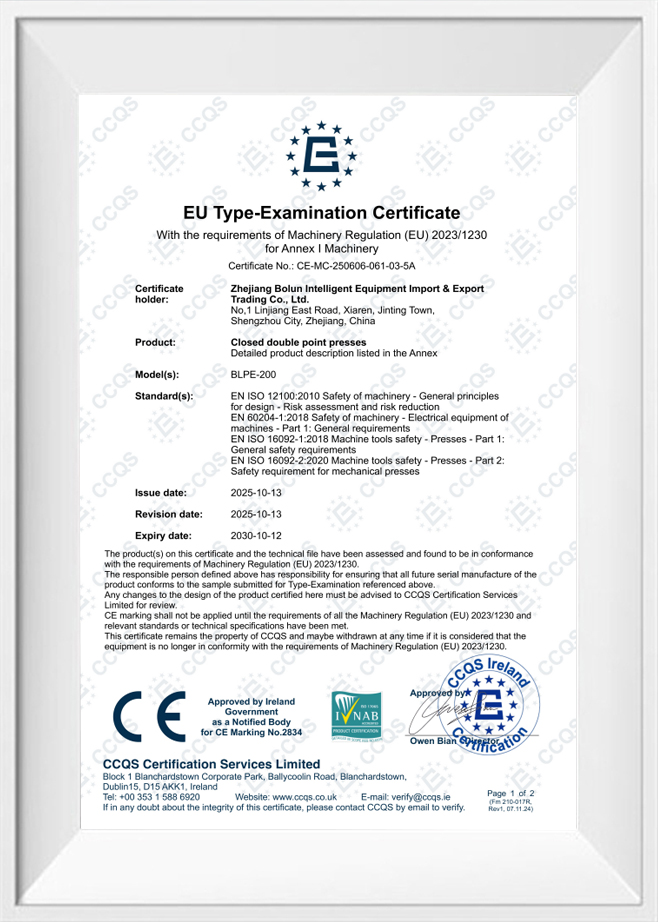
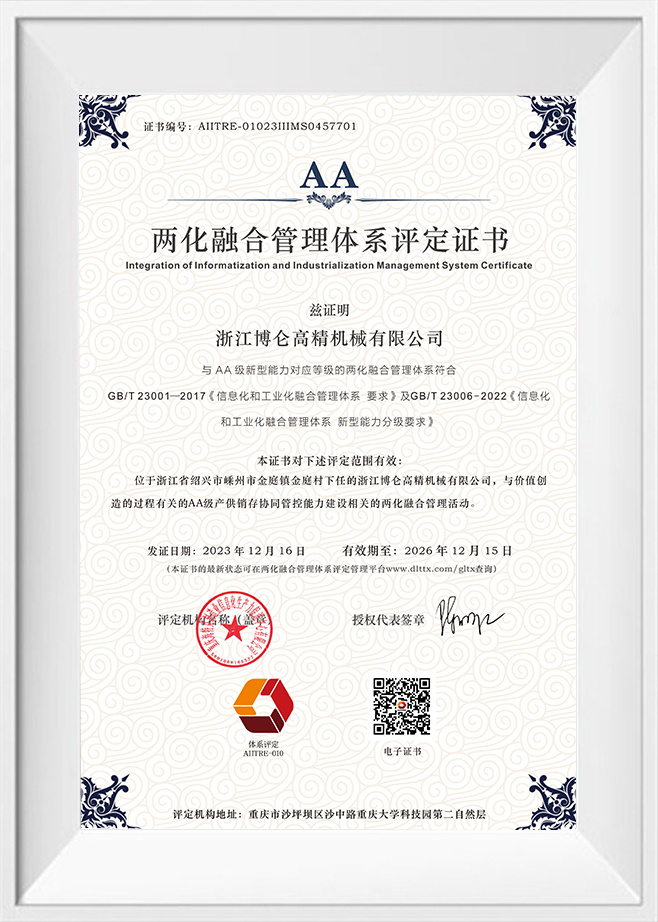
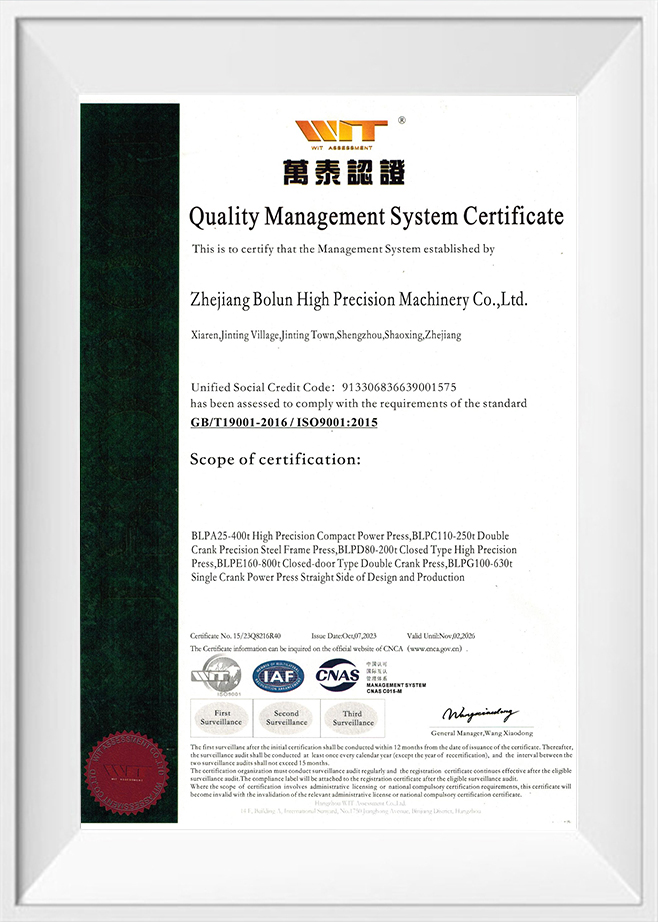
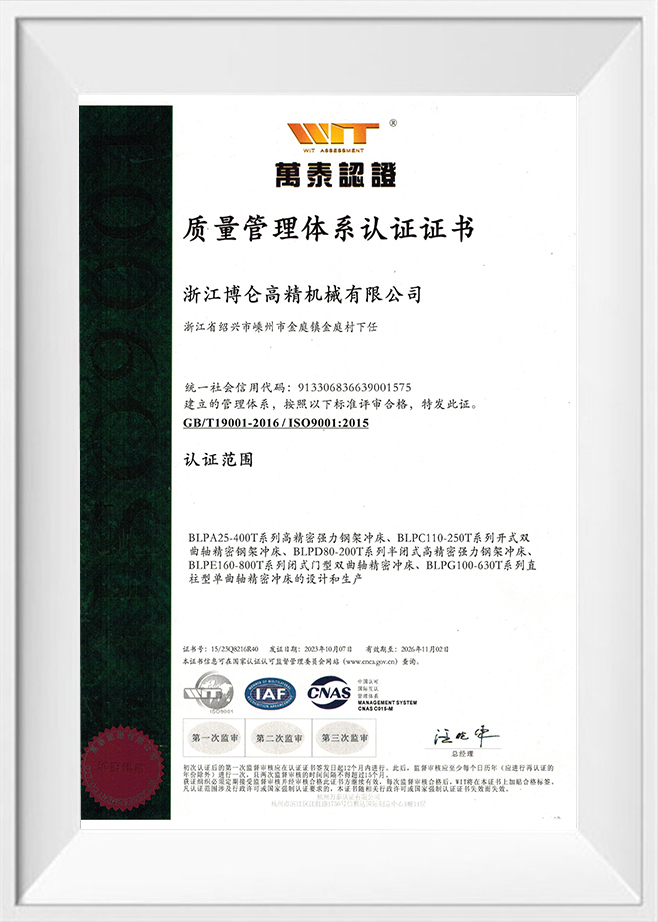
Som Kina Tillverkare av öppen djup hals kraftpress och Leverantörer av djup hals kraftpress, Zhejiang Bolun High-Precision Machinery Co., Ltd. ligger i Zhejiang, hjärtat av Kinas precisionsindustri. Med två decenniers djupa rötter i maskintillverkningsbranschen har företaget utnyttjat omfattande branscherfarenhet och tekniska genombrott för att utvecklas till ett modernt ledande företag inom utrustning för högprecisionsformning. Vi integrerar forskning och utveckling, design, produktion, försäljning och service. Från våra tidiga dagar av uthållighet genom utmaningar till vår nuvarande ledande ställning inom smides- och gjutmaskinteknik har Bolun Machinery etablerat ett professionellt, moget och effektivt produktionsledningssystem. Vi är dedikerade till att erbjuda globala kunder överlägsna lösningar för industriella verktygsmaskiner.
 Mer om oss
BOLUN

0+
år
Branscherfarenhet

0+
Tillverkade enheter (föregående år)

0+
Antal anställda

0+
$
Miljoner i årlig produktionsvolym

Single Point Design En drivanslutning i mitten av sliden Dubbelpunktsdesign Två drivanslutningar utspridda över sliden Det korta svaret: Enkelpunkt kontra dubbelpunkt för öppna pressar En enkelpunktspress med...
Det korta svaret: Vilken ramtyp passar ditt arbete An kraftpressmaskin av öppen typ använder en C-formad eller spaltram som lämnar tre sidor av arbetsområdet åtkomliga, vilket gör det lätt att ladda stansar och mata delar, medan en sluten typ av kraftpressmaskin använder en rak sida eller...
En press är inte en maskinkategori. Det är en familj av metallformningsmaskiner som definieras av ram, drivning, kolvanslutningspunkter och avsedd process. Det är därför två maskiner med samma tonnage kan bete sig väldigt olika på samma stans: en kan hålla en bred panel platt, en annan kan nå in i en djup hals oc...
Vid tillverkning av plåt kräver bearbetning av överdimensionerade paneler specialiserade utrustningskonfigurationer som avviker från standardpressningslayouter. Den öppna djuphalspressen är speciellt konstruerad för att hantera breda materialskivor, såsom de som används i stora elskåp, ventilationspaneler och fordonskarosskomponenter. För att konfigurera detta maskineri framgångsrikt måste tre primära variabler hållas i jämvikt: den erforderliga släckkraften för applikationen, det fysiska halsdjupet som behövs för att rensa arbetsstycket och den totala maskinens tonnagekapacitet. Dessa tre element kan inte utvärderas isolerat. En förändring av halsdjupet ändrar direkt ramens strukturella hävstång, vilket i sin tur dikterar den erforderliga ramvikten och den mängd som krävs för att begränsa fysisk avböjning under stämplingsslaget. Att balansera dessa faktorer är en grundläggande utmaning för metallformningsteknik.
Vid blankning av metall bestäms den kraft som krävs av snittets omkrets, plåttjockleken och materialets skjuvhållfasthet. Denna stanskraft skapar en koncentrerad stötbelastning som måste absorberas helt av pressramen. I en konfiguration med öppet mellanrum innebär avsaknaden av främre dragstänger eller pelare att alla reaktionskrafter överförs genom den böjda bakre halsen på maskinen. Avståndet från mitten av rutschbanan till den bakre ramväggen fungerar som en hävstångsarm, vilket förstärker böjmomentet som stålplåtarna upplever. Att välja en maskinspecifikation kräver att man förstår hur denna hävstångseffekt skalas med konfigurationer med djupare hals.
Det första steget i pressintegrering är att bestämma grundlinjens stanskraft för de specifika metalldelarna. Formeln som används för att beräkna denna kraft multiplicerar den totala skjuvlängden med materialtjockleken och den slutliga skjuvhållfastheten. Detta beräknade värde representerar den teoretiska statiska kraften som behövs för att spricka metallen. I produktionsmiljöer måste dock ytterligare säkerhetsmarginaler tillämpas för att ta hänsyn till verktygsslitage, variationer i materialtjocklek och motståndet hos formkuddar eller avdragarplattor. Om en press körs för nära sin nominella kapacitet kommer de upprepade slagcyklerna att leda till för tidig utmattning i drivaxeln och lagren.
Vidare introducerar materialbeteendet under sprickfasen dynamiska variabler. Material med hög draghållfasthet eller låg duktilitet frigör lagrad töjningsenergi snabbt vid skjuvningsögonblicket, vilket ger en våldsam omvänd belastning. Denna genomsnäppningskraft kan orsaka kraftiga vibrationer i drivlinan. Ingenjörer måste säkerställa att det avsedda maskintonnaget inte bara överstiger den statiska blankkraften utan är tillräckligt robust för att dämpa dessa dynamiska stötar utan att orsaka strukturell felinriktning eller mikrosprickor i svetsarna under långvarig drift.
Halsdjupet avgör hur djupt ett plåtämne kan tränga in i pressbädden innan det vidrör den bakre ramen. Medan en djupare hals ger större mångsidighet för att bearbeta breda ark, introducerar den en betydande strukturell straff. Enligt principerna för strålmekanik ökar vinkelavböjningen, eller öppningsfenomenet, av en C-ramstruktur proportionellt med kuben av halsdjupet. Detta innebär att en fördubbling av halsdjupet kan leda till en åttafaldig ökning av ramnedböjningen om plåttjockleken och förstärkningsstrukturerna förblir oförändrade.
Denna avböjning gör att den övre sliden och den nedre stödplattan förlorar parallellitet under skärcykeln, vilket förskjuter stansen i förhållande till formen. Den resulterande snedställningen orsakar ojämna verktygsavstånd, vilket leder till grader på de stansade delarna och snabbt slitage på skäreggarna. För att bibehålla vertikal noggrannhet, en öppen-gap deep-throat power press måste ha en kraftigt förstärkt ram. Denna förstärkning kräver tjockare stålplåtar, större lådsvetsade strukturer och invändiga ribbor för att absorbera böjmomenten. Att begära ett större halsdjup ökar alltså direkt den fysiska massan och kostnaden för maskinramen, även om den erforderliga stanskraften förblir konstant.
För att framgångsrikt kombinera dessa variabler måste designers använda en strukturerad skalningsmetod. Tabellen nedan illustrerar de typiska strukturella dimensionerna och viktegenskaperna som krävs för att bibehålla ramstyvhet över olika tonnage- och halsdjupskonfigurationer i moderna tillverkningsmiljöer.
| Maskinklassificering (ton) | Standard halsdjup (mm) | Standard ramvikt (kg) | Deep-Throat Rating (mm) | Deep-throat ramvikt (kg) | Tillåten nedböjning under full belastning (mm/m) |
|---|---|---|---|---|---|
| 25 ton | 180 till 220 | 1 600 | 500 till 600 | 2 800 | Under 0,12 |
| 40 ton | 220 till 260 | 2 900 | 600 till 700 | 4 600 | Under 0,12 |
| 80 ton | 280 till 320 | 5 800 | 800 till 900 | 9 200 | Under 0,10 |
| 125 ton | 340 till 380 | 9 800 | 900 till 1000 | 15 500 | Under 0,08 |
För att förhindra att ramen på en kraftpress med öppen spalt öppnar sig under stansning med hög tonnage, tillämpas avancerade designmetoder på svetsarna. Zhejiang Bolun High-Precision Machinery Co., Ltd. analyserar dessa spänningskoncentrationer med hjälp av finita elementmodellering för att placera förstärkningsplattor exakt där spänningen är högst. Höghållfasta stålplåtar svetsas in i en sluten lådliknande tvärsektion längs den bakre pelaren, vilket avsevärt ökar tröghetsmomentet utan att tillföra onödig egenvikt till maskinens front. Detta säkerställer att avböjningen hålls inom strikta toleranser för att säkerställa verktygsinriktning.
Ett annat tillvägagångssätt för att kontrollera avböjning är integrationen av kraftiga, flerpunkts glidstyrningssystem. Genom att använda extra långa åttapunktsgibbar hindras släden fysiskt från att luta, även om huvudramen upplever mindre elastisk avböjning under toppbelastningar. Detta styrsystem absorberar de horisontella tryckkrafterna som genereras under formningscykeln och överför dem tillbaka till huvudstrukturen istället för att tillåta dem att flytta stansen. Denna kombination av strukturell förstärkning och precisionsstyrning gör att deep-throat-maskiner kan leverera konsekventa detaljgeometrier över miljontals cykler.
Själva verktyget kan optimeras för att minska belastningen på pressramen. Vid konstruktion av stansar för djuphalsapplikationer kan ingenjörer införliva skjuvningsvinklar på stansarna eller stansstålet. Genom att vinkla skäreggarna klipps materialet progressivt snarare än allt på en gång. Denna enkla modifiering minskar den maximala blankkraften med upp till fyrtio procent, vilket minskar det momentana tonnage som krävs från pressen och minskar den resulterande genomsnäppningschocken.
Dessutom är det viktigt att centrera dynsatsens tryckcentrum med presskolvens mittlinje. Om verktyget installeras med en offset, introducerar det en excentrisk belastning som förstärker C-ramens vinkelöppning. I situationer där asymmetriska delar omöjliggör perfekt centrering, är balansblock eller fjäderbelastade dynor utformade i blankverktyget för att fördela reaktionskrafterna jämnt över bädden, vilket säkerställer en balanserad lastfördelning och skyddar både pressstyrningarna och matriserna från för tidigt slitage.
F: Hur hanterar en kraftpress med öppen öppning ramavböjning vid bearbetning av tung plåt?
S: Deep-throat-designen ökar naturligtvis den strukturella hävstångseffekten, vilket kan förstärka böjmomenten under belastning. För att kontrollera detta beteende använder Zhejiang Bolun High-Precision Machinery Co., Ltd. extra tjocka, spänningsavlastade stålplåtar och tunga bakre pelare av lådtyp. Denna förstärkta ramkonstruktion begränsar vinkelavböjning och håller verktygsinriktningen stabil under högkraftscykler.
F: Är dessa djuphalspressar kompatibla med automatiska spol- eller arkmatningssystem?
S: Ja, konfigurationen med öppna mellanrum ger breda sidoavstånd som är idealiska för automatisering. Bolun Machinery strukturerar de elektriska styrsystemen med gränssnitt med öppen arkitektur, vilket gör att utrustningen kan synkroniseras smidigt med progressiva rullmatare, robotplåtlastare och skrotavfallsenheter.
F: Vilka designegenskaper förhindrar ojämnt verktygsslitage vid hantering av asymmetriska delar på en kraftpress med öppen spalt?
S: Belastningar utanför mitten kan utöva svåra sidokrafter på glidstyrskenorna. Våra pressar har långa, precisionsbearbetade styrgibbar med snäva spelrum för att begränsa glidrörelse längs en strikt vertikal axel. Denna styrmekanism förhindrar släden från att luta, håller stansen och stansen parallella för att skydda skäreggar från ojämnt slitage.
F: Hur absorberas den plötsliga genomsnäppningschocken från blankningsoperationer med hög tonnage för att skydda drivlinan?
S: Maskineriet har integrerade pneumatiska balanseringscylindrar som bibehåller konstant uppåtgående spänning på sliden. Den här designen tar bort mekaniskt spel från anslutningsstiften och vevaxellagren, medan en kraftig pneumatisk kopplingsbromsenhet dämpar backkrafterna för att skydda interna växlar från stötskador.
F: Kan Zhejiang Bolun High-Precision Machinery Co., Ltd. anpassa halsdjupet och sängstorleken för specifika produktionskrav?
S: Vi tillhandahåller kompletta FoU- och designtjänster för att anpassa halsdjup, bolsterdimensioner och slaglängder till anpassade golvlayouter. Vårt ingenjörsteam genomför individuella strukturella analyser för att säkerställa att eventuella anpassade rammodifieringar bibehåller de styva toleranser som krävs för dina specifika plåttillämpningar.
Kontakta oss

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Redo att börja?
Hör av dig

nu!

ZHEJIANG BOLUN
