
Två pressar kan både bära en 200-tons namnskylt och fortfarande producera väldigt olika delar. En matrisbutik som citerar ett 2,5 mm mjukt stålfäste på en press med öppet gap och sedan kör samma verktyg på en press med stängd ram, märker vanligtvis förändringen i kantkamber, i gradhöjd över bandbredden och i hur ofta formen behöver slipas. Tonnagetalet ändrades inte. Det som förändrades var hur mycket ramen rörde sig under belastning.
Den praktiska slutsatsen kommer först: när deltoleranserna är snäva, verktyget är en progressiv stans, eller bädden är bredare än ungefär 1 200 mm, är en sluten typ av kraftpressmaskin normalt den rätta utgångspunkten. De första sakerna att förhandla om är ramstyvhet, användbart formutrymme och drivkaraktäristik, inte rubriktonnaget. För enkel håltagning och formning med generösa toleranser och smala spolar, gör en välbyggd press med öppet gap ofta jobbet för mindre pengar och ger bättre åtkomst från tre sidor.
Allt nedan förklarar var den skiljelinjen faktiskt går, hur man läser ett specifikationsblad med sluten ram utan att bli vilseledd, och vilka detaljer som avgör om maskinen går rent i femton år eller i det tysta blir en källa till skrot, stillestånd och stansreparationer.
En pressram är en fjäder. Under belastning sträcker den sig vertikalt och, i en öppen spaltkonstruktion, roterar den också eftersom lastbanan är C-formad och bara stödd på ena sidan. Den vertikala sträckan är hanterbar; vinkelrotationen är det som skadar dör. När släden lutar några hundradelar av en millimeter över bädden, slutar spelet från stans till stans att vara enhetligt. Skärfrigång i plåt är vanligtvis 5 till 8 procent av tjockleken per sida, så på 1,5 mm lager är det acceptabla fönstret runt 0,075 till 0,12 mm. En ram som roterar tillräckligt för att äta upp hälften av det där fönstret i ena änden av sängen halverar effektivt din livslängd och pressar upp höjden på den sidan.
Pressar med sluten ram omger lastbanan med två stolpar och en krona, så kraften går genom en symmetrisk struktur. Vertikal avböjning existerar fortfarande, men vinkelavböjningen vid rutschbanan är mycket mindre, och parallellitet mellan skjut och stöd förblir inom toleransen över hela bäddbredden. I praktiken är detta vad som köper dig konsekvent gradhöjd, bättre planhet på dragna delar, längre stans- och stanslivslängd och möjligheten att köra ett progressivt verktyg med fyra eller sex stationer som skär samtidigt utan att remsan går i sidled.
Avvägningen är tillgång. I en maskin med sluten ram kommer materialet normalt in framifrån och bak, spolledningar och matare är inställda i den riktningen och sidoåtkomst för manuell lastning är begränsad. Om din process beror på att operatörer laddar från tre sidor, eller om du behöver hänga ut långa delar från sidan av verktyget, är en öppen eller halvstängd design det mer ärliga svaret. Vår egen jämförelse av de två arkitekturerna, kraftpress av öppen typ mot sluten typ förklaras , täcker geometrin mer i detalj om du fortfarande väger de två.
| Urvalsfaktor | Öppen lucka press | Press med sluten ram |
|---|---|---|
| Rambeteende under belastning | Vertikal sträckning plus märkbar vinkelrotation av gapet | Övervägande vertikal sträckning, litet vinkelfel |
| Glid-till-förstärka parallellitet | Ändrar med last och lastläge | Håller tätt över sängens bredd |
| Belastningstolerans utanför centrum | Låg; lasten måste stanna nära mellanrummets mitt | Måttlig till hög, speciellt med dubbelpunktsrutschkana |
| Delnoggrannhet och gradkonsistens | Acceptabel för allmänt arbete | Bättre för snäv tolerans och progressivt arbete |
| Dö livet | Kortare där lutningen är betydande | Längre eftersom frigången förblir enhetlig |
| Operatörs- och matrisåtkomst | Utmärkt framifrån, vänster och höger | Endast fram och bak; sidotillträde begränsad |
| Typiskt tonnageband | Ungefär 10 till 250 ton | Ungefär 60 till 1 000 ton och däröver |
| Golvyta för samma tonnage | Större fotavtryck i förhållande till kapacitet | Mer kompakt per ton kraft |
Slutna ramar är inte alla byggda på samma sätt, och konstruktionsvalet påverkar transport, underhåll och hur maskinen beter sig efter tio år av tung blankning.
En monoblockram gjuts eller tillverkas i ett stycke, eller svetsas och avlastas sedan och bearbetas som en enda enhet. Det är det styvare alternativet per kilo stål, har ingen förspänning för att slappna av och ger den mest förutsägbara avböjningskurvan. Begränsningen är logistiken: ramen är den tyngsta enstaka artikeln, den behöver vanligtvis en flat-rack- eller break-bulk-sändning snarare än en container, och riggplanen på din anläggning måste lösas före inköpsordern, inte efter. Reparation efter en krasch är också svårare eftersom det inte finns några dragstag att shimsa om.
Dragstångsramar are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
En halvstängd maskin håller sidopelare men lämnar fram och bak mer öppna än en helt stängd ram. Den sitter mellan de två familjerna och är användbar där du vill ha bättre styvhet än en öppen press men ändå behöver generös frontåtkomst för långa eller besvärliga delar. Det är inte en ersättning för en äkta stängd ram i en progressiv form som körs nära nominellt tonnage.
Vilken konstruktion du än väljer, fråga efter den tyngsta enstaka biten, lyftpunkterna och tyngdpunkten. Dessa tre siffror bestämmer din krankapacitet, din dörrbredd och din installationskostnad, och de saknas ofta i en offert som endast fokuserar på tonnage och bäddstorlek.
Antalet glidanslutningspunkter är ett beslut om lastväg, inte en marknadsföringsfunktion. En enpunktsslid drivs genom en vevstake i mitten av sliden. Det är enkelt, kostnadseffektivt och helt adekvat när arbetskraften stannar nära mitten av sängen och verktyget är relativt smalt.
En dubbelpunktsslid drivs genom två vevstakar, en på varje sida. Under en off-center belastning motstår släden lutning mycket bättre, eftersom den andra anslutningspunkten fungerar som en momentbegränsning. Detta har betydelse i tre vanliga situationer: progressiva stansar där flera stationer skär samtidigt i olika positioner, breda bäddar där remsan löper över 1 500 mm eller mer, och jobb där verktyget avsiktligt förskjuts åt ena sidan för att passa en spollinje eller ett överföringssystem.
Den praktiska regeln är okomplicerad. Om formen är bredare än cirka 60 procent av bäddens bredd, eller om tonnaget är koncentrerat bort från centrum med mer än ungefär en fjärdedel av bäddens längd, är en dubbelpunktsmaskin det säkrare valet. En enpunktspress kan köras på det sättet, men du spenderar livet för att spara kapitalkostnader.
Det är också här de bredbäddade enkelpunktsmaskinerna tjänar sin plats. En stängd enpunktspress med en bred dörr och en stor säng, som BLPG-serien, ger bra frontåtkomst för stora paneler samtidigt som den stängda ramens styvhet bibehålls, och den passar jobb där lasten är genuint centrerad men delen är fysiskt stor. Dubbelpunktsfamiljen är däremot arbetshästen för progressiv och multistationsverktyg. Ett representativt exempel är 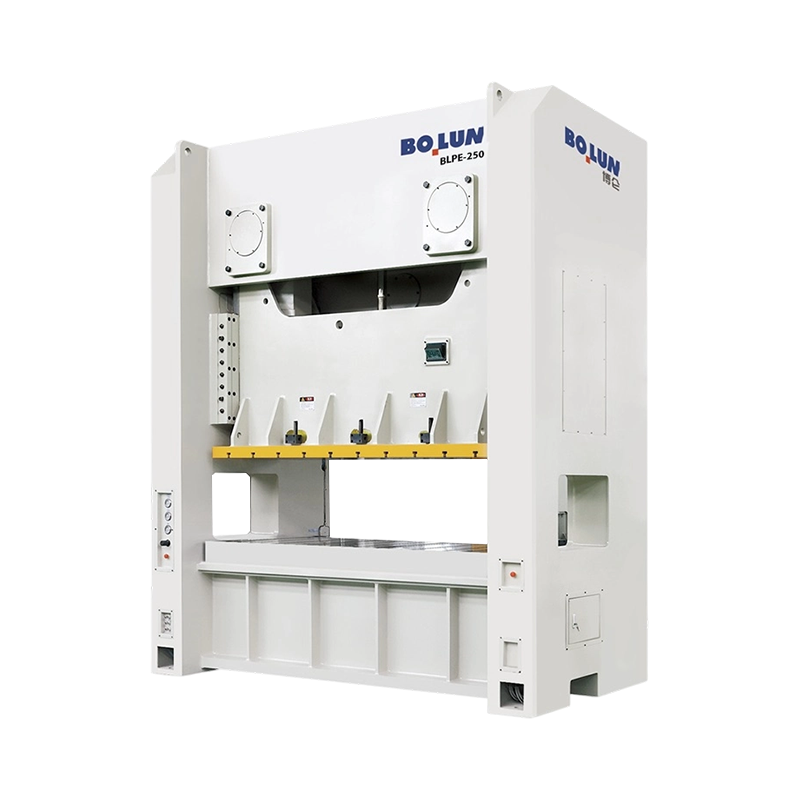 BLPE-250 Dubbelpunktspress med bred säng med sluten ram 2500 kN BLPE-250 parar en 2500 × 1000 mm bädd med styvhet med sluten ram för stora progressiva verktyg och multistationsverktyg. Visa produkt → konfiguration, som parar en bred säng med två anslutningspunkter och en robust ram för kontinuerligt produktionsarbete.
Ramen avgör hur rak maskinen håller sig. Drivningen avgör vad släden gör på vägen ner, och det avgör i sin tur vilka processer maskinen faktiskt kan utföra. Fyra arrangemang dominerar mekaniska pressar med sluten ram, och de är inte utbytbara.
Den klassiska vevdriften omvandlar roterande svänghjulsenergi till en sinusformad glidrörelse. Det är effektivt, mekaniskt enkelt och billigt att underhålla. Glidhastigheten toppar vid mitten av slaget och faller mot bottendödpunkten, så materialet tillbringar en rimlig tid under kompression nära botten. Vevdrifter passar blankning, håltagning, bockning, grund formning och allmän stansning där kraftbehovet är nära botten av slaget.
En excentrisk växeldrift placerar en stor växel och ett excentrisk lager mellan svänghjulet och vevstaken, vilket ökar vridmomentförökningen nära nedre dödpunkten och tillåter ett längre slag utan ett proportionellt större vevkast. Resultatet är hög tillgänglig kraft lågt i slaget, vilket är precis vad djupdragning, kallformning och tjockplåtsarbete behöver. Dessa maskiner tenderar att vara de stora: lång slaglängd, bred bädd, högt tonnage och ett svänghjul dimensionerat för ett tungt enkelslag snarare än kontinuerligt lätt arbete. Där jobbet kräver djupslagsförmåga vid högt tonnage 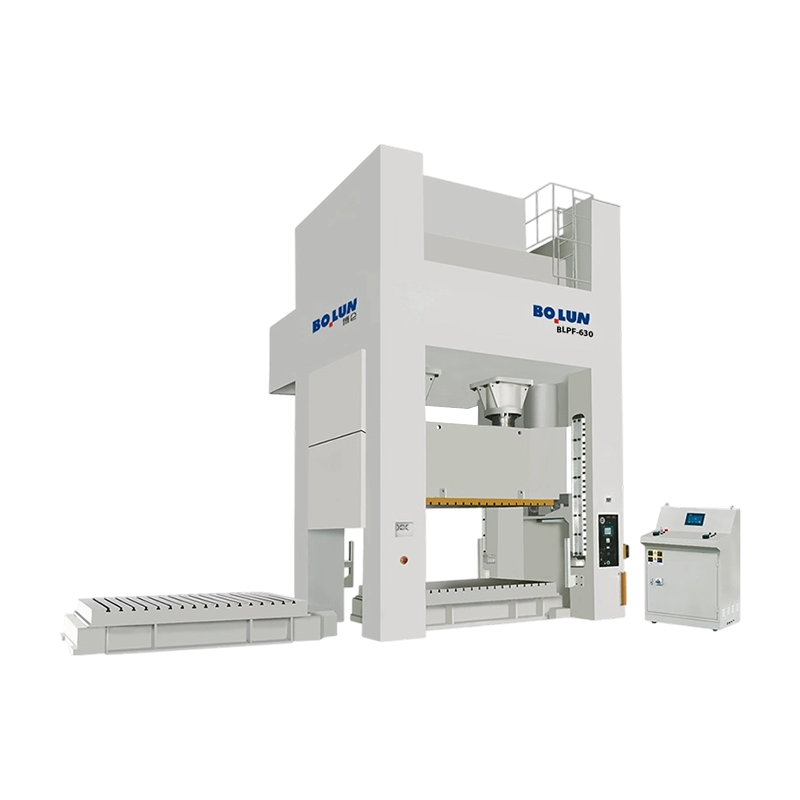 BLPF-630 Deep-Stroke excentrisk växel dubbelpunktspress En 6300 kN excentrisk växelpress med 400 mm slaglängd och 800 kN kudde för djupdragning med hög tonnage och komplex formning. Visa produkt → specifikation är den typ av maskin att jämföra med din formningsenergiberäkning, inte bara din tonnageberäkning.
En servopress ersätter svänghjulet och kopplingen med en motor och skruv- eller vevmekanism som kan programmeras. Rutschkanan kan sakta ner genom snittet, stanna vid botten, backa halvvägs eller närma sig snabbt och formas långsamt. Den flexibiliteten lönar sig vid tyst blankning, vid ritning där man vill ha en kontrollerad stanshastighet genom materialet, vid myntning där en kort uppehållstid förbättrar fyllningen och i jobb där samma maskin måste köra flera olika verktyg. Gränserna är lika verkliga: tillgängligt vridmoment vid låg hastighet, energi per slag, motor- och drivkostnad, och det faktum att en servomaskins användbara energi är begränsad på ett sätt som ett stort svänghjul inte är. Om din process behöver ett mycket tungt enstaka slag, kontrollera energisiffran i kilojoule, inte bara tonnaget.
En rammonterad dubbelpunktsservomaskin, t.ex 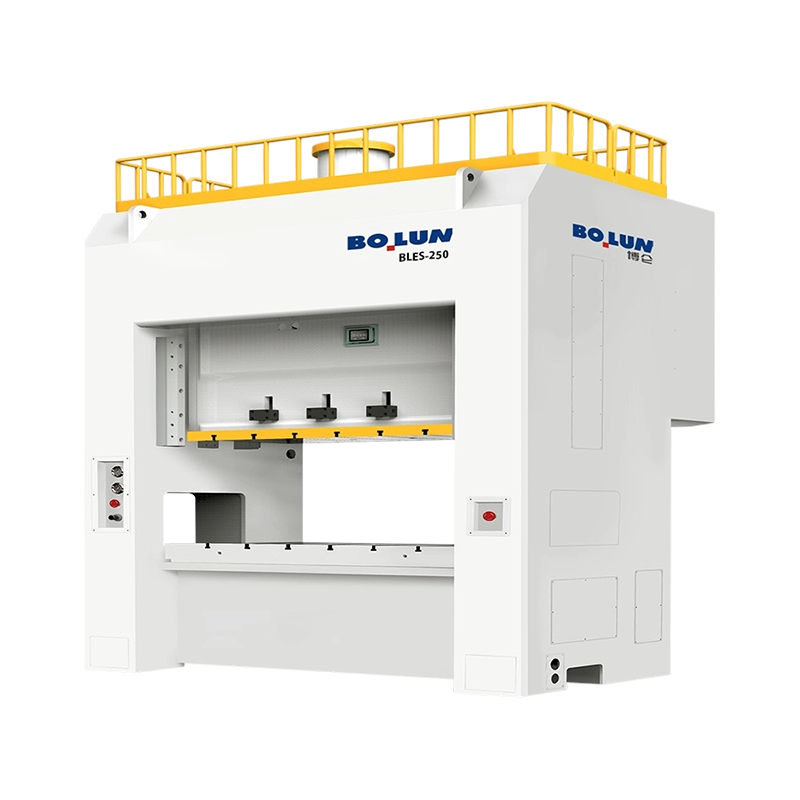 BLES-250 Double-Point Servo Press med sluten ram En 2500 kN servopress med 25 200 J arbetsenergi och dubbelpunktstyvhet med sluten ram för programmerbart djupdragnings- och precisionsstämplingsarbete. Visa produkt → konfiguration, är den naturliga passformen för en anläggning som kör blandat högvärdigt arbete och vill ha programmerbara slagprofiler utan att ge upp styvheten i sluten ram.
Växlingsdrifter multiplicerar kraften dramatiskt nära nedre dödpunkten genom en länk som rätas ut när rutschkanan går ner. Sliden närmar sig långsamt med hög mekanisk fördel och dras sedan snabbt tillbaka. Detta är standardarkitekturen för kallsmidning, myntning och dimensionering, där materialet måste flyta snarare än skäras, och där krafttoppen sitter inom en millimeter eller två från botten. Togglemaskiner specificeras vanligtvis av deformationsenergi och ramstyvhet snarare än av enbart tonnage.
| Drivtyp | Kraft tillgänglig nära nedre dödpunkten | Typiska processer | Huvudbegränsning att kontrollera |
|---|---|---|---|
| Vev | Nominell kraft vid nominell tonnageposition | Blankning, piercing, böjning, grund formning | Slaglängd och energi per slag |
| Excentrisk växel | Hög, med stark vridmomentmultiplikation | Djupdragning, tjock plåt, kallformning | Svänghjulets återhämtningstid vid kontinuerliga slag |
| Servo | Programmerbar; beror på motor och skruvklassificering | Tyst blankning, kontrollerad ritning, myntning, blandade verktyg | Tillgänglig energi per slag och drivkostnad |
| Växla/knoga | Mycket hög inom en kort arbetszon | Kallsmidning, dimensionering, myntning | Smalt användbart slagfönster |
De flesta inköpsmisstag på pressar med sluten ram görs inte på tonnage. De är gjorda på de fyra eller fem siffrorna som är tryckta under den. Ett specifikationsblad är ett kontrakt i miniatyr och varje figur har ett sammanhang som offerten sällan förklarar.
Börja med den nominella tonnagepositionen. En mekanisk press kan bara leverera sin nominella kraft på ett definierat avstånd över nedre dödpunkten, vanligtvis någonstans mellan 5 och 13 mm beroende på storlek och standard. Ovanför den punkten begränsar drivgeometrin kraften. Om din formningsoperation behöver fullt tonnage 30 mm över nedre dödpunkten, kommer en maskin som är klassad till 6 mm inte att leverera det, oavsett vad typskylten säger. Fråga efter tonnagekurvan, inte den enskilda siffran.
Kontrollera sedan slaget och slagen per minut tillsammans. SPM anges normalt vid en specifik slaglängd och ofta vid en specifik hastighetsinställning. En maskin som annonseras vid 60 SPM kan bara nå det med ett kort slag och en variabel hastighet inställd på maximalt. Om ditt verktyg behöver ett slaglängd på 200 mm för utdrag av delar kan den realistiska produktionshastigheten vara betydligt lägre.
Verifiera sedan tärningsutrymmets aritmetik. Stänghöjd, glidjustering och bolstertjocklek måste avläsas som en uppsättning. Din stansstapel ska sitta nära mitten av justeringsområdet, inte i det yttersta, så att du fortsätter att slipa på tärningen och utrymme för att lägga till en distans eller en kuddplatta senare. En stans som bara passar med justeringen vid sin övre gräns är en stans som inte passar efter sin första omslipning.
| Specifikationsfigur | Vad den styr | Fråga att ställa |
|---|---|---|
| Nominellt tonnage och nominell position | Användbar kraft vid en given höjd över nedre dödpunkten | Kan du ange tonnagekurvan över arbetsslaget? |
| Slaglängd och SPM | Delutsugshöjd och realistisk utgång | Vid vilken slag- och hastighetsinställning mäts SPM? |
| Dyshöjd och glidjustering | Om formstapeln passar med marginal | Vilken är justeringspositionen med min dyna installerad? |
| Säng och rutschkana | Fotavtryck och klämutrymme | Är den angivna sängen ramöppningen eller bolsterplattan? |
| Ramböjning | Stabilitet för stansavstånd och detaljnoggrannhet | Vilken vertikal och vinkelavböjning garanteras vid märklast? |
| Dynans kapacitet och slaglängd | Blankhållare kraft och utkastning | Är kuddkraften konstant genom slaget eller stigande? |
| Huvudmotoreffekt | Kontinuerlig produktion och energiåtervinning | Hur många slag per minut kan hållas vid full belastning? |
Tonnage bör beräknas från verktyget, sedan avrundas uppåt med en marginal, sedan kontrolleras mot presskurvan. Att göra det i den andra ordningen, med utgångspunkt från den maskin du har erbjudits, är hur pressar slutar köra på 95 procent av nominell belastning och misslyckas tidigt.
För skjuvning och stansning är kraften skärlängden multiplicerad med tjockleken multiplicerad med materialets skjuvhållfasthet. Ett 180 mm kvadratiskt ämne i 3 mm mjukt stål har en skärlängd på 720 mm; med en skjuvhållfasthet runt 350 MPa är kraften ungefär 756 kN, eller cirka 77 ton. Lägg till avdragningskraft, vanligtvis 5 till 10 procent, och en arbetsmarginal på 20 till 30 procent, och en 100 till 110 tons maskin är bekväm. Multiplicera med antalet stationer som skär samtidigt i en progressiv tärning. Fyra samtidiga styckningar av den storleken kommer att behöva långt över 300 ton, vilket förändrar maskinklassen totalt.
För dragning beror dragkraften på ämnets diameter, materialtjocklek och draghållfasthet, och ämneshållarkraften lägger typiskt till 20 till 40 procent ovanpå. Ett vanligt misstag är att dimensionera pressen på enbart dragkraft och glömma att kudden måste hålla ner ämnet för hela dragdjupet medan släden fortfarande rör sig. Dämpningskapaciteten, dess kraftkurva och dess slaglängd måste alla kontrolleras mot ritningsschemat, inte bara mot det högsta antalet i katalogen.
Två ytterligare kontroller hoppas ofta över. För det första energi: en svänghjulsmaskin kan leverera en stor kraft men bara en begränsad mängd energi per slag innan den saktar ner. Ett jobb med ett långt arbetsslag förbrukar mer energi än ett kort blindskär vid samma tonnage, och om svänghjulet inte kan återhämta sig mellan slagen sjunker produktionshastigheten. För det andra, belastning utanför centrum: stängda ramar tolererar det bättre än maskiner med öppna mellanrum, men de ignorerar det inte. Om den resulterande kraften ligger utanför den rekommenderade zonen, lutar släden, gibbarna slits ojämnt och formen ser variationer i spelrummet. Fråga efter det tillåtna off-center belastningsdiagrammet och kontrollera var ditt verktygs kraftcentrum faktiskt sitter.
Die space är där bra specifikationer går för att dö. En ritning som visar en bädd på 2 000 x 1 000 mm kan citera ramöppningen, medan själva bolsterplattan med T-spår kan vara mindre. Bekräfta vilken dimension du köper och bekräfta sedan T-spårets storlek, stigning och position, eftersom de bestämmer hur du klämmer fast formen och om dina befintliga klämmor och paralleller kommer att fungera.
Glidytan spelar lika stor roll som sängytan. Den övre dynan kläms fast vid sliden och en slid som är mycket smalare än dynan lämnar verktygets yttre kanter utan stöd. För stora paneler är detta en verklig källa till böjning och markering. Kontrollera också stansens viktgräns mot glid- och motviktskapaciteten: en obalanserad tung stans kommer att sjunka när motviktstrycket släpps, vilket är både ett säkerhetsproblem och ett problem med stansskador.
På kudden är frågorna som är viktiga kraft, slag och kontroll. En pneumatisk kudde ger en ungefär konstant kraft med en karakteristisk höjning i slutet av slaget, vilket är bra för många ritjobb. En hydraulisk kudde med programmerbar kraft och position ger mer kontroll vid svåra dragningar men ökar kostnader och underhåll. Om du tänker köra både ritnings- och blankningsarbete, kontrollera om kudden kan låsas ut eller dras tillbaka från formen, och om kuddstiften kan placeras för att passa din verktygslayout utan att borra nya hål i bolstret.
För anläggningar som kör högmix, lågvolymarbete, förändrar ett rörligt bolster med skenor och snabb stansklämning ekonomin mer än något annat alternativ på listan. Installationstid som sjunker från fyra timmar till fyrtio minuter betalar tillbaka snabbare än en marginell minskning av cykeltiden, eftersom pressen kan tjäna pengar på nästa jobb medan tärningen fortfarande förbereds.
En press med sluten ram är en stor investering som skyddas av ett litet antal komponenter, och överbelastningssystemet är den viktigaste av dem. Hydrauliskt överbelastningsskydd släpper sliden när kraften överskrider en inställd gräns, vanligtvis inom millisekunder, och återställs sedan. Utan det överför ett dubbelämne eller en felmatad remsa överbelastningen till vevstaken, veven och ramen. När du jämför maskiner, fråga vad tröskeln för överbelastningsutlösning är, hur den återställs och om utlösningspunkten kan verifieras under acceptanstestning snarare än att ta på förtroende.
Kopplings- och bromsarrangemanget avgör stoppprestanda, buller och underhåll. Våta lamellkopplingar och bromsar går i olja, håller längre, går tystare och behöver mindre justering än torrfriktionstyper, till priset av en oljekrets som måste underhållas. Det som har betydelse för säkerheten är stopptiden och stoppvinkeln, mätt vid svänghjulet eller sliden, eftersom skydds- och ljusridåns säkerhetsavstånd beror på det. Dessa siffror bör registreras vid driftsättning och kontrolleras på nytt årligen.
Smörjningen är oglamorös och avgörande. Automatisk centralsmörjning med övervakat tryck och en felutgång förhindrar den vanligaste orsaken till för tidigt slitage på gib och växel. Fråga efter smörjschemat, antalet punkter, reservoarkapaciteten och larmbeteendet när en ledning blockerar. Fråga också om uppvärmningsprocedur: en kallpress har andra spelrum än en varm, och en butik som startar med fullt tonnage en kall morgon kommer att se precisionsavvikelser under den första timmen av skiftet.
Presssäkerhet regleras nästan överallt, och kravet är inte en dekal på maskinen utan en validerad säkerhetsfunktion. På marknader som följer ISO 16092 omfattas mekaniska pressar av en allmän säkerhetsstandard för pressar plus en maskinspecifik del för mekaniska pressar, och säkerhetsrelaterade kontrollsystem är designade och validerade till en prestandanivå enligt ISO 13849. CE-märkta maskiner i Europa, NR-12 i Brasilien och OSHA-styrda installationer i USA måste skyddas från något olika perspektiv, samma vinkel och vinkel: samma vinkel och vinkel: skyddet måste misslyckas säkert.
Leta i praktiken efter fasta skydd med förreglade inspektionsdörrar, en tvåhandskontrollenhet för entaktsdrift, ljusridåer eller säkerhetsmattor där åtkomst behövs, ett säkerhetsblock för formsättning och en energiisoleringsprocedur som faktiskt isolerar lagrad energi i svänghjulet, motviktsluften och hydraulkretsen. Säkerhetsblocket utelämnas ofta från budgetofferter och är väsentligt för alla som byter dör.
På kontrollsidan är de användbara funktionerna de som minskar operatörsfel snarare än de som ser imponerande ut i en broschyr. Matrishöjdsminne med motoriserad justering, tonnageövervakning med en per-slagsdisplay, felhistorik med tidsstämplar och en tydlig indikation på vevvinkel är alla värda att ha. Särskilt tonnageövervakning betalar sig själv första gången den upptäcker ett felmatning innan verktyget förstörs.
En press med sluten ram är styv, tung och känslig för hur den sitter på golvet. Fundamentet är vanligtvis ett separat armerat betongblock, isolerat från den omgivande plattan, dimensionerad efter maskinens massa och dynamiska belastning och gjuten med ankarbultsfickor inställda från en mall. Att hoppa över isoleringen och bulta direkt till en allmän industriplatta är den snabbaste vägen till sprickbildning, till vibrationsöverföring till närliggande maskiner och till en press som inte håller parallellitet.
Nivellering är ett precisionsjobb. En press som har jämnats till en bråkdel av en millimeter per meter med ett lämpligt vattenpass eller elektroniskt vattenpass, sedan injekteras och kontrolleras igen efter att injekteringsbruket har härdat, kommer att behålla sin geometri. En nivellerad med ögat visar det i den första tärningen. Tillåt härdningstid före produktion och registrera nivåavläsningarna som en del av installationsfilen.
Verktyg är vanligtvis underskattade. Tryckluft behövs för koppling, motvikt, kudde och luftblåsning; kontrollera tryck, flöde och om tillförseln är torr och filtrerad, eftersom vatten i luftkretsen når kopplingen och pneumatik. Elförsörjningen måste matcha motor- och styrspänningen, och transformatorkapaciteten bör dimensioneras med startström och eventuell framtida servo- eller VFD-belastning i åtanke. Lämna plats för en snäcktransportör eller en skrotbehållare under sängen och bekräfta det gropdjup som krävs för kudden och utkastet.
Slutligen, planera riggen. Kontrollera krankapaciteten vid installationsstället, dörr- och passagebredder, golvbelastningen längs vägen och om ramen kommer monterad eller i bitar. En maskin som är klar i tid men inte kan tas in i byggnaden är en dyr fördröjning och riggplanen kostar ingenting att förbereda i förväg.
Innan du skriver under, gå igenom följande punkter och få var och en skriftlig besvarad. Ingen av dem är exotiska; alla av dem saknas rutinmässigt.
Den totala ägandekostnaden följer vanligtvis livslängden och drifttiden mycket mer än inköpspriset. En maskin som håller parallellitet under belastning förlänger stansens livslängd med en mätbar marginal, och en stans som håller 30 procent längre är värd mer än en liten rabatt på pressen. Lägg till kostnaden för skrot, för installationstimmar, för energi per tusen slag och för oplanerad stilleståndstid, och den billigaste offerten slutar ofta att vara det billigaste alternativet år tre.
Tillverkare som tillverkar både öppna och slutna maskiner tenderar att strukturera sin katalog kring samma fyra variabler: ramarkitektur, antal glidanslutningspunkter, drivtyp och processspecialisering. Att förstå den strukturen gör det lättare att välja rätt modell istället för att läsa trettio datablad.
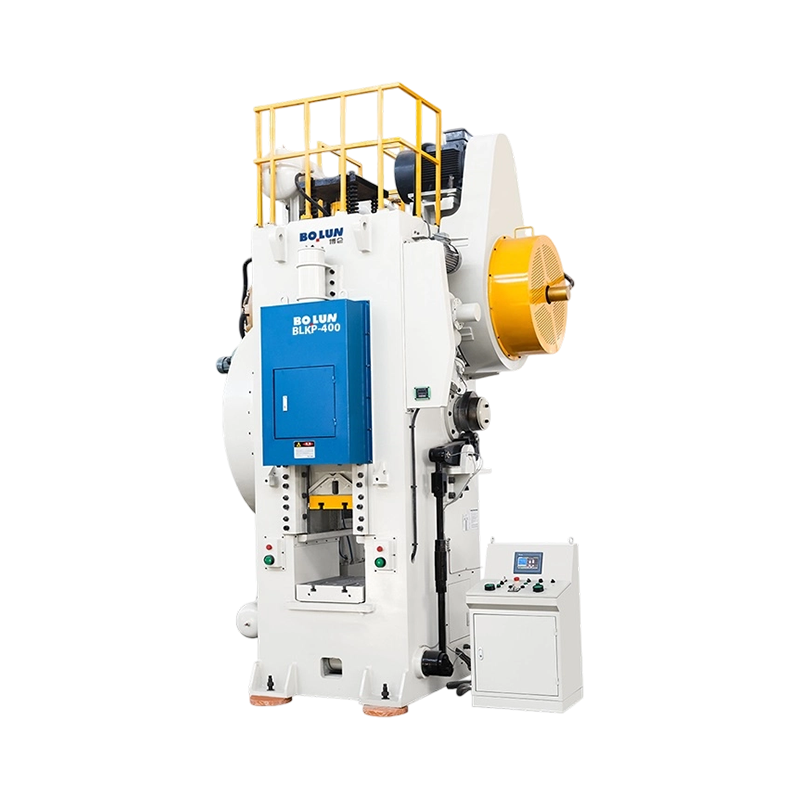
En typisk linje med sluten ram sträcker sig från enpunktsmaskiner med breda dörrar för stora, centrerade arbeten, genom dubbelpunktspressar för progressiva och multistationsverktyg, till excentriska kugghjulsmaskiner för djupdragning och tung formning, och slutligen till servodrivna varianter där programmerbar glidrörelse är värt priset. Vid sidan av finns specialiserade grenar: kallsmidda vipppressar för deformationsarbete och batteriskalpressar för högvolymproduktion av hölje där dimensionell överensstämmelse mellan miljontals delar är viktigare än råtonnage.
Zhejiang Bolun High-Precision Machinery bygger sin slutna ramfamilj efter exakt dessa linjer, med breddörrs enkelpunktsmodeller, dubbelpunktspressar i mellanområdet, excentriska kugghjulsmaskiner överst på tonnageskalan och en dubbelpunkts servogren för programmerbar formning. Företagets uttalade position är som en vertikalt integrerad tillverkare som täcker design, kärnkomponentbearbetning och slutmontering, vilket är viktigt för köpare främst av en anledning: ramen, sliden och drivningen är producerade under ett tak, så deformations- och noggrannhetssiffrorna kan spåras tillbaka till en bearbetnings- och inspektionsprocess snarare än att monteras från tredje parts delar. Köpare som utvärderar utbudet kan granska tillverkarens översikt och jämför sedan specifika modeller mot specifikationschecklistan ovan.
Den enskilt mest användbara vanan när du köper en sluten pressmaskin är att sluta behandla tonnage som rubrikspecifikationen. Tonnage talar om storleken på maskinen. Ramnedböjning, formutrymme, drivkarakteristik och energi per slag berättar vad den faktiskt kommer att producera, hur länge formarna kommer att hålla och om maskinen fortfarande kommer att hålla toleransen om ett decennium. Få de fyra rätt, skriv acceptanskriterierna i skrift, och resten av köpet är administration.


En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
En köpare som jämför en 45-tons press med öppet gap för en konsollinje får...
En tillverkare av medelstora fästelement stod nyligen inför ett välbekant ...
Förstå mekaniska kraftpressar och deras väsentliga funktioner ...
En produktionschef vid en mellanstor metallkomponentfabrik stod nyligen in...
Inom områdena metallformning, plåttillverkning, stansning och stansning är pr...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

