
En produktionschef går in på ett ingenjörsmöte med en bunt ritningar för ett högvolymsfäste, en lagerbana och ett batteriskal. Den vanliga frågan är: "Kan vi göra dessa snabbare, med mindre skrot och med bättre utmattningslivslängd än bearbetning eller varmsmidning?" Svaret är i många fall kallformning. Kallformning är processen att forma metall under dess omkristallisationstemperatur, vanligtvis vid rumstemperatur, genom att tvinga materialet in i en formhålighet under högt tryck. Den förvandlar en enkel tråd eller stav till en färdig eller nästan färdig del på några sekunder, samtidigt som den förbättrar materialets styrka och minskar spill. Den praktiska utmaningen för en köpare är inte om kallformning fungerar, utan hur man anpassar processen till detaljgeometrin, materialet och pressen som ska göra jobbet.
Kallformning är en metallbearbetningsmetod som ändrar formen på ett metallämne eller tråd vid omgivningstemperatur, utan att värma arbetsstycket över dess omkristallisationspunkt. Metallen komprimeras mellan en stans och en form, och materialet rör sig plastiskt till önskad form. Eftersom temperaturen förblir låg, upplever metallen töjningshärdning. Det betyder att delen blir starkare när den deformeras och når ofta två till tre gånger sträckgränsen för originalmaterialet. Processen kallas även kallsmidning eller kallsmidning, beroende på industrin och vilken typ av detalj som tillverkas.
Termen "kallformning" är bred. I en fästanordningsanläggning betyder det vanligtvis en kallformare som tar lindad tråd, skär ett ämne och flyttar det genom flera formstationer för att producera skruvar, bultar eller muttrar. I en stämpelverkstad kan det betyda en kall smidespress som bildar större delar som drevämnen eller axlar. I plåtsammanhang kan det avse valsformning eller kallböjning. Den här artikeln fokuserar på pressbaserad formning av solida metalldelar, där det högsta tonnaget och de mest tekniska utrustningsbesluten sker.
Den viktigaste skillnaden mellan kallformning och varmformning är temperatur. Varmformning fungerar över omkristallisering, så metallen förblir mjuk och kan flyta in i komplexa former. Kallformning fungerar vid eller nära rumstemperatur, så metallen är hårdare och mer motståndskraftig mot deformation. Den skillnaden driver utrustningsspecifikationen: kallformningspressar behöver högre tonnage, styvare ramar och ofta en mer sofistikerad slagprofil än en varmsmidespress med samma kapacitet.
Kallformning utnyttjar det faktum att sega metaller permanent kan omformas när spänningen överstiger deras sträckgräns. Stansen trycker in metallen i en formhålighet och materialet flyter längs vägen med minsta motstånd. Eftersom metallen inte omkristalliseras under operationen förlängs kornstrukturen, och materialet blir hårdare. Denna töjningshärdning är ett tveeggat svärd: det ökar styrkan, men det minskar också duktiliteten, så mängden deformation per steg är begränsad.
Det finns tre grundläggande deformationslägen som styr de flesta kallformningsoperationer:
Vid främre extrudering trycks metallen genom en munstycksöppning i samma riktning som stansens rörelse. Ämnet placeras i en behållare och en stans komprimerar det från ena änden, vilket tvingar materialet att rinna genom en mindre öppning. Detta är ett standardsätt att skapa axlar, stegade stift och rörformiga komponenter. Det tryck som behövs beror på reduktionsförhållandet och materialets strömningsspänning.
Vid bakåtpressning flyter metallen i motsatt riktning mot stansens rörelse. Stansen går in i ämnet och tvingar materialet att rinna uppåt runt stansen och bildar en kopp eller en rörliknande form. Detta är vanligt för tillverkning av ihåliga delar som insexhylsor, batteriskal och kolvar för bilar. Bakåtsträngsprutning kan ge djupa håligheter med lite materialavfall, men det kräver en mycket styv press eftersom stansen utsätts för hög tryckbelastning.
Upprörande is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
De flesta kallformade delar kräver en kombination av dessa lägen. Ett typiskt fästelement, till exempel, använder rubbning för att forma huvudet, främre extrudering för att skapa ett skaft, och kanske en trimnings- eller pekoperation i slutet. Pressen måste leverera rätt kraft, slaglängd och hastighet för varje station, varför maskindesignen spelar lika stor roll som verktyget.
Kallformning på en multistationsformare följer en upprepad cykel som är anmärkningsvärt konsekvent över olika delfamiljer. Att förstå cykeln hjälper en köpare att utvärdera vad pressen måste leverera.
Cykelns hastighet mäts i slag per minut eller delar per minut. En höghastighetsmutterformare kan köras med 200 till 400 delar per minut, medan en tung kallsmidespress för stora delar kan köras med endast 20 till 60 slag per minut. Pressstrukturen, kopplingen och styrsystemet måste väljas för att matcha den erforderliga hastigheten och belastningsprofilen.
Människor använder dessa tre termer nästan omväxlande, vilket orsakar verklig förvirring när de väljer utrustning. Distinktionen är inte akademisk; det påverkar pressspecifikationen, verktygskonfigurationen och den förväntade detaljnoggrannheten.
I praktiken har en kallsmidespress en tyngre ram och en mer robust glid än en skärmaskin, eftersom krafterna är högre och delen är större. En styrmaskin prioriterar hastighet och verktygstillgänglighet, ofta med en horisontell design. När en köpare frågar efter en "kallformningsmaskin" måste försäljningsingenjören klargöra om applikationen är små fästelement eller medelstora till stora konstruktionsdelar. Svaret ändrar varje specifikation från tonnage till bäddstorlek till drivtyp.
Inte varje metall kan kallformas framgångsrikt. Materialet måste ha tillräcklig duktilitet för att genomgå kraftig plastisk deformation utan att spricka, och tillräcklig härdningskapacitet för att förbättra styrkan utan att förlora erforderlig seghet. De vanligaste kallformningsmaterialen inkluderar:
| Material | Typiskt kallbildande beteende | Vanlig slutanvändning |
|---|---|---|
| Lågkolhaltigt stål | Utmärkt duktilitet, låg flödesspänning, lätt kallformad. Betyg som 1006 till 1018 används ofta. | Fästelement, stift, axlar, ankare |
| Mellan kolstål | Mer styrka men mindre duktilitet; kan kräva mellanglödgning för komplexa former. | Kugghjul, kopplingar, fordonskomponenter |
| Rostfritt stål | Arbetet härdar snabbt, kräver högre tonnage och mer progressiva verktyg. | Fästelement, beslag, medicinska komponenter |
| Aluminium och aluminiumlegeringar | Lågt kraftbehov, bra ytfinish, men mjuk och kan galla. | Hus, kåpor, elektronik |
| Koppar och mässing | Utmärkt kallbearbetning, bra korrosionsbeständighet. | Elektriska terminaler, VVS delar |
| Legerat stål | Hög hållfasthet, svårare att forma, behöver ofta varmformning som språngbräda. | Axelaxlar, höghållfasta fästelement |
När du designar en kallformningsprocess bestämmer materialets sträckgräns och töjningshärdningshastighet vilken presskraft som krävs. En mjuk aluminiumdel kanske bara behöver 50 ton, medan en version av rostfritt stål med samma geometri kan behöva 200 ton. Köparen får inte utgå ifrån att en press klassad för stål klarar en annan legering utan att kontrollera kraftberäkningen.
Fördelarna med kallformning är mätbara och de förklarar varför så många metalldelar med hög volym tillverkas på detta sätt.
Dessa fördelar översätts till en lägre totalkostnad per del under en produktionsserie, förutsatt att volymen är tillräckligt hög för att amortera verktyget. För låga volymer är formkostnaden vanligtvis oöverkomlig, vilket är ett viktigt inköpskriterium.
Kallformning är ingen universallösning. Att känna till begränsningarna är viktigt innan man bestämmer sig för en press eller en verktygssats.
En upphandlingsrisk som ofta förbises är lamineringen mellan pressen och verktyget. En press utformad för progressiv stämpling kanske inte har den glidhastighetskontroll som krävs för kallsmidning. En press byggd för kallsmidning kan å andra sidan sakna den höga slaghastighet som krävs för fästelement. Köparen bör be tillverkaren att visa kraftslagskurvan och energikapaciteten, inte bara det nominella tonnaget.
Pressen är hjärtat i en kallformningsoperation. Den tillhandahåller kraften som driver stansen in i formen, och den bestämmer detaljnoggrannheten, verktygslivslängden och den totala produktionskostnaden. De viktigaste pressparametrarna att utvärdera är tonnage, ramstyvhet, slaglängd, glidhastighet och drivtyp.
Tonnage är den maximala kraft som pressen kan anbringa under ett slag. Den måste överstiga den toppformande kraft som krävs av delen, vilken beräknas från materialets strömningsspänning och den projicerade arean. En tumregel är att välja en press med 10 till 20 procent mer tonnage än den beräknade toppen, för att möjliggöra materialvariation och verktygsslitage.
Ramstyvhet mäts i termer av nedböjningen av ramen under belastning. En styv ram håller stansen och formen i linje, vilket är avgörande för att hålla snäva toleranser. Pressar med sluten ram är i allmänhet styvare än pressar med öppen ram eftersom kraftbanan är symmetrisk runt bädden. Många kallbildare föredrar därför en sluten ramkonstruktion för tunga belastningar.
Slaglängd bestämmer hur långt släden förflyttas från botten av slaget. Den måste rymma delhöjden, stansöppningen och den erforderliga stansrörelsen. Djupa delar och långa framprofiler kräver ett längre slag, vilket i sin tur kan minska slaghastigheten eftersom släden måste accelerera över en längre sträcka.
Glidhastighet är hastigheten i det ögonblick verktyget kommer i kontakt med materialet. För kallformning är en kontrollerad hastighet nära botten av slaget viktig för att undvika stötbelastning och splittring av stansar. Mekaniska pressar har en hastighetsprofil som bestäms av vevaxelns geometri, medan servopressar låter operatören programmera hastighetskurvan.
Drivtyp kan vara mekanisk, hydraulisk eller servo. En mekanisk press använder ett svänghjul och en koppling för att leverera energi, och den är effektiv för höghastighetsformning. En hydraulisk press levererar fullt tonnage vid vilken punkt som helst av slaget, vilket är användbart för långa formningsoperationer men långsammare totalt sett. En servopress använder en servomotor direkt på vevaxeln eller via en växellåda, vilket ger exakt kontroll av glidrörelsen och energihanteringen.
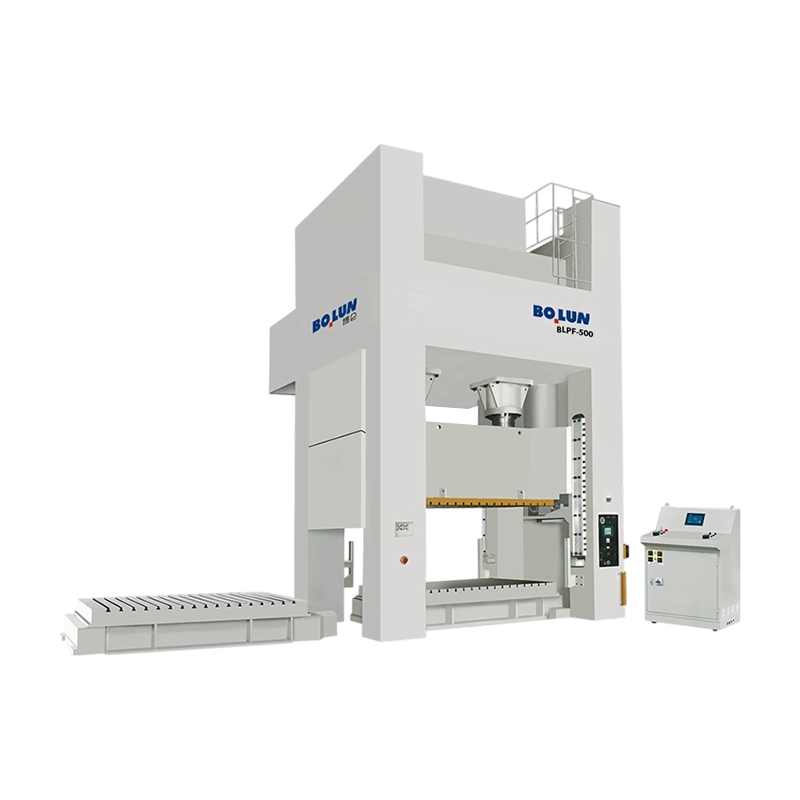
En kallsmidesvipppress, såsom en knogledspress, erbjuder mekaniska fördelar i botten av slaget. Togglelänkaget ger hög kraft nära nedre dödpunkten med mycket låg hastighet, vilket är idealiskt för kalla smidesdelar som kräver högt tryck och liten glidrörelse. Det är just därför en knogledspress ofta väljs för kallsmideapplikationer framför en vanlig vevpress.
 BLKP-850 Industriell styrka Kraftig kallsmide Toggle Typ Power Press BLKP-850 Industriell styrka Kraftig kallsmide Toggle Typ Power Press delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Visa produkt →
Till exempel är BLKP850 en kraftfull kallsmidesmaskin av typ, designad för kallsmide i industriell skala. Dess knogledsdrivning tillåter höga deformationskrafter med balanserat slag, vilket är villkoret som krävs för att forma höghållfasta material utan att spricka dem. När du jämför pressar för en kall smideslinje, titta på den effektiva formningsenergin per slag, inte bara tonnaget. Vipppressen levererar maximal kraft vid minimal hastighet, vilket skyddar verktyget och minskar risken för att delar går sönder.
Kallsmidesvipppressen är en specialiserad maskin som använder en knogledsmekanism istället för en enkel vev. Denna mekanism ger en "uppehålls"-effekt nära botten av slaget, vilket innebär att rutschbanan rör sig långsamt när kraften toppar. Det låghastighets- och högkraftsbeteendet är precis vad kallsmidning kräver.
Togglelänkaget har en mekanisk fördel som multiplicerar ingångskraften. Ett litet motorvridmoment blir en mycket stor vertikal kraft vid sliden, men bara över en kort arbetssträcka. Detta gör vipppressar idealiska för prägling, extrudering och andra kallformningsoperationer där deformationen är liten men kraften är enorm. Resultatet är en styv, exakt del med en ren ytfinish.
En risk med en vipppress är att den inte klarar ett långt arbetsslag. Om delen kräver en lång extrudering kan det hända att pressen inte ger tillräckligt med glidrörelse. I så fall är en vevpress eller en servopress med långt slag lämpligare. Köparen bör matcha presstypen till detaljens specifika deformationsbana.
Servodrivna pressar förändrar ekonomin för kallformning. En servopress använder en servomotor för att flytta sliden genom en programmerbar bana, snarare än att förlita sig på ett fast svänghjul och koppling. Detta ger föraren en hög grad av kontroll över glidhastigheten, positionen och kraftprofilen. För kallformning kan en servopress:
En dubbelpunktsservopress med sluten ram är ett vanligt val för kallformning. Dess ramkonstruktion ger hög styvhet och dubbelpunktskopplingen fördelar belastningen jämnt över sängen, vilket är viktigt för stora delar. Servomotorn gör det möjligt för operatören att ställa in glidkurvan efter materialets svar. Till exempel, när man formar en höghållfast legering, kan pressen programmeras att hålla nära botten i några hundra millisekunder, vilket gör att metallen kan flyta in i formhåligheten utan att rivas.
 BLES-315 Industrial Powerhouse Double-Point Servo Power Press med sluten ram BLES-315 Industrial Powerhouse Double-Point Servo Power Press med sluten ram delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Visa produkt →
BLES315 dubbelpunktsservopress med sluten ram är designad för industriella kallformningsuppgifter som kräver dynamisk slagkontroll och en stabil bädd. Dess höga energikapacitet och programmerbara rörelse gör det möjligt att producera delar med konsekventa dimensioner samtidigt som variationer i inkommande material tillgodoses. När en kallformningscell inkluderar automation kan servopressen integreras med en robot eller ett överföringssystem eftersom slagtiden kan justeras i mjukvara snarare än genom att byta mekaniska komponenter.
Djupdragning är en kallformningsprocess där ett ark eller ämne trycks in i en form för att skapa en kopp eller en ihålig del. Det är vanligt inom batteriskalproduktion, apparatkomponenter och bildelar. Nyckeln till djupdragning är att materialet måste få flyta gradvis och jämnt för att undvika att rivas. En servopress med programmerbar slaglängd kan ge rätt hastighet och tryck i varje steg, varför servopressar alltmer används för djupdragningsoperationer.
En enpunktsservopress av öppen typ med djupdragningsförmåga, såsom BLAS125, är en kompakt lösning för delar som inte behöver en stor bädd utan kräver exakt kontroll av draghastigheten. Beteckningen "djupdragning" betyder att pressen är utformad med rätt slaglängd, glidhastighet och verktygsutrymme för att klara formningen av djupa koppar. När en leverantör uttryckligen marknadsför en servopress för djupdragning är det en stark signal om att företaget förstår behovet av en kontrollerad glidrörelse vid kallformning.
 BLAS-125 Djupdragning av öppen typ av enpunktsservokraftpress BLAS-125 Högt vridmoment djupdragande enkelpunktsservokraftpress av öppen typ levererar en kraftfull kraft på 1250 kN med ett utökat 180 mm glidslag. Denna modell överträffar... Visa produkt →
För formning av batteriskal är kombinationen av en servodrivning och en dubbelpunktsram ofta idealisk. Servorörelsen kan ställas in efter skalets materialkvalitet och tjocklek, och dubbelpunktssliden säkerställer ett jämnt tryck över formen, vilket minskar rynkor och sprickor. När kallformning övergår till batteritillverkning, håller denna utrustning på att bli en differentiator för leverantörer som kan leverera konsekventa skal med hög volym.
Beslutet att använda kallformning eller varmformning är inte alltid självklart. Varje process har ett specifikt genomförbarhetsfönster baserat på delform, material, volym och nödvändiga egenskaper. Tabellen nedan sammanfattar de viktigaste skillnaderna.
| Kriterier | Cold Forming | Varmformning |
|---|---|---|
| Temperatur | Under omkristallisation, vanligtvis rumstemperatur | Ovan omkristallisation, typiskt 700 till 1200°C |
| Materialstyrka | Ökar på grund av töjningshärdning | Minskar, materialet förblir mjukt |
| Ytfinish | Smidig, ingen skala | Oxidskala, kräver ofta rengöring |
| Dimensionell tolerans | Tät, ofta ingen sekundär bearbetning | Lösare, breda toleranser kan kräva bearbetning |
| Utrustningskraft | Högt tonnage krävs | Lägre tonnage, eftersom materialet är mjukt |
| Maximal formkomplexitet | Begränsad till enklare former utan djupa underskärningar | Kan bilda komplexa former och mycket stora delar |
| Energiförbrukning per del | Lägre uppvärmningsenergi, men högre formningsenergi | Hög uppvärmningskostnad, lägre formningskraft |
| Typisk produktionsvolym | Hög volym, verktygskostnad amorterad | Låg till medelstor volym, enklare verktyg |
Den praktiska effekten av dessa skillnader märks i den totala kostnaden per del. Kallformning lyser i långa produktionsserier där detaljdesignen är kompatibel med processen. Varmformning är mer förlåtande för komplexa delar och mindre partier, men det ökar energi-, rengörings- och efterbehandlingskostnader. En vanlig hybrid är varmformning, som sker över rumstemperatur men under omkristallisation, vilket balanserar duktilitet och styrka. Vissa leverantörer erbjuder varmformningspressar som kan växlas till kallformningsläge, men temperaturkontrollen ökar komplexiteten.
När du jämför en kallformningspress med en varmsmidespress, kom ihåg att kostnaden för pressen bara är en del av systemet. Verktygen, matningssystemet, automatiseringen och kvalitetskontrollen måste alla anpassas till processtemperaturen. En leverantör som bara säljer varmsmidespressar kanske inte har expertis att rekommendera en äkta kallformningslösning, så fråga efter specifika fallstudier för kallformning.
Kallformning används i ett brett spektrum av industrier eftersom det ger hög hållfasthet, låg skrot och snabba cykeltider. Några av de mest typiska applikationerna inkluderar:
När en tillverkare säger till dig att en specifik press är lämpad för "batteriskal" eller "djupritning" är de inte bara marknadsföring. De specificerar att pressramen, glidstyrningen och slagkontrollen har utformats utifrån den applikationens dynamiska krav. För ett batteriskal, till exempel, måste pressen hantera höga formkrafter samtidigt som den bibehåller en stabil bädd under långa produktionsserier. En stängd ram eller halvsluten struktur är ofta att föredra eftersom den motstår sidobelastningar orsakade av djupdragning.
Kallformning producerar delar i hög hastighet, så kvalitetskontrollen måste vara lika snabb för att fånga upp defekter innan de blir en hel massa rejekt. De huvudsakliga kvalitetsproblemen är dimensionsnoggrannhet, sprickor, löst material och ytskador.
Dimensionell mätning görs vanligtvis med en mikrometer, en mätare eller ett optiskt system. För högvolymdelar kan optisk mätning övervaka delen i realtid, kontrollera diameter, längd och ovalitet. Kallformningsprocessen är mycket repeterbar, så om det första dussinet delarna är inom tolerans, följer vanligtvis resten om inte verktyget slits.
Sprickbildning är det vanligaste felläget vid kallformning. Sprickor kan uppstå på ytan eller internt, och de drivs vanligtvis av att materialets duktilitetsgräns överskrids. Operatörer ser efter en grov eller sprucken yta, vilket indikerar att materialet har nått sin kallbearbetningsgräns. Svaret är att minska deformationen per station, öka antalet steg eller använda en mjukare materialkvalitet.
Ett annat problem är ytkvaliteten. Kallformade delar ska ha en ljus, slät finish. Om tärningen har repor eller är för grov kommer delen att ärva den texturen. Verktygsunderhåll är därför en kritisk del av kvalitetskontrollen. En bra leverantör kommer att tillhandahålla ett förebyggande underhållsschema som inkluderar inspektion av stansar och stansar för slitage, kontroll av utkastarstiften och verifiering av styrbussningens spel.
För en tillverkare som vill vara "one-stop"-källan, inkluderar kvalitetskontrollen även processövervakning. Vissa moderna servopressar kan generera en kraft-förskjutningskurva för varje slag. En onormal kurva indikerar en processavvikelse såsom ett saknat ämne, ett trasigt verktyg eller en förändring av materialhårdheten. Detta är ett kraftfullt verktyg för att förhindra defekter innan de når kunden.
Att välja rätt kallformningspress är ett beslut som påverkar din produktionseffektivitet, verktygslivslängd och produktkvalitet i flera år. Använd följande checklista för att vägleda din utvärdering:
En ansedd tillverkare kommer inte bara att sälja en maskin till dig; de kommer att arbeta med dig för att definiera processen. Om du till exempel behöver forma ett batteriskal, visar en leverantör som erbjuder en dubbelpunktsbatteripress av öppen typ att de har riktat in sig på de specifika utmaningarna i den applikationen. Samma princip gäller för kallsmide vipppressar och servodrivna pressar med sluten ram.
Kallformning är en kraftfull tillverkningsprocess för att producera metalldelar i stora volymer med lågt spill, förbättrad styrka och snäva toleranser. Det är inte en enskild metod, utan en familj av processer inklusive framåtsprutning, bakåtsträngpressning, rubbning, kallsmidning och kallstyrning. Utrustningsvalet är lika viktigt som materialet och verktygen, eftersom pressen definierar den tillgängliga kraften, slaglängden och den styvhet som krävs för att producera konsekventa delar.
Innan du investerar i en kallformningspress, identifiera din dels geometri, material och volym. Arbeta med en erfaren utrustningsleverantör som kan visa dig hur deras maskin är designad för de specifika formningslägen du kommer att köra. Jämför inte bara tonnaget utan ramtypen, drivsystemet, glidstyrningen och verktygsstödet. Be om verkliga exempel på liknande delar och deras observerade cykeltider, skrothastigheter och verktygslivslängd.
Om du letar efter en komplett kallformningslösning kan teamet på Bolun högprecisionsmaskiner har erfarenheten och produktportföljen för att vägleda dig. Från servopressar av öppen typ för djupdragning till dubbelpunktsservopressar med sluten ram och kallsmidda vipppressar, rätt maskin finns tillgänglig för din applikation. Det bästa nästa steget är att skicka dina detaljritningar till en leverantör och be om en processförstudie. Det samtalet kommer att rädda dig från de två största misstagen vid kallformning: att köpa en press som är för liten och att köpa en press som är för stel för att driva flexibel produktion.
Kallformning är inte magi, men när den matchas till rätt del, material och press ger den konsekvent utmärkta resultat. Använd informationen i den här guiden som en praktisk utgångspunkt för ditt köp av utrustning och ta sedan det slutliga beslutet baserat på testade data från dina egna delar.


När du planerar att producera medelstora eller små metalldelar i stora vol...
Sätt en 160-tons press med öppen ram och en 160-tons press med sluten ram ...
Vad är en Power Press? A kraftpress - även kallad stämplingspr...
En kall smide tillkännager sällan sitt misslyckande i förväg. En dag går p...
Det korta svaret: Vilken ramtyp passar ditt arbete An kr...
En verktygsingenjör citerar ett nytt fästeprogram och specificerar en 160-...
Kontakta oss

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang-provinsen, Kina
Klar börja?
Get in Touch

Nu!

ZHEJIANG BOLUN

