

Tillverkning och metallbearbetning
En direkt, praktisk titt på hur mekaniska pressar formar moderna produktionslinjer — från stansning och ritning till de industrier och maskintyper som är beroende av dem.
Det direkta svaret: Vad används mekaniska pressar till
A mekanisk pressmaskin används främst för att skära, forma och forma metall eller andra plåtmaterial genom en snabb, svänghjulsdriven stansning. I modern tillverkning, mekaniska kraftpressar hantera blankning, piercing, bockning, ritning, myntning och prägling med hög hastighet och med snäv repeterbarhet, vilket gör dem till ryggraden i stämplingslinjer inom bil-, apparat-, elektronik- och hårdvaruproduktion. En enda medelstor mekanisk press kan utföra allt från 20 till över 1 000 slag per minut beroende på modell, vilket är anledningen till att dessa maskiner förblir det föredragna valet närhelst en fabrik behöver konsekvent tillverkning av stora volymer till en lägre kostnad per enhet än långsammare hydrauliska alternativ.
Utöver det grundläggande svaret, att förstå exakt var och hur dessa maskiner passar in i en produktionslinje hjälper köpare och ingenjörer att fatta smartare beslut om verktyg, kapacitet och långsiktigt underhåll. Avsnitten nedan bryter ner kärnapplikationerna, maskintyperna och urvalskriterierna i detalj.
Kärntillverkning som utförs av mekaniska pressar
En mekanisk pressmaskin omvandlar rotationsenergin hos ett svänghjul till ett kontrollerat linjärt slag, och driver en kolv nedåt mot en formsats. Denna enda mekaniska åtgärd stöder flera distinkta metallbearbetningsprocesser, var och en lämpad för olika detaljgeometrier och produktionsmål.
Blanking och Piercing
Blanking skär en platt form ur arkmaterial, medan piercing tar bort material för att skapa hål eller slitsar i en del. Dessa är bland de snabbaste operationerna som mekaniska kraftpressar utför, ofta utförda på en bråkdel av en sekund per slag, vilket är anledningen till att blankningslinjer är vanliga vid tillverkning av elektriska kontakt- och konsoler.
mekaniska kraftpressar
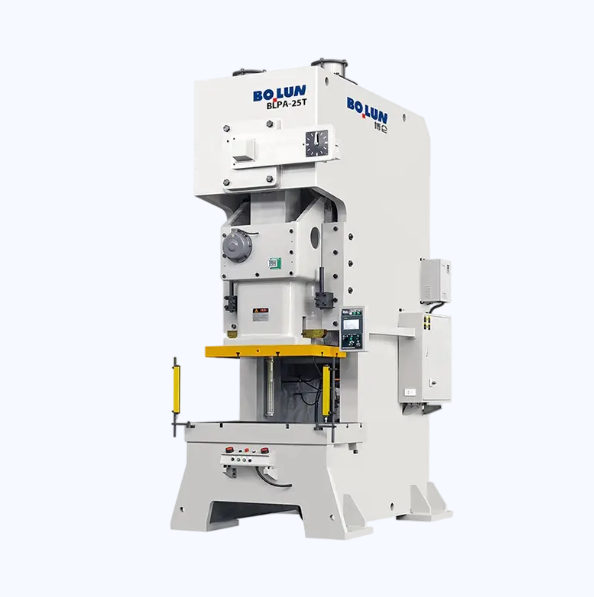
Böjning och formning
Böjning omformar platt lager till vinklar eller kurvor, och formning skjuter materialet in i en tredimensionell profil med hjälp av matchade formar. Mekaniska pressar utmärker sig här eftersom den konsekventa slaglängden säkerställer att varje del böjer sig till samma vinkel, vilket minskar skrothastigheten vid långa produktionsserier.
Djupteckning och myntning
Djupritning drar platta ämnen till koppformade eller ihåliga delar, såsom diskhoar, bränsletankar eller kapslingar, medan myntning applicerar koncentrerat tryck för att prägla fina ytdetaljer, som logotyper eller serienummer, till en del med hög precision.
Info
Valet mellan stansning, formning och dragdynor är vanligtvis den enskilt största faktorn för att bestämma övergripande tonnagekrav för en viss del.
Branscher som är beroende av mekaniska pressmaskiner
Mångsidigheten hos mekaniska kraftpressar innebär att de visas över ett brett spektrum av sektorer, var och en utnyttjar hastighet och repeterbarhet på olika sätt.
| Industri | Typisk tillämpning | Vanlig trycktyp |
|---|---|---|
| Automotive | Karosspaneler, fästen, chassidelar | Press på rak sida |
| Vitvaror | Hus, paneler, monteringsfästen | Gap-frame press |
| Elektronik | Kontaktdon, terminaler, små stansningar | Höghastighetsprecisionspress |
| Hårdvara och fästelement | Brickor, clips, beslag | OBI press |
Typer av mekaniska kraftpressar och deras bästa användningsfall
Alla mekaniska pressar är inte byggda likadant, och att välja rätt ramstil har en direkt inverkan på produktionseffektiviteten och detaljkvaliteten.
- OBI-pressar med öppen rygg: kompakta maskiner som lutar för att låta färdiga delar falla ut av gravitationen, idealisk för små till medelstora stämplingar.
- Gap-frame pressar: erbjuder tresidig åtkomst till formområdet, väl lämpade för progressivt formarbete och sekundära operationer.
- Pressar på rak sida: ger högsta styvhet och jämn kraftfördelning, används för stora paneler och djupdragningsverktyg.
- Höghastighetspressar: konstruerade för extremt snabba cykelhastigheter, vanliga vid tillverkning av terminaler och anslutningar.
Att matcha presstyp till detaljgeometri är ett av de viktigaste tidiga besluten i ett stämplingsprojekt.
Varför tillverkare väljer mekaniska pressar framför alternativ
Jämfört med hydrauliska pressar erbjuder mekaniska kraftpressar generellt snabbare cykeltider eftersom svänghjulet lagrar och frigör energi mekaniskt snarare än att förlita sig på vätsketryckuppbyggnad. Detta gör dem till det föredragna valet för körningar med stora volymer där tusentals identiska delar måste tillverkas per skift.
Viktiga fördelar som typiskt nämns av produktionsingenjörer inkluderar:
- Snabbare slaghastigheter, stödjer högre genomströmning på enkla till måttligt komplexa delar
- Lägre energiförbrukning per cykel jämfört med hydraulsystem med liknande tonnage
- Konsekvent slaglängd, vilket förbättrar dimensionell repeterbarhet över långa produktionsserier
- Lägre långsiktiga underhållskostnader tack vare färre hydrauliska tätningar och vätskesystem
Framgång
Anläggningar som matchar presstyp korrekt till delkraven ser vanligtvis betydligt lägre skrothastigheter och mer förutsägbara cykeltider över ett helt skift.
Välja rätt mekanisk press för din produktionslinje
Att välja en mekanisk pressmaskin innebär att man matchar tonnage, bäddstorlek och slaghastighet till den specifika del som produceras. Underdimensionerat tonnage riskerar ofullständig formning eller för tidigt slitage av verktyg, medan överdimensionerat tonnage tillför onödiga kostnader och energianvändning.
Tonnage och bäddstorlek
Tonnagekraven beräknas baserat på materialtjocklek, skjuvhållfasthet och omkretsen av det skurna eller formade elementet. Bäddstorleken måste rymma formsatsen med tillräckligt utrymme för materialmatning och utkastning av delar.
Slaglängd och hastighet
Djupdragningsoperationer kräver längre slag, medan blankning och piercing drar fördel av kortare, snabbare slag. Att matcha slagegenskaperna till operationen minskar cykeltiden utan att kompromissa med detaljkvaliteten.
Underhåll och säkerhetsöverväganden
Regelbundet underhåll av en mekanisk pressmaskin fokuserar på kopplings- och bromssystemet, svänghjulslager och smörjpunkter, eftersom dessa komponenter slits mest under kontinuerlig höghastighetsdrift. Schemalagda inspektioner, vanligtvis var 200:e till 500:e drifttimme beroende på arbetscykeln, hjälper till att förhindra oplanerade stillestånd.
Säkerhetssystem som ljusridåer, tvåhandskontroller och skyddade formområden är standard på moderna mekaniska kraftpressar, och operatörer bör aldrig kringgå dessa system även för korta produktionskörningar, eftersom kolvens slaghastighet lämnar liten marginal för fel vid manuellt ingrepp.
Varning
Att förbigå skydd eller tvåhandskontroller, även kortvarigt, tar bort maskinens primära skydd mot operatörsskador under höghastighetscykler.
Fara
Placera aldrig händer eller verktyg i formområdet medan pressen är strömsatt, inte ens under installationen - slaghastigheten lämnar ingen tid att reagera när cykeln väl har börjat.


